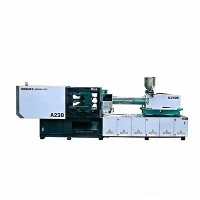
Servo vstřikovací stroj pro automobilové díly
Tento servo-hydraulický vstřikovací systém vyrábí vysoce přesné-interiérové, vnější a{2}}pod-kapotou automobilové komponenty. Stroj pracuje s upínacími silami od 100 do 3 300 metrických tun a integruje systém servopohonu Phase/Inovance s uzavřenou-smyčkou a ovladač Keba pro regulaci hydraulického tlaku a průtoku v reálném čase.
Zvládá technické pryskyřice-včetně PA6/PA66 s až 40% vyztužením skelnými vlákny, ABS, směsi PC/ABS a PP-přitom dosahuje přesnosti opakovaného výstřelu-v rozmezí ±0,1 %. Zkrácené doby odezvy hydrauliky (do 40 ms) pomáhají udržovat úzké rozměrové tolerance pro tenkostěnné-obložení, konstrukční držáky a více{10}}dutinové automobilové spojovací prvky, což snižuje spotřebu energie o 30 % až 70 % ve srovnání se systémy s pevným-čerpadlem.
Klíčové specifikace
|
Parametr specifikace |
Hodnota / metrický rozsah |
|
Upínací síla |
1 000 kN – 33 000 kN (100 – 3 300 tun) |
|
Hmotnost střely (PS) |
120 g – 18,500 g |
|
Rozsah průměru šroubu |
30 mm – 140 mm (možnosti šroubů A/B/C) |
|
Poměr L/D šroubu |
20:1 – 24:1 (dostupná bimetalická varianta) |
|
Vstřikovací tlak |
1 400 bar – 2 400 bar |
|
Doba odezvy na injekci |
Menší nebo rovno 40 ms |
|
Systémový tlak |
16,0 MPa / 17,5 MPa |
|
Řídicí systém |
Dotykový ovladač Keba i2000 / i3000 |
|
Servo systém |
Servomotor s permanentním magnetem fáze / inovace |
|
Hardware hydraulických ventilů |
Proporcionální ventily Yuken / Bosch Rexroth |
|
Rozměry desky (V x V) |
Přizpůsobeno na upínací tunu (standard EUROMAP) |
|
Vůle-tyče (V x V) |
V souladu se standardními rozměry forem pro automobily |
|
Max. Hydraulické jádro táhne |
2- až 6-stupňové programovatelné řízení |
Klíčové vlastnosti
Uzavřená-dynamika serva:Otáčky servomotoru se přizpůsobují proporcionálně požadovaným tlakovým a průtokovým křivkám. Otáčky motoru během fází chlazení klesnou téměř k nule, což snižuje nárůst teploty oleje a snižuje spotřebu chladicí vody.
Geometrie pevné desky:Struktury desky optimalizované pro analýzu konečných prvků (FEA)- minimalizují průhyb při plné upínací síle, zajišťují vyvážený tlak v dělicí linii a snižují problesk na širokých automobilových panelech.
Sestava bimetalové hlavně a šroubu:Povrchy letů potažené karbidovou-litinou odolávají abrazivnímu opotřebení způsobenému vysokým-plnivem ze skleněných vláken (PA66+GF) a chemické degradaci způsobené retardéry hoření.
Nezávislá logika tahu jádra:Víceokruhové hydraulické tažení jádra umožňuje současné spuštění složitých bočních posuvných sekvencí, úhlových zvedáků a odšroubovacích mechanismů bez poklesu tlaku.
Sledování křivky vstřikování v reálném čase{0}:Optické enkodéry a lineární snímače s vysokým{0}}rozlišením sledují polohu šroubu, zpětný tlak a rychlost vstřikování v milisekundových intervalech, aby se zabránilo krátkým záběrům a strukturálním propadům.
Konfigurace stroje
Tok systémové integrace: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Programovatelné stahováky jader a blokování vyhození
Primární subsystémy:
Vstřikovací jednotka: Poháněna dvouválcovým hydraulickým vstřikovacím mechanismem pro vyvážené vyrovnání tahu. Používá PID regulaci teploty ve 4 až 8 zónách ohřevu sudu (standardní keramické ohřívače).
Upínací mechanismus: 5-dvojitý-pákový spoj s tvrzenými ocelovými pouzdry a automatickým centrálním mazáním mazivem. Vytváří vysokou tuhost upnutí a rychlé časy suchého cyklu.
Hydraulická pohonná jednotka: Nastavení serva se dvěma nebo více -čerpadla spárujícími interní zubová čerpadla s motory s permanentními-magnety. Udržuje teplotu hydraulického oleje pod 55 stupňů bez pomocných chladičů oleje.
Řídicí architektura: Průmyslové rozhraní Keba s integrovaným komunikačním protokolem robota Euromap 67 (nebo Euromap 73), protokoly diagnostiky v reálném čase-, monitorování kvality SPC a paměť pro 200+ sady forem.
Technické výhody-specifické pro produkt
Konzistentní přesnost-k{1}}výstřelu:Tlaková odezva regulovaná servo{0}}zachovává konzistenci plasticity. Studie opakovatelnosti ukazují objemovou odchylku pod ±0,1 % během nepřetržitých 24-hodinových cyklů, čímž zabraňují vzplanutí a potopení na dílech obložení automobilů s dlouhým průtokem.
Nižší tepelné namáhání hydraulických součástí:Provozní olej zůstává při stabilních teplotách (40–50 stupňů), zachovává viskozitu oleje, prodlužuje životnost hydraulického těsnění a snižuje deformaci těsnění. Odezva ventilu zůstává konzistentní ve výrobních směnách 24/7.
Integrované jádro-sekvence vytažení a odemknutí:Sekvenční programy zvládají složité vytahování jádra formy pro vnitřní spony, pouzdra HVAC potrubí a posuvné prvky dveřních klik bez potřeby dalších externích hydraulických agregátů.
Prodloužená životnost hlavně pro plněné polymery:Bimetalové vrstvy PTA (Plasma Transferred Arc) chrání vnitřní stěny barelu před erozí skelných-vláken až do koncentrace 45 % vláken, udržují stabilní plastický točivý moment a dodávku tepla.
Typické aplikace
INTERIÉROVÉ DÍLY:Přístrojové desky, rámečky klik dveří, větrací žaluzie, západky přihrádek.
VNĚJŠÍ DÍLY:Ozdobné lišty nárazníků, kryty zadních světel, kryty oblouků kol, kryty sloupků (A/B/C).
POD-KAPITOU-(PTH):Kryty motoru, kryty pojistkových skříní, spony sacího potrubí, nádržky na brzdovou kapalinu.
Vnitřní obložení a pouzdro:Vysoké požadavky na vizuální povrchovou úpravu; zpracované bez stop propadů, svarových čar nebo deformací.
Vnější osvětlení a konstrukční moduly:Pouzdra pro hluboké-tažení vyžadující přesné více{1}}jádrové vytahování jezdce a čisté dělené povrchy.
Konstrukční prvky pod--kapotou:Pryskyřice vyztužené sklem- zpracované s přísnou kontrolou zpětného tlaku, aby se zabránilo degradaci vláken během plastifikace.
Materiálová kompatibilita
PA6 / PA66 (10-40 % GF)|teplota:260 stupňů – 310 stupňů Vyžaduje bimetalovou ochranu proti opotřebení; přesná regulace protitlaku zachovává délku skleněných vláken.
Směsi PC + ABS|teplota:240 stupňů – 280 stupňů Vyžaduje rovnoměrnou regulaci topné zóny a nízké smykové napětí, aby se zabránilo praskání napětím.
PP (minerální náplně/TPO)|teplota:190 stupňů – 240 stupňů Materiál s nízkou viskozitou; vyžaduje dynamickou hydraulickou odezvu, aby se zabránilo vzplanutí při vysokých rychlostech vstřikování.
ABS / PMMA|teplota:200 stupňů – 250 stupňů Vysoká vizuální čistota/požadavek na povrch; vyžaduje přesné profily přítlaku-k odstranění propadu.
POM (acetal)|teplota:180 stupňů – 215 stupňů Úzké okno zpracování; přesná regulace teploty sudu zabraňuje tepelné degradaci.
Jak vybrat / Možnosti konfigurace
Přizpůsobte upínací sílu stroje a kapacitu vstřikování požadavkům formy a pryskyřice:
Výpočet upínací síly Projektovaná plocha povrchu (cm²) × Faktor upnutí materiálu (0,3 – 0,8 tuny/cm²)=Minimální upínací síla (tuna)
Kontrola vstřikovací kapacity Vypočítejte hmotnost výstřelu formy (g) vs. objem vymetání hlavně (g). Hmotnost střely musí ležet mezi 20 % a 80 % celkové kapacity vstřiku.
Vyhodnocení vytažení a vysunutí jádra Vyberte standardní jednookruhové nebo víceokruhové sekvence vytažení jádra na základě mechaniky nástroje.
Výběr plastické metalurgie Standardní nitridovaný šroub (neplněné pryskyřice) vs. bimetalický šroub/sud (obsah skelných vláken > 15 %).
Volitelné konfigurace:
Vlastní šrouby s poměrem L/D: Geometrie šroubů s nízkým-střihem přizpůsobené pro PC/ABS nebo s vysokým{1}}míchacím šroubem pro míchání předsměsi.
Sekvenční ventilové vstřikování: Integrované hydraulické/pneumatické řídicí jednotky pro horké vtokové formy (až 12 zón).
Akumulátorové-asistované vstřikování: Vysoko-konfigurace vstřikování (až 400 mm/s) pro tenkostěnné automobilové konektory a optické čočky-.
Rozhraní Euromap 67 / 73: Plug-and{3}}připojení pro 3-servo roboty s horním vstupem nebo 6osá kloubová robotická ramena.
Výroba a kontrola kvality
Konstrukční obrábění:Strojní desky, páky a rámy jsou obráběny na 5osých CNC obráběcích centrech, aby byly zajištěny rovnoběžné upínací plochy v tolerancích 0,05 mm.
Ultrazvuková detekce defektů:Spojovací tyče procházejí ultrazvukovým ne{0}}destruktivním testováním (NDT), aby se zabránilo únavovým trhlinám při nepřetržitém cyklickém namáhání.
Testování hydraulického systému:Bloky hydraulického potrubí před konečnou montáží procházejí vysokotlakým{0}}proplachem a analýzou částic (norma čistoty ISO 4406).
Úplné-testování zátěže:Každý stroj absolvuje před odesláním 72-hodinový nepřetržitý cyklus suchého-provozu spolu s vysokotlakými udržovacími testy, aby se ověřila integrita hydraulického těsnění a tepelná stabilita.
Přizpůsobení a OEM podpora
Zvětšení desky a spojka-Vůle tyče:Vlastní rozměry spojovací tyče-se hodí pro velké automobilové formy nebo boční-extrakce jádra.
Specializované vstřikovací jednotky:Dvou{0}}barevné/více{1}}komponentní úpravy vstřikováním (šikmá, svislá nebo paralelní orientace) pro lití vnitřního obložení z více{2}}materiálů.
Integrace integrované automatizační buňky:Přizpůsobené--ovládání nástrojů na konci ramene (EOAT), blokování dopravního pásu a automatické řezací stanice- brán, sestavené podle specifikací továrního uspořádání.
Specializované vyhřívání sudů:Infračervené nebo izolované keramické pásové ohřívače navržené pro vysokoteplotní{0}}technické plasty (např. PEEK, PEI).
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li získat přesný technický návrh a obchodní nabídku, sdílejte následující technické podrobnosti:
Výkres automobilových dílů / 3D CAD:Soubory .STEP, .IGS nebo .X_T udávající rozměry součásti, tloušťku stěny a hmotnost.
Specifikace pryskyřice:Kvalita plastu (např. PA66 + 30% GF, PC/ABS), hustota a parametry sušení vlhkostí.
Rozměry a uspořádání formy:Velikost základny formy (D x Š x V), celková hmotnost, typ žlabu (horký vtok vs. studený vtok) a počet brán.
Požadavky na vytažení jádra:Počet tahů hydraulického jádra, délky zdvihu válce a sekvencí ovládání posuvu.
Cílová doba cyklu a objem výroby:Požadované díly-za-hodinu a předvolby automatizace (umístění-a{3}}robota, sběrač vtoků, automatický dopravník).
FAQ
Otázka: Jak si stojí servohydraulický stroj ve srovnání s plně{0}}elektrickým strojem na automobilové díly?
Odpověď: Servohydraulické stroje poskytují vyšší upínací síly (až 3,{1}} tuny) a nákladově-efektivní výkon pro středně-až{4}}velké automobilové součásti vyžadující hydraulické tažení jádra. Všechny-elektrické stroje nabízejí vyšší energetickou účinnost a přesnost pro malé-až{8}}střední díly do 400 tun, ale přicházejí s vyšší počáteční investicí do vybavení.
Otázka: Jaká upínací síla je obvykle potřebná pro panely interiérových dveří automobilů?
A: Automobilové dveřní panely obecně vyžadují upínací síly mezi 1 000 a 1 800 tunami, v závislosti na rozměrech dílu, tloušťce stěny a délce toku materiálu.
Otázka: Jak servosystém snižuje výrobní náklady na energii?
Odpověď: Konvenční-čerpadla s pevným objemem běží konstantní rychlostí, vypouštějí nepoužitý hydraulický olej zpět do nádrže a vytvářejí odpadní teplo. Servomotor upravuje svou rychlost otáčení v reálném čase na základě požadavku aktivní hydrauliky, přičemž během fáze udržování tlaku a chlazení spotřebovává minimální energii.
Otázka: Je ovladač Keba kompatibilní se systémy MES a Industry 4.0?
A: Ano. Ovladače Keba podporují komunikační protokoly OPC{1}}UA, Euromap 63 a Euromap 77. Umožňují-sledování parametrů v reálném čase, export dat snímků a přímou integraci s-provozními systémy (MES) v celé továrně.
Otázka: Jaká podpora tahu jádra je zabudována pro komplexní automobilové nástroje?
Odpověď: Standardní konfigurace zahrnují softwarové možnosti pro 2-vytahování jádra. Rozšiřitelné moduly hydraulického potrubí mohou podporovat až 6 nezávislých okruhů pro tažení jádra s programovatelným nastavením polohy, tlaku a rychlosti.
Populární Tagy: servo vstřikovací stroj pro automobilové díly, Čína servo vstřikovací stroj pro výrobce automobilových dílů, dodavatele, továrnu