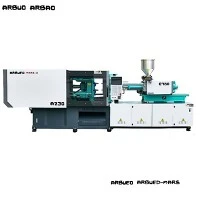
Vysokorychlostní-servo vstřikovací stroj
Energeticky-účinný horizontální servohydraulický vstřikovací stroj zkonstruovaný pro nepřetržitou, vysoce{1}}přesnou průmyslovou výrobu. Sestaven s absolutním-hodnotným společným-systémem servopohonu sběrnice, vysoce-kinematikou desky a v reálném čase-uzavřenou-smyčkou řízení tlaku a průtoku. Navrženo pro snížení spotřeby kilowatt-hodin na kilogram zpracovaného polymeru při zachování opakovatelných cyklů v automobilovém, lékařském, balicím a technickém lisování.
Klíčové specifikace
|
Parametr |
Technický rozsah/schopnost |
|
Rozsah upínací síly |
70 tun - 2 300 tun (700 kN - 23 000 kN) |
|
Hmotnost střely (ekvivalent PS) |
45 g - 12,500 g |
|
Čistá mezera mezi pruhy{0} |
310 x 310 mm až 1 650 x 1 500 mm |
|
Vstřikovací tlak |
Až 2200 bar (závisí na průměru šroubu) |
|
Vystřelovací zdvih / síla |
70 mm - 450 mm / 22 kN - 380 kN |
|
Topologie energetické soustavy |
Absolutní-kodér společný-servomotor sběrnice + zubové čerpadlo |
|
Přesnost polohového řízení |
Opakovatelnost uzavření / otevření formy: +/-0,01 mm |
|
Doba odezvy hydraulického systému |
Nárůst tlaku v systému až 30 ms |
|
Řídicí architektura |
Mikroprocesorový řadič s CANbus digitálním IO a Ethernetem |
|
Normy shody |
V souladu se směrnicí CE, certifikován systém jakosti ISO 9001 |
Klíčové vlastnosti
Architektura Dynamic Servo Power:Eliminuje ztrátu škrcení obtokem typickou pro nastavení-pevného objemového čerpadla. Spotřeba energie se dynamicky škáluje podle fyzických požadavků na fázi procesu a odebírá základní klidový proud během fází chlazení.
Pevná deska a osm{0}}Kinematika přepínání čepů:Počítačem-optimalizovaný pěti-dvoubodový{2}}přepínací upínací mechanismus podporovaný osmi-konstrukcí otočné skříňky. Zabraňuje vychýlení středové-desky při maximální tonáži a zajišťuje vyvážené rozložení upínací síly napříč-dutinovými nástroji.
Vysoká-uzavřená odezva-řadiče smyčky:Sledování polohy šroubu, rychlosti vstřikování, přechodu udržovacího tlaku a teplot hydraulického oleje v reálném čase pomocí vícestupňových{1}}programovatelných profilů.
Sestavy šroubů a hlavně odolných proti opotřebení:Nitridované nebo bimetalické zpracovatelské jednotky navržené pro zpracování termoplastů vyztužených skleněnými -vlákny, korozivními nebo plameny-zpomalujícími termoplasty bez předčasného axiálního opotřebení.
Proporcionální ochrana proti plísním:Nízkotlaký režim ochrany plísní detekuje cizí předměty nebo -nevysunuté části před zablokováním vysokotlaké svorky-, čímž zabraňuje poškození nástroje.
Princip fungování a distribuce energie
Dodávka energie se opírá o dynamický servopohon pracující na společné architektuře DC sběrnice. Na rozdíl od standardních indukčních motorů běžících při konstantních otáčkách za minutu s proporcionálními pojistnými ventily vypouštějícími přebytečný průtok, servomotor s absolutním -kódováním moduluje rychlost otáčení v reálném čase na základě požadavků systému.
Výkonová sekvence a tok energie
Systémový řídicí signál: Ovladač vydá digitální příkaz rychlosti a tlaku do servopohonu absolutního-kodéru.
Dynamické řízení motoru: Pohon řídí střídavý motor s permanentním-magnetem, který pohání hydraulické čerpadlo s vnitřním ozubením.
Fázový-hydraulický výstup:
Plastifikování a držení: Plný nebo řízený krouticí moment je dodáván pro udržení přesných otáček šneku a hydraulického tlaku taveniny.
Fáze chlazení: Rychlost otáčení motoru klesne na minimální úrovně volnoběhu, čímž se sníží spotřeba energie na 0 % - 5 % kapacity v pohotovostním režimu během doby nečinnosti.
Regenerativní rekuperace energie: Kinetická energie generovaná během vysokorychlostních zpomalovacích cyklů je zachycována a sdílena přes vnitřní společnou linku DC sběrnice, čímž se minimalizuje rozptyl tepla uvnitř hydraulické skříně.
Technické výhody-specifické pro produkt
30% - 60% snížení energie oproti pevným-systémům posunu:Skutečná{0}}měření spotřeby energie ukazují, že specifická spotřeba energie klesá u standardních polyolefinů až na 0.28 - 0.38 kWh/kg v závislosti na délce cyklu a výkonu chlazení.
Provozní obálka při nízké teplotě oleje:Snížený střih hydraulické kapaliny udržuje průměrné teploty v olejové nádrži mezi 38 a 45 stupni, aniž by vyžadoval nadměrnou kapacitu externí chladicí věže. To prodlužuje životnost olejového těsnění a udržuje stálou viskozitu kapaliny během 24hodinového výrobního cyklu.
Opakovatelná tolerance vstřikovací hmotnosti:Doba odezvy serva pod 30 ms umožňuje přesné přepínání na úrovni milisekund{1}} z řízení rychlosti vstřikování na řízení tlaku. Kolísání maximální hmotnosti výstřelu zůstává v rozmezí +/- 0,1 % při standardním přesném lisování.
Prevence vychýlení desky:Návrhy odlitků desek ověřené analýzou konečných prvků (FEA) si zachovávají strukturální tuhost při maximálním upínacím tlaku, zabraňují vzniku otřesů podél dělicích čar a prodlužují životnost nástrojů.
Typické aplikace
Komponenty exteriéru a interiéru automobilu:Přístrojové desky, obložení dveří, pouzdra světel, pojistkové skříně a kryty motorového prostoru vyžadující vysokou konstrukční pevnost a nízkou deformaci.
Thin{0}}Wall Food & Logistics Packaging:Vysokorychlostní -více{1}}dutinové nádoby na potraviny, víčka, uzávěry a-těžké skladovací přepravky vyžadující krátké doby cyklu.
Lékařský spotřební materiál a obaly:Barel stříkaček, Petriho misky, součásti IV konektoru a pouzdra diagnostických kazet lisované v podmínkách čistého prostoru.
Součásti průmyslových a domácích spotřebičů:Vany praček, skříně klimatizací, elektrické rozvodné skříně a skříně přesných převodů.
Materiálová kompatibilita
Standardní a specializované profily geometrie šroubů se hodí pro širokou škálu termoplastických polymerů:
|
Kategorie materiálu |
Typy polymerů |
|
Komoditní pryskyřice |
PP, PE (HDPE/LDPE), PS, ABS, HIPS |
|
Technické termoplasty |
PA6, PA66, PC, POM, PBT, PET, PMMA |
|
Vyztužené a plněné materiály |
Skelným vláknem-plněný PA/PBT (až 40 %), CaCO3 |
|
Recyklované a přebroušené směsi |
Post-spotřebitelsky recyklované (PCR) vločky, průmyslová drť |
Standardní šroub:Poměr L/D 20:1 vyvážený pro průtok plastifikací polyolefinů a kvalitu homogenizace taveniny.
Inženýrský šroub:Bariérové lety se směšovacími hlavicemi pro zpracování PC, ABS a PC/ABS slitin bez tepelné degradace nebo barevných pruhů.
Korozivní/abrazivní konfigurace:Plně bimetalový válec s výstelkou z karbidu wolframu spárovaný se šroubem z tvrzené nástrojové oceli pro zpracování sloučenin zpomalujících hoření (V-0) nebo směsí plněných vlákny.
Jak vybrat / Možnosti konfigurace
Výběr vhodné konfigurace stroje vyžaduje výpočet potřebné upínací síly a vstřikovací kapacity na základě geometrie produktu:
Výpočet minimální upínací síly
Upínací síla (tuny)=[ Plocha projektu (cm^2) x Tlak v dutině (bar) / 1000 ] x Bezpečnostní faktor (1.1 - 1.2)
Tenká-stěna / části obalu: 0.6 - 0.9 tuny/cm^2
Technické / technické díly: 0.4 - 0.6 tuny/cm^2
Silné-stěny komoditních dílů: 0.3 - 0.4 tuny/cm^2
Shoda hmotnosti střely
Zajistěte, aby celková hmotnost broků (včetně žlabů) využívala 20 % až 80 % maximální kapacity vymetené hlavně stroje, aby se zabránilo degradaci polymeru v důsledku nadměrné doby zdržení nebo nekonzistentní plastifikace.
Tok výběru stroje
Vyberte základní upínací tonáž: Rozsah od 70T do 2300T na základě výpočtů upínací síly.
Vyberte rozložení hydraulického výkonu:
Standardní hydraulické uspořádání: Vhodné pro doby cyklů delší než 8 sekund a obecné technické lisovací aplikace.
Vysoká-rychlost / nastavení akumulátoru: Vhodné pro tenkostěnné-balení (< 1 mm wall thickness) requiring injection speeds up to 300+ mm/s.
Vyberte balíček šroubů a hlavně:
Standardní nitridované: Pro -neabrazivní komoditní pryskyřice.
Bimetalická odolnost proti opotřebení: Pro skelná -vlákna, látky zpomalující hoření- nebo abrazivní směsi.
Odplynění / Speciál PVC: Pro formulace s vysokým -teplotem nebo odvětráváním-.
Výroba a kontrola kvality
Stroje jsou vyráběny podle postupů řízení jakosti ISO 9001 a přísně splňují evropské směrnice o bezpečnosti strojů CE:
Přesné obrábění:Plochy desky, umístění spojovacích tyčí{0}} a rámy postele jsou obráběny na 5osých CNC portálových frézovacích centrech, aby byly zachovány paralelní tolerance v rozmezí 0,05 mm napříč úhlopříčkami desky.
Sledovatelnost komponent:Kritické hydraulické ventily, servomotory, pohony a řídicí jednotky pocházejí od ověřených globálních dodavatelů komponent se sledováním sériového čísla celé šarže.
Uvolnění stresu:Svařované základny konstrukčních strojů jsou před dokončením obrábění podrobeny odlehčení vibrací nebo tepelnému žíhání, aby se eliminovalo vnitřní pnutí a zabránilo se deformaci konstrukce v průběhu času.
Tovární akceptační testování (FAT):Každá jednotka před odesláním do továrny absolvuje nepřetržitý 24{1}}test suchého{2}}cyklu, po kterém následuje celotonážní test udržení tlaku a test hydraulického tlaku.
Přizpůsobení a podpora OEM
K dispozici jsou hardwarové a softwarové možnosti přizpůsobené konkrétním požadavkům výrobní linky:
Prodloužený kravat-Vůle tyče a denní světlo:Vlastní rozšíření rámu pro hloubkové{0}}tažení forem, stohovací formy nebo jádrové{1}}těžké nástroje.
Hlavní-hydraulika pro vytahování a odšroubování:Více{0}}stupňové programovatelné hydraulické jádro-tahové obvody a plynulé-otočení odšroubovávání motoru, integrované do hlavního PLC.
Specializované balíčky zpracování:
PET Preform Package: Vyztužený plastifikační pohon, šroub s vysokým poměrem L/D a integrované rozhraní odvlhčovače.
Balíček tvarovek PVC trubek: Špička šroubu z tvrzené slitiny, nucené chlazení vzduchem na zónách sudu a cílené monitorování teploty.
Tekutý silikonový kaučuk (LSR): Sestavy chlazeného válce, pružinové -zatížené-vypínací trysky a ovládací prvky rozhraní vakuového odvětrávání.
Rozhraní automatizace:Rozhraní Euromap 63 / Euromap 67 / OPC UA pro standardizovanou komunikaci s roboty pro vychystávání horních-vstupů, automatizaci bočních-vstupů a sledování sítě MES.
Co by měli kupující poskytnout pro technickou nabídku
Chcete-li získat přesnou obchodní nabídku a technický návrh, zadejte následující parametry:
|
Položka |
Parametr / Požadavek |
|
Podrobnosti dílu |
2D/3D CAD výkresy (STEP/IGS/PDF) s klíčovými rozměry |
|
Specifikace materiálu |
Specifická kvalita polymeru, MFI/MFR, procento plniv |
|
Specifikace forem |
Rozměry formy (D x Š x V), celková hmotnost, počet dutin |
|
Cílový výrobní výstup |
Požadovaná doba cyklu, denní požadavky na objem |
|
Infrastruktura závodu |
Provozní napětí/frekvence (např. 400 V 50 Hz, 480 V 60 Hz) |
|
Požadavky na periferie |
Automatizační rozhraní, základní{0}}tahy, zóny horkého kanálu |
FAQ
Otázka: Jaká je průměrná doba dodání od zadání objednávky po odeslání?
Odpověď: Standardní tonážní modely (70T - 450T) udržují typickou tovární dobu výroby 20 až 30 kalendářních dnů. Velkotonážní stroje (nad 600 t) nebo jednotky vyžadující specializované vlastní konfigurace sudů vyžadují 45 až 60 kalendářních dnů, s výhradou dokončení továrního přejímacího testování.
Otázka: Jaká je spotřeba energie ve srovnání s plně elektrickými stroji?
Odpověď: Servohydraulické stroje poskytují 80 % - 90% úspory energie dosažené u všech-elektrických strojů, přičemž si zachovávají vyšší kapacitu upínací síly, vynikající schopnosti hydraulického jádra-tahu a výrazně nižší počáteční kapitálové výdaje a náklady na údržbu u těžkých-komponentů.
Otázka: Jaké záruční krytí a podpora náhradních dílů jsou zahrnuty?
Odpověď: Na stroje je zahrnuta 12měsíční komplexní záruka na stroj, která zahrnuje hlavní konstrukční odlitky, spojovací tyče, sestavy desek, servomotory, hydraulická čerpadla a řídicí hardware. Důležité náhradní díly podléhající opotřebení (těsnění, topné pásy, termočlánky) jsou dodávány s původní sadou obráběcích strojů a standardní součásti jsou celosvětově skladovány pro rychlou výměnu.
Otázka: Může řídicí jednotka stroje komunikovat s centralizovaným továrním softwarem?
Odpověď: Ano, řídicí jednotky podporují standardní možnosti ethernetových sítí a běžné komunikační protokoly (jako jsou standardy OPC UA / Euromap), což umožňuje vzdálené sledování dat v reálném čase-, protokolování výroby, protokolování chyb a integraci do moderních sítí Smart Factory / MES.
Populární Tagy: energeticky účinný servo vstřikovací stroj, Čína energeticky efektivní servo vstřikovací stroje výrobci, dodavatelé, továrna