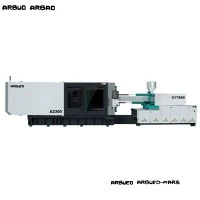
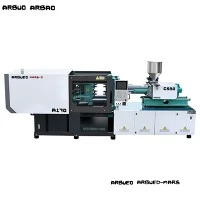
Servo-hydraulický vstřikovací stroj
Servo-hydraulický vstřikovací stroj kombinuje hrubou upínací sílu a hydraulickou odolnost tradičních systémů s přesnou, energeticky{1}}účinnou dynamickou odezvou střídavých servopohonů s permanentními-magnety. Tento stroj, postavený na pevném pětibodovém vnitřním upínacím rámu, snižuje spotřebu energie o 40 % až 70 % ve srovnání se systémy s pevným-čerpadlem při zachování opakovatelnosti polohy v rozmezí +/- 0.05 mm.
Systém je navržen pro středně{0}}až{1}}velkoobjemovou výrobu plastů v automobilovém, obalovém, elektrotechnickém a spotřebním průmyslu. Systém zpracovává zpracování pryskyřice od komoditních termoplastů (PP, PE, PS) po plněné technické polymery (PA66+30%GF, PC/ABS, PBT).
Díky neustálému přizpůsobování otáček motoru přímo požadavkům tlaku a průtoku systému zůstává teplota oleje během provozu stabilní. Tím se minimalizuje tepelná degradace hydraulické kapaliny, prodlužuje se životnost těsnění a zajišťuje se stálost hmotnosti broků- v rámci prodloužených výrobních sérií.
Klíčové specifikace
Níže uvedená tabulka uvádí technické parametry pro standardní konfigurace strojů napříč reprezentativními tonážními třídami.
|
Specifikace |
Jednotka |
90 tun |
160 tun |
260 tun |
480 tun |
|
Upínací síla |
kN (tonf) |
900 (90) |
1600 (160) |
2600 (260) |
4800 (480) |
|
Přepnout systém |
- |
5-bodový dvojitý přepínač |
5-bodový dvojitý přepínač |
5-bodový dvojitý přepínač |
5-bodový dvojitý přepínač |
|
Vůle-tyče (V x V) |
mm |
360 x 360 |
460 x 460 |
580 x 580 |
810 x 800 |
|
Rozměry desky formy (V x V) |
mm |
530 x 530 |
680 x 680 |
860 x 860 |
1180 x 1170 |
|
Max / Min výška formy |
mm |
380 / 150 |
500 / 180 |
620 / 220 |
800 / 320 |
|
Upínací zdvih |
mm |
320 |
430 |
540 |
780 |
|
Zdvih / síla vyhazovače |
mm/kN |
100 / 33 |
130 / 45 |
160 / 67 |
220 / 120 |
|
Možnosti průměru šroubu (A / B / C) |
mm |
30 / 35 / 40 |
40 / 45 / 50 |
50 / 55 / 60 |
70 / 75 / 80 |
|
Poměr L/D (šroub B) |
L/D |
21.5:1 |
22:1 |
22.4:1 |
23.1:1 |
|
Teoretický objem výstřelu (šroub B) |
cm³ |
153 |
286 |
570 |
1546 |
|
Hmotnost střely (PS - šroub B) |
g |
139 |
260 |
519 |
1407 |
|
Vstřikovací tlak (B šroub) |
bar |
1850 |
1780 |
1862 |
1720 |
|
Rychlost vstřikování (šroub B) |
cm³/s |
105 |
145 |
228 |
420 |
|
Rychlost šroubu (Max) |
ot./min |
220 |
200 |
185 |
150 |
|
Systémový tlak |
bar |
160 |
160 |
160 |
160 |
|
Výkon motoru servočerpadla |
kW |
11 |
15 |
22 |
45 |
|
Topný výkon |
kW |
6.5 |
9.8 |
16.5 |
29.5 |
|
Kapacita nádrže na hydraulický olej |
L |
160 |
230 |
380 |
720 |
|
Suchá hmotnost |
Metrická tuna |
3.2 |
5.2 |
8.8 |
19.5 |
Klíčové vlastnosti
Dynamický servo pohon:Střídavý servomotor s permanentním magnetem v kombinaci s vnitřním zubovým čerpadlem poskytuje doby odezvy pod 50 ms z nuly na maximální výkon. Motor se zastaví během fází chlazení, čímž se sníží okolní hluk (< 72 dB) and overall electrical loads.
Pevná konstrukce desky:Konstrukce desek skříňového{0}}typu optimalizované pomocí analýzy konečných prvků (FEA) snižují průhyb středu při maximální tonáži svorky. Tím je zajištěno rovnoměrné rozložení upínacího tlaku napříč povrchy formy, zamezuje se otřesům a prodlužuje se životnost nástroje.
Uzavřená{0}}regulace PID:Zpětná vazba senzoru v reálném čase{0} monitoruje tlak v systému, posunutí šroubu a teplotní zóny válce a zachovává opakovatelnost procesu v těsných provozních oknech.
Těžké-zátěžové-tyče:Tvrdé-chromované, vysokopevnostní ocelové spojovací tyče-v tahu{2}}s válcovanými závity odolávají únavě z namáhání a udržují si rovnoběžné zarovnání během prodloužených výrobních cyklů.
Průmyslový ovladač:Vyhrazené multi{0}}rozhraní mikroprocesoru CPU s 12-barevným dotykovým displejem, podporou více{3}}jazyků, sledováním grafického procesu v reálném čase, sběrem dat SPC a výstupními porty USB/Ethernet.
Technické výhody
Energetická účinnost a tepelná stabilita
Tradiční hydraulické formovací stroje využívají indukční motory s pevným-objemovým proudem, které nepřetržitě běží na maximální rychlost a obcházejí nevyužitý tlakový olej zpět do nádrže přes pojistné ventily. Tato praxe převádí přebytečnou mechanickou energii na odpadní teplo, což vyžaduje velké chladiče pro chlazení hydraulické kapaliny.
Traditional System: [Induction Motor (Fixed RPM)] --> [Fixed Pump] --> [Bypass Valve (Heat Loss)] -->[Hydraulická nádrž]
Servo System: [Servo Driver + Control Signal] --> [PM Servo Motor (Variable RPM)] -->[Interní zubové čerpadlo]
Náš servo-hydraulický pohon dynamicky moduluje rotaci motoru (0 až 2 500 ot./min.), aby odpovídal požadavkům na průtok a tlak v reálném čase-.
Úspora fáze chlazení: Motor čerpadla klesne na nulovou rychlost, zatímco se součást ochladí uvnitř formy, přičemž odebírá minimální proud naprázdno.
Snížené požadavky na chlazení oleje: Nižší přenos tepelné energie do hydraulické kapaliny udržuje teplotu oleje mezi 40 stupni a 50 stupni při trvalém zatížení, čímž se eliminuje vysoká spotřeba chladicí vody a zpomaluje se oxidace kapaliny.
Mechanická přesnost a strukturální tuhost
Převodníky s vysokou{0}}linearitou: Bez-dotykové magnetostrikční lineární snímače polohy monitorují uzavírání formy, upínací sílu, zdvih vstřiku a polohu vyhazovače v rozlišení pod-milimetrů.
Potlačení průhybu přítlačné desky: Pohyblivé přítlačné desky jsou podepřeny vodicími patkami z tvrzené oceli s nízkým třením podél rámu stroje, nikoli výlučně na spojovacích tyčích, což zabraňuje nerovnoměrnému opotřebení formy a průhybu středu.
Vyvážené uspořádání vstřikovacích válců: Dvojité-tahové hydraulické vstřikovací válce vyvažují axiální přítlačné síly rovnoměrně napříč středovou linií šroubu, čímž zabraňují naklánění a opotřebení hlavně.
Typické aplikace
Automobilový průmysl:Vnitřní ozdobné spony, kryty dveřních klik, sestavy vzduchotechnického potrubí, pojistkové skříně a konstrukční držáky palubní desky.
Obal:Silné-zátky, závitové uzávěry, víka skladovacích kontejnerů, přepravky a strukturální přepravní kbelíky.
Spotřební zboží a elektronika:Kryty elektrického nářadí, kryty spotřebičů, televizní rámy, pouzdra na baterie a propojovací krabice.
Stavební výrobky:Trubkové tvarovky z PVC/PPR, kryty nástěnných desek, spojky vedení a pouzdra odvodňovacích komponent.
Průmyslové díly:Stahovací pásky, pojezdová kola, součásti dopravníků a oběžná kola čerpadel.
Materiálová kompatibilita
Výkon zpracování závisí na geometrii šneku a konfiguracích topných zón navržených pro specifické vlastnosti polymeru:
Standardní nitridované šrouby:Vhodné pro -neabrazivní polyolefiny (PP, PE, PS, ABS, HIPS, SAN).
Bimetalové sady hlavně a šroubů:Vyžaduje se při zpracování polymerů vyztužených skelnými -vlákny (PA6/66 + 30 % GF, PBT + 20 % GF), aby vydržely abrazivní mechanické opotřebení.
Balíčky odolné proti korozi-:Šrouby z pochromované-nebo niklové{1}}litiny určené pro halogenované polymery-citlivé na teplo (PVC, PVDF), které při zpracování taveniny vytvářejí korozivní kyselé výpary.
Možnosti konfigurace a průvodce výběrem
Chcete-li určit správnou konfiguraci stroje, porovnejte klíčové parametry dílů se základními specifikacemi:
Výpočet požadované upínací síly:
Upínací síla (tuny)=[Celková projektovaná plocha dílů a vodicích lišt (cm²) x tlak v dutině (bar)] / 1000
Obecný pokyn: Tenkostěnné-balení vyžaduje 0.6 - 0.8 tun/cm²; obecné průmyslové díly vyžadují 0.3 - 0.5 tun/cm².
Velikost střely:
Zajistěte, aby celková hmotnost výstřelu (díl plus systém žlábků) klesla mezi 20 % a 80 % maximální jmenovité teoretické kapacity výstřelu stroje.
Pravidlo velikosti: Méně než 20 % riskuje tepelnou degradaci v důsledku dlouhé doby zdržení pryskyřice; více než 80 % ohrožuje homogenitu taveniny a stabilitu procesu.
Výběr možnosti šroubu:
A-Šroub: Vysoký tlak, menší objem. Ideální pro tenkostěnné-technické díly (PC, PA).
B-Šroub: Vyvážený standardní design. Doporučeno pro univerzální lisování (PP, ABS, PS).
C-Šroub: Vysoký objem výstřelu, snížený tlak. Optimalizováno pro měkké komoditní pryskyřice a silnostěnné-díly.
Výroba a kontrola kvality
Každý stroj prochází před odesláním standardizovanými protokoly o výrobě a ověřování kvality:
[Raw Material Inspection] --> [CNC Machining & Platen FEA] -->[Montáž a proplachování hydraulického potrubí]
|
[Zásilka]<-- [48-Hour Dry Run & Full Load Testing] <-- [Electrical & Pressure Testing]
Přesnost obrábění:Montážní plochy desky, otvory-pro tyče a základny stroje jsou obráběny v jediném nastavení na velkých horizontálních CNC obráběcích centrech, aby byla zajištěna pravoúhlost a rovnoběžnost.
Proplachování hydraulického systému:Hydraulická potrubí prochází vícestupňovým ultrazvukovým čištěním-. Olejová potrubí jsou před vypuštěním z továrny propláchnuta přes sub-mikronové filtrační soupravy, aby splňovaly normy čistoty ISO 4406 (cíl: 16. 14. 2011).
Testovací protokol:
Testování statického tlaku: Hydraulické systémy jsou udržovány při maximálním provozním tlaku 125 % (200 bar) po dobu 4 hodin, aby se zkontrolovala těsnost a integrita ventilu.
Dynamický odtok zátěže: Každý stroj provádí 48-hodinový nepřetržitý test suchého-cyklu s plnou upínací silou, aby se ověřila kalibrace senzoru, tepelná stabilita a přepínání profilů plynulého pohybu.
Přizpůsobení a pomocná integrace
Systémy tažení jádra:Rozšiřitelné dvojité nebo čtyřnásobné hydraulické jádro-tahové okruhy poháněné proporcionálními ventily pro složité formy s pohyblivými bočními-akcemi.
Integrované ovladače Hot Runner:Vestavěné -více{1}}zónové moduly regulace teploty spravované přímo přes hlavní rozhraní ovladače.
Rozhraní automatizace:Standardní rozhraní Euromap 67 / SPI 50-kolíkových robotů pro systémy pro vyhledávání dílů s bočním-vstupem a horním vstupem.
Specializované vstřikovací jednotky:
Odšroubování nástavců hydromotoru pro závitové uzávěry a potrubní fitinky.
Akumulátorové-vysokorychlostní vstřikovací systémy-pro tenkostěnné obaly-.
Technické informace požadované pro nabídky
Chcete-li získat přesnou technickou nabídku a shodu se specifikací stroje, odešlete následující podrobnosti:
Specifikace dílu:Rozměry součásti, 3D CAD soubory (.STEP/.IGS), projektovaná plocha povrchu a rozsah tloušťky stěny.
Podrobnosti o pryskyřici:Specifická kvalita polymeru, datový list výrobce, hustota (g/cm³) a procento smrštění.
Rozložení formy:Počet dutin, celková hmotnost žlabu, rozměry formy (délka x šířka x výška), hmotnost formy a požadavky na tah jádra.
Výrobní požadavky:Požadovaná doba cyklu, roční cílový objem a standardy energetické sítě (např. 480 V 60 Hz 3-fázové / 380 V 50 Hz 3-fázové).
FAQ
Otázka: Jak si stojí servo-hydraulický systém ve srovnání s plně-elektrickým vstřikovacím lisem?
Odpověď: Všechny-elektrické stroje nabízejí vyšší axiální opakovatelnost (+/- 0.01 mm oproti . +/- 0.05 mm) a nižší spotřebu energie u aplikací s malou tonáží. Servo-hydraulické systémy však poskytují větší upínací sílu nad 400 tun, vyšší odolnost při zatížení a o 30 % až 50 % nižší počáteční kapitálové náklady, přičemž zachycují většinu úspor energie u všech{10}}elektrických konstrukcí.
Otázka: Jaké požadavky na napájení jsou nutné pro instalaci v zámoří?
Odpověď: Stroje jsou během výroby konfigurovány pro místní průmyslové rozvodné sítě. Standardní konfigurace zahrnují 380V/50Hz/3-fázové pro evropské a asijské trhy a 460V-480V/60Hz/3fázové pro zařízení v Severní Americe. Snižovací nebo oddělovací transformátory lze na přání integrovat do hlavní skříně.
Otázka: Jaký plán údržby je vyžadován pro hydraulický olej a filtraci?
Odpověď: První výměna hydraulického oleje se doporučuje po prvních 500 provozních hodinách. Za standardních provozních podmínek se stabilní teplotou oleje pod 50 stupňů jsou následné intervaly výměny oleje každých 4 000 až 5 000 provozních hodin. Vratné olejové filtry by se měly vyměnit každých 2 000 hodin.
Otázka: Jaké náhradní díly jsou zahrnuty pro mezinárodní zásilky?
Odpověď: Standardní soupravy na opotřebení pro zásilky zahrnují vyhřívací pásy sudů, termočlánky, sady těsnění hydraulických válců, sestavy vysokotlakých{0}}hadic a náhradní lineární snímač polohy.
Populární Tagy: servohydraulický vstřikovací stroj, Čína výrobci servohydraulických vstřikovacích strojů, dodavatelé, továrna