


Servo vstřikovací stroje
↵
Výrobce servo vstřikovacích strojů
Výběr hydraulického vstřikovacího zařízení pro střední{0}}až{1}}vysokoobjemovou-výrobu vyžaduje vyvážení nákladů na energii, přesnost, doby cyklů a životnost stroje. Moderní servo-hydraulická technologie odstraňuje tepelnou a elektrickou neefektivitu tradičních systémů s pevným-objemovým čerpadlem a zároveň zajišťuje stabilitu svorky a vysoký krouticí moment, které jsou vyžadovány pro technické pryskyřice.
Tato technická příručka obsahuje specifikace výkonu, hydraulické konfigurace, vzorce pro dimenzování a mechanické možnosti pro inženýrské týmy, manažery nákupu a provozní ředitele, kteří hodnotí servo vstřikovací stroje pro průmyslové-rozšíření nebo modernizaci zařízení.


Přehled vstřikovacího stroje Servo
Servo vstřikovací stroj využívá dynamickou uzavřenou -smyčku servomotorového systému k pohonu vnitřních čerpadel s proměnným-objemovým nebo pevným{2}}ozubem. Na rozdíl od konvenčních hydraulických strojů, kde indukční motory běží nepřetržitě při nominálních otáčkách bez ohledu na fázi procesu, servo-řízený systém okamžitě moduluje otáčky motoru a točivý moment na základě-tlaku a požadavků na průtok v reálném čase.
Během -fází akce-, jako je chlazení, pauza formy nebo robotické vyhazování-, servomotor klesne na téměř-nulové otáčky. Tento provozní posun přináší tři hlavní výhody:
Úspora energie:Snižuje spotřebu hydraulické elektrické energie o 30 % až 70 % ve srovnání se standardními-systémy s pevným objemem.
Tepelný management:Minimalizuje zahřívání hydraulické kapaliny třením, snižuje požadavky na vodu v chladiči oleje a prodlužuje životnost oleje.
Opakovatelnost:Udržuje dobu odezvy pod 50 ms pro uzavřenou-smyčku vstřikovacího tlaku a řízení polohy, což zajišťuje nižší-kolísání hmotnosti-výstřelu.
Konfigurace stroje
VSTŘIKOVACÍ JEDNOTKA:
Servomotor a pohon
Nitridovaný šroub a hlaveň
Lineární vodicí kolejnicový vozík
UPÍNACÍ JEDNOTKA:
Dvojité{0}}přepínání kinematiky
Litá ocelová deska (FEA optimalizovaná)
Automatická hydraulická raznice-nastavování výšky
SERVO-HYDRAULICKÁ SOUPRAVA:
Střídavý servomotor s permanentním magnetem
Vnitřní zubové čerpadlo
Ovladač s vysokou{0}}odezou
Pětibodový{0}}dvojitý-přepínací systém: Optimalizuje mechanickou výhodu, nabízí rychlý pohyb desky při nízkém tlaku a vysokou mechanickou uzamykací sílu při konečném uzavření.
FEA-Optimalizované desky z tvárné litiny: Litinové desky s kuličkovým grafitem navržené se strukturními žebry s nízkým průhybem-, které zajišťují rovnoměrné rozložení upínacího tlaku po celé ploše formy.
Automatický mazací systém: Centralizovaná objemová distribuce maziva dodává odměřené mazivo do pouzder spojovacích-tyčů a čepů, čímž se snižuje opotřebení čepů a kontaminace částicemi.
Hydraulické{0}}Nastavení výšky lisu: Nastavení výšky desky-poháněné ozubeným kolem s digitálním monitorováním kodéru pro rychlé změny nastavení formy.
Dvojitý{0}}válec vyvážený vozík: Dva hydraulické ovládací válce vyvíjejí vyvážené axiální síly na šroubový vozík během vstřikování, aby se zabránilo nesouososti a naklonění trysky.
Bimetalický / nitridovaný šroub a hlaveň: Standardní hlaveň z nitridované oceli SACM 645 s možností pro wolframové -karbidové bimetalové obložení pro skleněné-technické pryskyřice plněné.
Lineární pohyb vodicí lišty: Vodicí lišty s lineárním pohybem s nízkým{0}}třením na vstřikovacím vozíku snižují mechanické prokluzování kniplu-při mikro-dávkování a vysokorychlostním{3}}pohybu vstřikování.
Seznam produktů
Model: A100 Compact
Upínací síla: 1 000 kN
Vůle táhla- (V x V): 360 x 360 mm
Vstřikovací kapacita (PS): 145 g
Max. systémový tlak: 17,5 MPa
Cílová aplikace: Malá přesná elektronika, konektory, podsestavy-
Model: A170 Standard
Upínací síla: 1 700 kN
Vůle táhla- (V x V): 460 x 460 mm
Vstřikovací kapacita (PS): 280 g
Max. systémový tlak: 17,5 MPa
Cílové použití: Technické komponenty, lékařské kryty, uzávěry
Model: A230 Universal
Upínací síla: 2 300 kN
Vůle táhla- (V x V): 530 x 530 mm
Vstřikovací kapacita (PS): 450 g
Max. systémový tlak: 17,5 MPa
Cílové použití: Díly domácích spotřebičů, spotřební zboží, výlisky
Model: A290 Heavy-Duty
Upínací síla: 2 900 kN
Vůle-tyče (V x V): 620 x 620 mm
Vstřikovací kapacita (PS): 720 g
Max. systémový tlak: 17,5 MPa
Cílové použití: Vnitřní obložení automobilů, průmyslové potrubní armatury
Model: A390 High-Volume
Upínací síla: 3 900 kN
Vůle táhla- (V x V): 710 x 710 mm
Vstřikovací kapacita (PS): 1 250 g
Max. systémový tlak: 17,5 MPa
Cílové použití: Hluboké-tažné kontejnery, velká pouzdra, automobilové kryty
Model: A550 Industrial
Upínací síla: 5 500 kN
Vůle táhla- (V x V): 830 x 830 mm
Vstřikovací kapacita (PS): 2 100 g
Max. systémový tlak: 17,5 MPa
Cílová aplikace: Velké konstrukční panely, přepravky, více{0}}dutinové automobilové komponenty
Klíčové technické vlastnosti
Uzavřená-architektura řízení BUS:
Komunikace mezi řadičem-se{1}}servem využívá protokoly EtherCAT nebo CANopen a udržuje cykly odezvy řídicí smyčky pod 1 ms.
Vysoce přesné{0}}lineární převodníky:
Absolutní optické/odporové snímače polohy s rozlišením 0,01 mm instalované na upínací, vstřikovací a ejektorové ose pro zpětnou vazbu polohy.
Teplotní zóny sudu PID:
Více{0}}zónové řízení ohřevu SSR (Solid State Relay) s PID -automatickým ladícím algoritmem udržuje tolerance válcové zóny v rozmezí +/- 1 stupně C.
Ochrana proti plísním při nízkém-tlaku:
Variabilní nastavení tlaku a rychlosti monitoruje uzavření formy; Algoritmy citlivého snímání točivého momentu- spouštějí okamžité obrácení formy, pokud narazí na odpor.
Rozhraní pro vytahování a odšroubování jádra:
Integrované programovatelné sekvence hydraulického stahováku jader (2-okruhový standard) s možností hydraulických odšroubovacích motorů.
Servohydraulický systém a řízení energie
SEKVENCE DYNAMICKÉ ŘÍDÍCÍ SMYČKY:
System Controller ->Odešle digitální příkaz rychlosti/tlaku do servopohonu
Servo Drive ->Ovládá AC servomotor s permanentním magnetem
AC Servo Motor ->Pohání vnitřní zubové čerpadlo
Internal Gear Pump ->Pohání hydraulické pohony
Pressure Transducer ->Odesílá zpětnou vazbu o tlaku/průtoku v reálném čase-do systémového ovladače
Architektura systému
Pohonná jednotka spojuje synchronní motor s permanentním magnetem (PMSM) s nízkohlučným-vnitřním zubovým čerpadlem. Tlak v systému je nepřetržitě monitorován pomocí digitálního převodníku namontovaného přímo na výstupním potrubí čerpadla.
Dynamická řídicí smyčka
Řídicí jednotka stroje vypočítá požadovaný průtok (Q) a tlak (P) pro konkrétní fázi stroje (např. přidržovací tlak, plastifikaci nebo pohyb desky).
Signály jsou posílány do servopohonu přes digitální fieldbus.
Servopohon upravuje otáčky motoru (n) pro regulaci průtoku a nastavuje moment motoru (tau) pro regulaci tlaku v systému.
Frekvence tlakové zpětnovazební smyčky pracuje na 2 kHz, okamžitě snižuje otáčky motoru během udržování tlaku nebo ochlazování na pohotovostní úrovně, což zabraňuje plýtvání energií přes pojistné ventily.
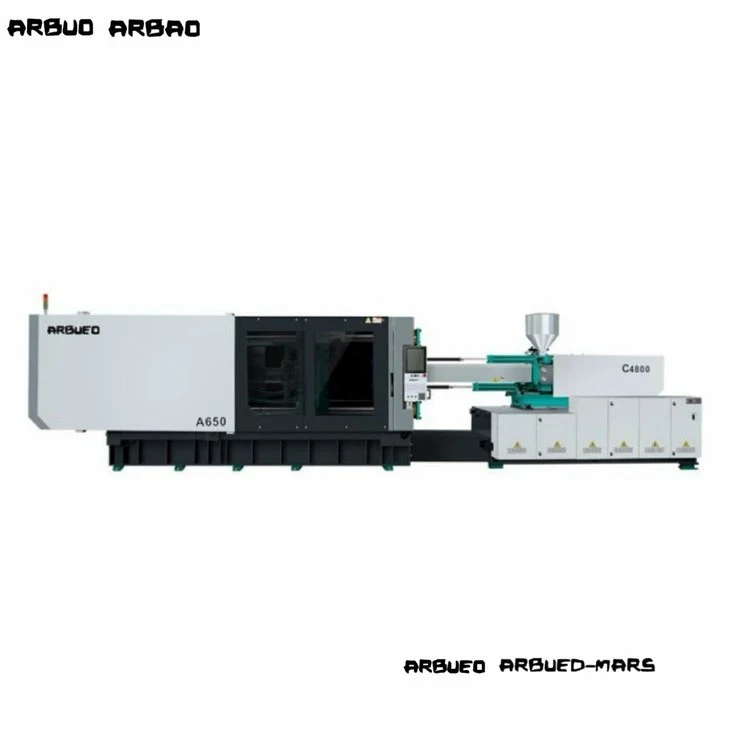
Servo vs. konvenční hydraulika
Konvenční: AC indukční motor (konstantní otáčky)
Servo Hydraulické: Servomotor s permanentním magnetem (proměnná rychlost)
Dopad: Eliminuje spotřebu energie, když je stroj nečinný.
Konvenční: Základní (100 %)
Servo Hydraulické: Snížení o 30 % až 70 %.
Dopad: Nižší provozní náklady na výstřel.
Konvenční: Vysoká (obtok pojistného ventilu generuje teplo)
Servo Hydraulic: Low (Dodává pouze požadované množství oleje)
Dopad: Snižuje zatížení chladiče a zpomaluje oxidaci oleje.
Konvenční: Základní (100 %)
Servo Hydraulické: Snížení o 50 % až 70 %.
Dopad: Snižuje požadavky na služby zařízení.
Konvenční: +/- 0.5 % až +/- 0.8 %
Servo Hydraulické: +/- 0.1 % až +/- 0.3 %
Dopad: Snižuje míru zmetkovitosti u technických dílů s-přísnou tolerancí.
Konvenční: 100 ms až 150 ms
Servo Hydraulické: Méně než 40 ms
Dopad: Rychlejší zahájení cyklu a kroková regulace tlaku.
Konvenční: 75 dBA až 85 dBA
Servohydraulické: pod 70 dBA
Dopad: Zlepšuje dodržování bezpečnosti-pro životní prostředí na provozovnách.
Technické specifikace
Obecné mechanické parametry (reprezentativní platforma A290)
Upínací jednotka:
Upínací síla: 2 900 kN
Zdvih otevření: 580 mm
Vzdálenost mezi spojovacími tyčemi (V x V): 620 mm x 620 mm
Max. Výška formy: 650 mm
Min. Výška formy: 220 mm
Zdvih vyhazovače: 160 mm
Síla vyhazovače: 77 kN
Vstřikovací jednotka (velikost šroubu B):
Průměr šroubu: 55 mm
Poměr L/D: 20:1
Teoretický objem nástřiku: 522 cm3
Hmotnost střely (PS): 475 g
Rychlost vstřikování: 210 cm3/sec
Max. Vstřikovací tlak: 178 MPa
Rychlost šroubu (Max): 0 až 190 ot./min
Pohon / Hydraulika / Elektrika:
Systémový tlak: 17,5 MPa
Výkon servomotoru: 37 kW
Kapacita topného pásma: 16,5 kW
Kapacita olejové nádrže: 380 l
Rozměry stroje (D x Š x V): 6,2 m x 1,6 m x 2,1 m
Hmotnost suchého stroje: 9,2 metrických tun
Jak vybrat
Krok 1: Výpočet upínací síly
Krok 2: Ověření velikosti a objemu záběru
Krok 3: Kontrola rozměrového přizpůsobení (Tie-příčka a denní světlo)
Krok 4: Analýza vstřikovacího tlaku
Krok 5: Hodnocení rychlosti plastifikace
Krok 6: Konfigurace pomocných a hlavních hydraulických okruhů
Určete požadovanou tonáž svorky na základě celkové projektované plochy součásti plus systému vodicích lišt, vynásobené specifickým tlakem v dutině polymeru:
Upínací síla (kN)=[projektovaná plocha (cm2) x tlak v dutině (bar) / 100] x bezpečnostní faktor (1,1 až 1,2)
Referenční tlaky v dutině:
Polyolefin (PE/PP): 300 až 450 bar
Technické pryskyřice (PC, ABS, PA): 500 až 800 bar
Tenkostěnné-balení: 800 až 1100 barů
Přizpůsobte hmotnost součásti kapacitě vstřikování stroje. Vyberte velikost šroubu, kde požadovaný objem výstřelu (díl + běžec) spotřebuje 30 % až 80 % maximální kapacity výstřelu hlavně:
Méně než 20 % kapacity sudu: Riziko degradace pryskyřice v důsledku nadměrné doby setrvání v zahřátém sudu.
Větší než 80% kapacita hlavně: Omezuje konzistenci plastifikace a snižuje tepelnou rovnoměrnost broků-k-výstřelu.
Ověřte, zda šířka a výška formy zapadají do vodorovné a svislé{0}}příčné vzdálenosti (V x V).
Zajistěte, aby minimální a maximální rozměry výšky formy odpovídaly tloušťce formy.
Ověřte, že minimální zdvih otevírání poskytuje dostatečný prostor k vyčištění dílů během vytahování nástrojů na konci robota -z{1}}ramena (EOAT).
Výroba a kontrola kvality
Přesnost obrábění desky:Desky jsou obráběny na 5osých CNC horizontálních portálových obráběcích centrech, aby byla zajištěna koplanární tolerance v rozmezí 0,05 mm napříč montážními plochami.
Uvolnění stresu a tepelné ošetření:Rámy strojů a odlitky desek procházejí tepelným žíháním-odlehčením, aby se zabránilo strukturální deformaci při nepřetržitém jmenovitém upínacím zatížení.
Testování hydraulického systému:Hydraulické bloky procházejí čištěním ultrazvukem; systémy jsou testovány při maximálním pracovním tlaku 1,25x, aby se ověřila integrita těsnění a bypass s nulovým vnitřním únikem.
Zarovnání chodu nasucho:Každý dokončený stroj prochází před odesláním povinným 48-hodinovým nepřetržitým testem na sucho-, který kontroluje teplotní charakteristiky pohybu, rovnováhu namáhání spojovacích tyčí a limity hluku.
Shoda se standardem kvality:Vyrobeno podle systémů řízení jakosti ISO 9001; Shoda CE ověřena pro mechanické ochranné blokování, elektrickou bezpečnost (EN 60204-1) a hydraulické bezpečnostní normy.

Automobilové komponenty
Cílové díly: Obložení dveří, žaluzie HVAC, kryty motoru
Požadavky: Vysoká strukturální pevnost, nízké stopy po propadu, rozměrová konzistence v celém rozsahu okolních teplot.
Pryskyřice: PP + 30% skleněné vlákno, ABS/PC slitiny, PA66.
Klíčová vlastnost stroje: Více{0}}stupňový profil rychlosti vstřikování a možnosti vytažení jádra pro složité jezdce forem.
Elektrotechnika a elektronika
Cílové díly: Pouzdra relé, svorkovnice, přesné rámy
Požadavky: Pevné tolerance, nulový záblesk na dělicích čarách, přesné ovládání čepu.
Pryskyřice: PBT, LCP,-ABS zpomalující hoření, Polykarbonát.
Klíčová vlastnost stroje: Vysoká{0}}reakce s uzavřenou-smyčkou řízení vstřikovacího tlaku, aby se zabránilo nadměrnému-zabalení mikro-struktur.
Průmyslové a stavební výrobky
Cílové díly: Potrubní fitinky, ventily, kabelové průchodky
Požadavky: Hluboké-schopnost vstřikování, vysoká dodávka taveniny, tlustostěnné{1}}balení dílů bez tvorby dutin.
Pryskyřice: Pevné PVC, HDPE, PPR.
Klíčová vlastnost stroje: Hydraulické plastifikační motory s vysokým-točivým momentem ve spojení s optimalizovanými-bimetalickými profily šroubů s vysokým opotřebením.
Specializované sestavy šroubů a hlavně:
UPVC šrouby s vysokým-pochromováním a specializovaným designem hrotu.
Celokorozivní-odolné-bimetalové sudy pro zpracování fluoropolymerů.
Geometrie míchací hlavy (Maddock / míchací kolíky) pro disperzi masterbatch.
Hydraulické úpravy:
Akumulátorové-vysokorychlostní vstřikovací systémy-pro tenkostěnné-aplikace.
Nezávislá hydraulická nastavení se dvěma-čerpadlami pro současný pohyb svěrek a plastifikaci (paralelní zotavení).
Hydraulické akumulátory pro rychlou odezvu rychlosti vstřikování.
Možnosti automatizace a rozhraní:
Rozhraní pro automatizaci robotů EUROMAP 63 nebo SPI.
Protokoly bezpečnostního rozhraní EUROMAP 73 / ANSI B11.20 pro robotickou integraci.
Integrace ovladače Hot{0}runner přímo do obrazovky HMI stroje.

Související stroje
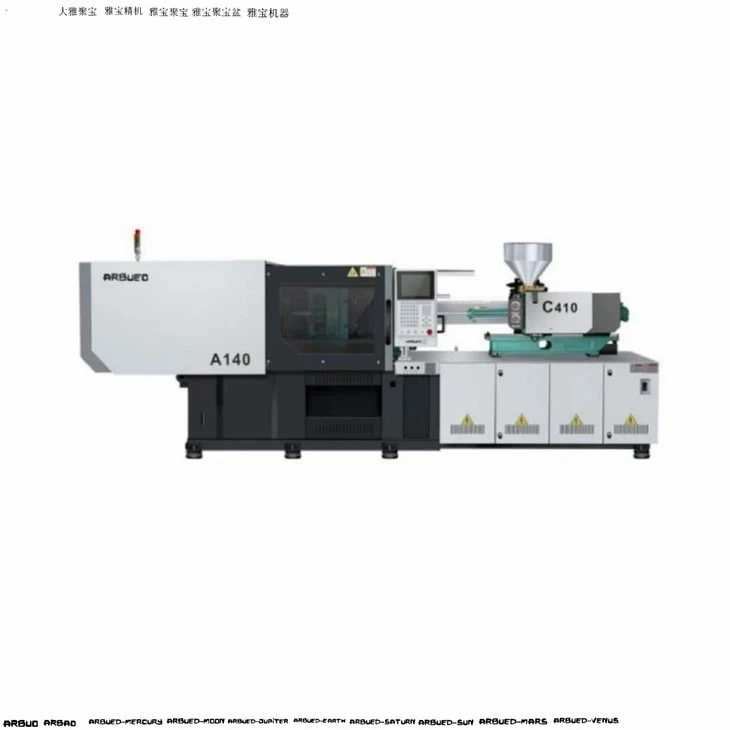
Vysokorychlostní-servo vstřikovací stroje: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) a kinematika rychlého přepínání.
Dva-deskové servo vstřikovací stroje:Navrženo pro velké konstrukční díly (800T až 3500T), nabízí menší půdorys, prodloužený zdvih otevírání a přímé hydraulické upínání.
Více-materiálové / dvou-barevné stroje:Vybaveno dvěma vstřikovacími jednotkami (L-shape, Parallel nebo Piggyback) a integrovanými otočnými stoly pro více-výstřikové formování.
Vertikální servo vstřikovací stroje:Vertikální upínání a vertikální vstřikování optimalizované pro ruční nebo automatizované operace lisování vložek.
FAQ

Vyžádejte si cenovou nabídku
Potřebujete pomoc s výběrem správné tonáže svorky, velikosti šroubu nebo pomocného rozhraní pro vaši formovací linku? Níže uveďte své výrobní specifikace, abyste obdrželi podrobný technický návrh, výkres rozvržení stroje a cenovou nabídku.
Rozměry cílové části (D x Š x V mm):
Typ a třída plastové pryskyřice:
Hmotnost dílu (g) a počet dutin:
Odhadovaná / požadovaná doba cyklu (s):
Standardní napětí zařízení (např. 480V 3PH 60Hz / 400V 3PH 50Hz):
Inženýři technické podpory jsou k dispozici, aby před zadáním objednávky provedli ověření rozvržení formy a výpočty tonáže upnutí.
Jsme profesionální výrobci a dodavatelé servo vstřikovacích strojů v Číně, specializovaní na poskytování vysoce kvalitních přizpůsobených služeb. Srdečně vás vítáme na velkoobchodních servo vstřikovacích lisech na prodej zde z naší továrny. Pro cenovou konzultaci nás kontaktujte.