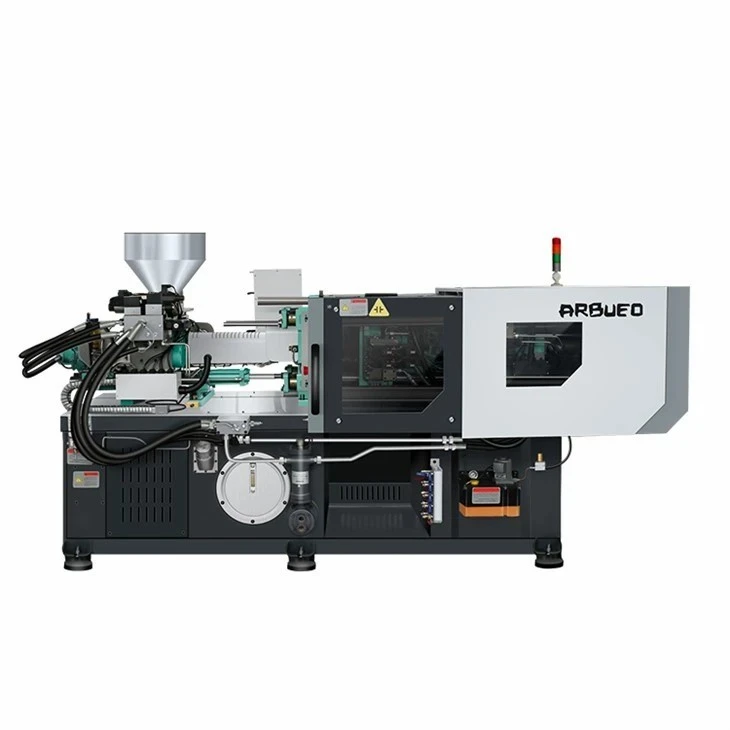
Vysokorychlostní-hybridní vstřikovací stroj
Vysokorychlostní{0}}hybridní vstřikovací stroje integrují elektrické servopohony pro upínání a plastifikaci s přesnými hydraulickými systémy pro-vysokotlaké vstřikování a pohyby ejektorů. Tato konfigurace pohonu kombinuje dynamické zrychlení, polohovou přesnost a energetickou účinnost elektrického pohybu s vysokou hustotou síly a hydraulickým přídržným výkonem potřebným pro tenkostěnnou-výrobu s rychlým-cyklem.
Tyto stroje byly navrženy speciálně pro krátké doby cyklů (méně než -3 sekundy u obalů a lékařských jednorázových výrobků) a přísné-tolerance tloušťky stěny. Tyto stroje optimalizují spotřebu energie až o 50 % ve srovnání s tradičními plně hydraulickými platformami při zachování nepřetržitého-zátěžového provozu ve vícedutinových výrobních prostředích.
Klíčové specifikace
Níže jsou uvedeny základní technické parametry v rámci řady standardizovaných vysokorychlostních hybridních platforem-:
|
Technický parametr |
Jednotka |
Standardní rozsah hodnot |
Poznámky / Podmínky |
|
Upínací síla |
kN (tuna) |
1,800 - 6,500 (180 - 650 T) |
Přepínací-pákový mechanismus |
|
Rychlost vstřikování |
mm/s |
300 - 800 |
S podporou dynamického hydraulického akumulátoru |
|
Možnosti průměru šroubu |
mm |
32 / 38 / 45 / 52 / 60 |
Nitridovaný / bimetalický výběr |
|
Poměr L/D |
L/D |
20:1 - 24:1 |
Optimalizováno pro homogenitu taveniny |
|
Max. Vstřikovací tlak |
bar |
2,000 - 2,500 |
Závisí-na aplikaci |
|
Doba cyklu sušení |
s |
1.2 - 2.1 |
normy EUROMAP 6 |
|
Rozměry desky (V x V) |
mm |
780 x 780 až 1 350 x 1 350 |
Standardizované rozvržení T-slotů |
|
Vůle-příčky |
mm |
530x530 až 920x920 |
Umožňuje montáž forem s širokými více{0}}dutinami |
|
Síla / zdvih vyhazovače |
kN / mm |
50-120 / 150-220 |
Servo-hydraulický nebo elektrický pohon |
|
Napájení systému |
V/Hz |
380-480V, 3-fázové, 50/60Hz |
Konfigurovatelné podle regionálních standardů |
Klíčové vlastnosti
Architektura hybridního servopohonu:Střídavé elektrické servomotory pohánějí otáčení šneku (dávkování) a pohyby svěrek nezávisle, což umožňuje současnou plastifikaci během chlazení formy bez degradace hydraulického oleje.
Akumulátor-Jednotka asistovaného vstřikování:Dvojité hydraulické akumulátory poskytují okamžité průtoky pro ultra{0}}vysoko{1}}rychlostní postup taveniny, eliminující krátké rány na stěny o tloušťce pod 0,4 mm.
Pevná deska a přepínací geometrie:Struktury desky optimalizované pro analýzu konečných prvků (FEA)- minimalizují průhyb při maximální upínací síle a chrání přesné dělicí linie s více -dutinami.
Uzavřené-ovládání pohybu ve smyčce:Zpětná vazba{0} v reálném čase prostřednictvím optických lineárních kodérů zajišťuje opakovatelnost v rozmezí +/- 0.01 mm pro přechodové body vstřikování a polohy svorek.
Integrovaná regenerace energie:Kinetická energie generovaná během fází zpomalování pohybů svěrek je přeměněna a přiváděna zpět do pohonné jednotky stejnosměrné sběrnice.
Konfigurace stroje
Upínací mechanismus:Pět{0}}dvojitý{1}}přepínací systém poháněný vyhrazeným AC servomotorem s automatickým centrálním mazáním a digitálním monitorováním upínací síly.
Vstřikovací jednotka:Lineární vedení-namontované vstřikovací saně poháněné dvěma hydraulickými válci podporovanými dusíkem{1}}naplňovanými vakovými akumulátory pro rychlou odezvu-rychlostního kroku.
Plastifikační systém:Bimetalový sud spojený s-elektrickým servopohonem s vysokým kroutícím momentem pro dávkování při vysokých-otáčkách za minutu nezávisle na zatížení hydraulického systému.
Hydraulické potrubí:Proporcionální ventily namontované přímo vedle vstřikovacích válců pro minimalizaci zpoždění hydraulické kapaliny a poklesu tlaku.
Řídicí systém:Průmyslové rozhraní PLC s 15-palcovým více{2}}dotykovým displejem, podporujícím sledování procesní křivky v reálném čase, integraci EUROMAP 63/77 a monitorování SPC.
Technické výhody-specifické pro produkt
Simultánní ovládání pohybu
Elektrický šroubový pohon umožňuje kontinuální plastifikaci, zatímco se svorka otevírá, vysouvá a zavírá. Tím se eliminuje čas plastifikace z celkové fáze cyklu, což ušetří 0,5 až 2,5 sekundy na jeden výstřik v závislosti na tloušťce stěny pryskyřice.
Přesné řízení teploty taveniny
Nezávislé elektrické ovládání dávkování udržuje konstantní točivý moment šroubu a protitlak bez ohledu na profily rychlosti vstřikování. Tepelné degradaci inženýrských pryskyřic citlivých na smyk-je zabráněno pomocí PID více-zónových keramických topných pásů v kombinaci s polovodičovým-spínáním relé (přesnost ovládání +/- 1 stupňů C).
Tepelná stabilita kapalin
Vzhledem k tomu, že hydraulický výkon je vyhrazen výlučně pro vysoko{0}}krátkodobé{1}}pohyby síly (vstřikování a upínací zámek), je tepelné zatížení hydraulického oleje minimalizováno. Provozní teploty chladicího oleje (udržované pod 45 °C) prodlužují životnost hydraulického těsnění, snižují rychlost oxidace oleje a snižují spotřebu energie chladiče.
Typické aplikace
Obaly a kontejnery
Tenkostěnné-nádoby na potraviny a víka: Tloušťka stěny až 0,35 mm; 4-dutinové až 32-dutinové formy s dobou cyklu pod 3,0 sekundy.
Uzavírací systémy a uzávěry: Vysoce-kavitační formy vyžadující nepřetržitý pohyb ve více osách- (možnosti označování-formy a odšroubování).
Lékařské a zdravotnické jednorázové zboží
Nástavce na injekční stříkačky a tipy na pipety: Vysoká přesnost a tolerance -bez blesku v prostředí čistých prostor třídy 8.
Zkumavky pro odběr krve: PET/PP vysoce-kavitační lisování s přísnou rozměrovou konzistencí.
Přesná elektronika a automobilové komponenty
Konektory a rámy pouzder: Tenkostěnné elektrické skříně PBT/PA66 plněné -sklem- vyžadující vysoké vstřikovací tlaky k úplnému naplnění bez stop propadu.
Materiálová kompatibilita
Polypropylen (PP) a Polyetylen (PE):Vysoké třídy MFI optimalizované pro ultra-rychlý cyklus tenkostěnného-injektování.
Polystyren (GPPS/HIPS) a ABS:Díly s vysokou optickou čistotou nebo s vysokým -nárazem vyžadující přesné přechody-tlaku.
Polykarbonát (PC) a polyamid (PA6/PA66 s GF):Vysokoteplotní technické plasty vyžadující tuhou tlakovou stabilitu a bimetalické plastifikační komponenty odolné proti opotřebení-.
Polyethylentereftalát (PET):K dispozici jsou speciální profily šroubů pro formování předlisků a nádob s nízkou{0}}generací acetaldehydu (AA).
Možnosti konfigurace
Pro přizpůsobení základní platformy konkrétním výrobním parametrům si zákazníci mohou vybrat z následujících funkčních modulů:
Možnosti šroubů a hlavně
Standardní bimetalický-otěr odolný: Navrženo pro pryskyřice obsahující 15 %–25 % vyztužení skleněnými vlákny.
Plně korozivzdorná-slitina: Navržena pro zpracování zpomalovačů hoření, PVC a vysoce korozivních aditiv.
Homogenizační šroub s vysokým{0}}mixem: Optimalizováno pro míchání předsměsí s vysokým-pigmentem a rovnoměrnou disperzi barev.
Pomocný pohyb a hydromechanické možnosti
Tažné okruhy hydraulického jádra: Konfigurovatelné od 1 do 4 nezávislých sekvencí hydraulických ventilů.
Servo-elektrické vyhazování: Navrženo pro paralelní pohyb vyhazovače během otevírání formy a dodržování požadavků na čisté prostory.
Vzduchové foukací ventily: Více{0}}okruhové pneumatické ventily s plně konfigurovatelným nastavením časování a tlaku.
Integrace automatizace a řízení
Integrated In{0}}Mold Labeling (IML) Interface: Standardizovaná integrace EUROMAP 67 pro vysoko-rychlostní štítkovací robotiku.
Rozhraní pro výběr-a{1}}robota: Standardizované automatizační rozhraní EUROMAP 12 pro systémy extrakce součástí.
Integrované ovladače horkého kanálu: Vestavěné-moduly pro řízení teploty podporující 12 až 48 nezávislých topných zón.
Výroba a kontrola kvality
Každý stroj prochází před odesláním přísným testovacím protokolem, aby byla zajištěna konstrukční shoda a přesnost polohy:
Výroba strojního lože:Ocelové svařence-odlehčené pnutím podrobené tepelnému žíhání před CNC portálovým frézováním, aby byla zaručena stabilita vyrovnání táhla-po delší dobu.
Ověření paralelnosti desky:Rovnoběžnost měřená při 100% upínací zátěži pomocí číselníkových indikátorů; maximální povolená odchylka je do 0,05 mm přes diagonální rozpětí.
Testování suchého cyklu:48-hodinové nepřetržité hoření-v suchých cyklech při nastavení maximální rychlosti pro ověření hydraulické tepelné rovnováhy, odezvy pohonu a integrity těsnění s nulovým únikem.
Zarovnání laserového interferometru:Lineární osy laserem-kalibrované pro zajištění prostorové přesnosti a absolutní opakovatelnosti polohování.
Certifikace kvality:Shoda s výrobní normou ISO 9001:2015; Ověření CE značky podle směrnice o strojních zařízeních 2006/42/ES a bezpečnostních požadavků EN 201 na plastikářské stroje.
Přizpůsobení a podpora OEM
Balíček pro čisté prostory pro lékařské jednorázové pomůcky (ISO třída 8 / v souladu s GMP)
Pro výrobce zdravotnických prostředků, kteří pracují v podmínkách čistých prostor, nabízí hybridní vstřikovací platforma specializovanou konfiguraci-kontroly kontaminace navrženou tak, aby splňovala normy ISO 14644-1 třídy 8:
Uzavřená a mazací-zóna volného upínání: Spojovací-tyče jsou ošetřeny-chromováním odolným proti opotřebení a využívají potravinářská-tukem{4}}utěsněná lineární ložiska, aby se zabránilo aerosolizaci kapiček oleje v blízkosti rozhraní formy.
Panely z nerezové oceli a čistitelné povrchy: Kryty rámu a boční panely jsou vyrobeny z kartáčované nerezové oceli AISI 304 s hladkou, zaoblenou-rohovitou geometrií, která odstraňuje prach-zachycující štěrbiny a umožňuje časté chemické otírání- (kompatibilní s IPA/peroxidem).
Integrace vypouštění dílů a dopravníku: Obsahuje integrovaný držák krytu s laminárním prouděním vzduchu přímo nad upínací zónou formy, který zajišťuje ochranu proti přetlaku při pádu dílu a automatické vyzvednutí robotem (rozhraní EUROMAP 67 pro čisté prostory).
Neznečišťující{0}}hydraulický okruh: Hydraulická vedení uvnitř čisté zóny používají dvojité-opletené hadice z nerezové oceli se suchými-rychlospojkami, certifikovanou potravinářskou kapalinu NSF H1-a centralizované odvzdušňovače olejové nádrže s filtrem HEPA-.
Další zakázkové inženýrství
Vlastní šroubová a sudová metalurgie: Specializované povlaky (jako je povlak z karbidu wolframu) určené pro pryskyřice obsahující až 50 % vyztužení skleněnými vlákny nebo korozivních přísad.
Rozšířené denní světlo a rozteč tyčí-: Úpravy desky pro přizpůsobení objemným stohovaným formám, složitým jádrovým -tažným formám nebo hlubokotažným{2}}komponentám.
Custom Control Protocol Integration: Podpora pro OPC UA komunikace, vlastní MES integrační protokoly a specifické tovární automatizační standardy.
Co by měli kupující poskytnout pro přesnou cenovou nabídku
Chcete-li obdržet podrobnou technickou konfiguraci a obchodní návrh, zahrňte do svého dotazu následující technické údaje:
Geometrie součásti a kreslení:3D soubory STEP/IGES nebo 2D kótované výkresy s podrobnostmi o maximální a minimální tloušťce stěny.
Specifikace pryskyřice:Třída materiálu, MFI/MFR a procento přísad/plniv (např. skleněná vlákna, retardéry hoření).
Specifikace formy:Počet dutin, celková hmotnost broku (g nebo cm3), hmotnost formy a vnější rozměry formy (DxŠxV).
Cílová doba cyklu:Požadovaný výkon dílu (dílů/hodinu) nebo cílová celková doba trvání cyklu.
Pomocné požadavky:Potřeba integrovaného řízení horkých vtoků, tahů jádra, ventilových šoupátek nebo rozhraní pro automatizaci robotů (EUROMAP 67/77).
FAQ
Otázka: Jaký je hlavní rozdíl mezi hybridním vstřikovacím strojem a plně elektrickým strojem?
Odpověď: Hybridní stroj využívá elektrické pohony pro nepřetržité/vysokofrekvenční úkoly (otáčení šroubu a pohyb svěrek) a hydraulický výkon pro úkoly s vysokou-dynamickou/vysokou silou- (vstřikování a přidržování). Plně elektrické stroje používají servomotory a kuličkové šrouby pro všechny osy. Hybridy poskytují výrazně vyšší rychlosti vstřikování a hustotu síly při nižších počátečních nákladech na zařízení pro vysokotlaké aplikace s tenkými stěnami-, zatímco plně elektrické vynikají v provozu v čistých prostorách s absolutní nulou-olejů.
Otázka: Jak hybridní systém snižuje provozní spotřebu energie?
Odpověď: Dochází k úsporám energie, protože elektrický plastifikační pohon běží nezávisle bez použití hydraulické energie. Kromě toho hlavní hydraulické čerpadlo používá servopohon, který se zcela vypíná nebo pracuje při minimálních otáčkách během fází udržování a chlazení, čímž eliminuje trvalé ztráty výkonu naprázdno typické pro hydraulická čerpadla s pevným-objemovým objemem.
Otázka: Jaký protokol údržby je vyžadován pro hydraulické akumulátory?
Odpověď: Akumulátory močového měchýře vyžadují pravidelnou kontrolu tlaku před plněním dusíku-. Kontroly by měly být prováděny každých 6 měsíců pomocí standardního nabíjecího a testovacího zařízení. Hladiny tlaku dusíku musí být udržovány podle továrních hodnot, aby byla zajištěna konzistentní rychlost zrychlení vstřikování.
Otázka: Dokáže si tato platforma poradit s materiály plněnými abrazivním sklem{{0}?
A: Ano. Při zpracování skleněných-materiálů plněných nebo abrazivních materiálů jsou stroje vybaveny specializovanými bimetalovými sudy (matrice se slitinami wolframu/karbidu boru) a plně kalenými šroubovými lopatkami. To zabraňuje předčasnému opotřebení a udržuje stabilní plastifikační účinnost po dlouhé výrobní série.
Populární Tagy: vysokorychlostní hybridní vstřikovací stroj, výrobci vysokorychlostních hybridních vstřikovacích strojů v Číně, dodavatelé, továrna