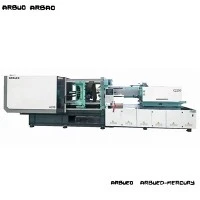
Energeticky účinný hybridní vstřikovací stroj
Energeticky účinný hybridní vstřikovací stroj integruje elektrické servo-poháněné vstřikovací jednotky s vysoce-pevným hydraulickým upínacím systémem. Tato architektura hybridního pohonu, navržená pro přesné lití tenkých{3}}stěn, lékařské komponenty a automobilové díly, kombinuje dynamickou odezvu elektrických servomotorů (rychlost vstřikování až 250 mm/s) s koncentrovanou přídržnou silou hydraulických systémů.
Nahrazením tradiční hydrauliky proporcionálních ventilů servo-elektrickými šroubovými pohony pro plastifikaci a vstřikování snižuje tento systém celkovou spotřebu energie o 40 % až 70 % ve srovnání se standardními hydraulickými stroji. Doba cyklu sušení je zkrácena na 1,2 sekundy u středně-tonážních rámů, což umožňuje vysokou-rychlost, opakovatelnou hromadnou výrobu s přesností hmotnosti střely v rozmezí +/-0,1 %.
Přehled architektury hybridního pohonu
Elektrický servosystém (přesnost a rychlá odezva): Ovládá pohon plastifikačního šneku, pohyb osy vstřikování a ovládání paralelního pohybu.
Hydraulický systém (vysokotonážní síla): Řídí vytváření upínací síly formy, stahováky jader, vylamovací kolíky a mechanismus nastavení výšky formy.
Klíčové specifikace
Níže uvedené parametry představují standardní konfigurace napříč naší řadou hybridních strojů. Vlastní kombinace upínací tonáže a vstřikovací jednotky jsou k dispozici na vyžádání.
|
Parametr |
Jednotka |
Hybridní model 160T |
Hybridní model 260T |
Hybridní model 380T |
Hybridní model 500T |
|
Upínací síla |
kN / tuna |
1,600 / 160 |
2,600 / 260 |
3,800 / 380 |
5,000 / 500 |
|
Světlost spojovací tyče (V x V) |
mm |
470 x 470 |
580 x 580 |
720 x 720 |
830 x 830 |
|
Maximální otevírací zdvih |
mm |
430 |
530 |
670 |
780 |
|
Rozměry desky (V x V) |
mm |
700 x 700 |
850 x 850 |
1,060 x 1,060 |
1,220 x 1,220 |
|
Průměr šroubu (A / B / C) |
mm |
40 / 45 / 50 |
50 / 55 / 60 |
60 / 65 / 70 |
75 / 80 / 85 |
|
Max. Hmotnost střely (PS) |
g |
230 / 291 / 360 |
412 / 498 / 593 |
750 / 880 / 1020 |
1380 / 1570 / 1770 |
|
Theoretical Injection Vol. |
cm3 |
251 / 318 / 392 |
451 / 546 / 650 |
820 / 962 / 1116 |
1510 / 1718 / 1940 |
|
Max. Vstřikovací tlak |
bar |
2,200 / 1,740 / 1,410 |
2,150 / 1,770 / 1,490 |
2,050 / 1,740 / 1,500 |
1,950 / 1,710 / 1,510 |
|
Rychlost vstřikování (rychlá jízda) |
cm3/s |
310 |
450 |
620 |
850 |
|
Zdvih / síla vyhazovače |
mm/kN |
130 / 42 |
160 / 65 |
180 / 98 |
220 / 120 |
|
Doba suchého cyklu (Euromapa) |
s |
1.2 |
1.5 |
2.1 |
2.6 |
Klíčové vlastnosti
Elektrická plastifikační osa:AC permanentní-magnetický servomotor pohání šroub přímo přes planetovou převodovku s nízkou-vůlí. Plastifikace probíhá současně s pohybem formy, čímž se zkracuje celková doba cyklu o 15 % až 30 %.
Hydraulické upínání-s vysokou odezvou:Uzavřená-smyčka servo-hydrauliky čerpadla pohání pěti-bodový dvojitý upínací mechanismus. Nárůst tlaku dosáhne maximální tonáže za méně než 0,08 sekundy.
Synchronizovaný paralelní pohyb:Firmware řídicí jednotky řídí současné otevírání formy, dopředný pohyb ejektoru a vytahování šroubu bez ztrát hydraulického dělení toku.
Hydraulická nádrž s nízkým objemem oleje:Architektura servo-čerpadla snižuje požadavky na skladování oleje o 55 % ve srovnání s tradičními stroji s proměnným-objemovým čerpadlem. Nižší tření kapaliny udržuje teplotu oleje pod 45 °C bez pomoci pomocného chladiče za standardních pokojových podmínek.
Podpora lineárního vedení pro pohyblivou desku:Recirkulační válečková lineární vedení podporují pohybující se hmotnost desky, eliminují opotřebení spojovací tyče-a zabraňují kontaminaci mazivem v oblasti dutiny formy.
Konfigurace stroje
Rozdělení systému
Ejektorový systém: Poháněn hydraulickými pohony a řízen prostřednictvím speciálního tahového potrubí jádra.
Upínací deska: Podporována přesnými lineárními vodítky a poháněna pěti-bodovým přepínacím mechanismem.
Vstřikovací jednotka: Poháněna střídavým servoplastifikačním motorem s lineárním vedením enkodéru pro přesné sledování dráhy.
Struktura vstřikovací jednotky
Vedení s lineárním pohybem: Vozík vstřikovací jednotky se posouvá po dvojitých tvrzených lineárních kolejnicích, což eliminuje naklápěcí síly během vysokotlakých vstřikovacích pohybů.
Hnací mechanismus: Střídavý servomotor s vysokým točivým momentem spojený s přesným uzemněným kuličkovým šroubem (stupeň přesnosti C3) pro ovládání zdvihu axiálního vstřikování.
Vytápění sudu: Keramické topné pásy ovládané pomocí PID více-zónových smyček s polovodičovými- relé (SSR). Přesnost teploty se udržuje v rozmezí +/-1,0 °C.
Struktura upínací jednotky
Tuhost desky: Litinové desky navržené pomocí analýzy konečných prvků (FEA) pro minimalizaci vychýlení středu při plné upínací tonáži.
Tie Bars: 42CrMo high-tensile alloy steel bars, induction hardened and hard-chrome plated (layer thickness >= 30 um) pro snížení tření a odolnost proti únavě.
Automatický mazací systém: Centralizované mikro-dávkové olejové mazací čerpadlo dodává přesné množství kapaliny pro přepínání kolíků na základě počtu cyklů, čímž zabraňuje usazování tuku a kapkám oleje.
Technické výhody-specifické pro produkt
Benchmark spotřeby energie
Standardní hydraulický systém (pevné čerpadlo): 100% základní spotřeba energie.
Systém čerpadla s proměnným objemem: 70% spotřeba energie (30% snížení energie).
Servohydraulický systém: 45% spotřeba energie (55% snížení energie).
Hybridní servo{0}}elektrický systém: Spotřeba energie 30 % (celková úspora energie o 70 %).
Hybridní architektura eliminuje ztráty energie naprázdno. Elektrické servomotory fungují pouze při určitých pohybech, což snižuje spotřebu energie v pohotovostním režimu pod 0,5 kW/h.
Zrychlení a odezva vstřikování
Doba odezvy rychlosti vstřikování:<= 15 ms from 0 to 250 mm/s.
Přesnost opakování polohy šroubu: +/-0,01 mm přes absolutní optické snímače.
Kontrola přechodu tlaku: Opakovatelnost bodu přepínání V/P (Velocity{0}}na{1}}tlak) v rámci 0,05 baru, eliminující záblesky a krátké záběry na tenké-geometrii stěny až do tloušťky stěny 0,35 mm.
Typické aplikace
Možnosti průmyslové aplikace
Automobilový průmysl: Navrženo pro díly s nízkou deformací a vysokou pevností. Hybridní výhoda: Vysoce stabilní udržovací tlaková fáze.
Lékařská zařízení: Navrženo pro výrobu v čistých prostorách s nulovou kontaminací olejem. Hybridní výhoda: Lineární podpora vodicí desky eliminuje mastnotu v dutinách.
Tenké-stěnné balení: Navrženo pro rychlé časy cyklů a vysoké rychlosti vstřikování. Hybridní výhoda: Paralelní plastifikace během provozu formy.
Podrobnosti o oboru
Automobilový průmysl: Konstrukční konektory, vnitřní obložení spínačů, kryty světel a pojistkové skříňky pod kapotou vyžadující přísné rozměrové tolerance (ISO 20457 stupeň TG4) a nízkou deformaci deformace.
Lékařské a přesné součásti: Injekční stříkačky, šroubení luer lock, mikro-fluidní čipy a součásti krytu inhalátoru lisované v prostředí čistých prostor třídy 8 bez kontaminace mastnotou.
Tenkostěnné{0}}balení: Nádoby na potraviny, víčka{1}}prokazatelná proti manipulaci a uzávěry vyžadující dobu cyklu kratší než 3,5 sekundy a rychlost vstřikování přesahující 200 mm/s.
Materiálová kompatibilita
Vstřikovací jednotka podporuje široké zpracovatelské okno pro komoditní a technické polymery:
Standardní polymery:PP, PE, PS, ABS, SAN.
Technické polymery:PA6/PA66 (neplněný a až 50 % vyztužený skelným-vláknem), PC, POM, PBT, PMMA.
Vysokoteplotní-polymery:PEEK, PPS, PEI (vyžaduje specializované vysokoteplotní{0}}ohřívací pásy až do 450 °C a keramické izolované kryty sudů).
Bio-pryskyřice a recyklované materiály:Směsi PLA, PHA a Post{0}}recyklované spotřebitelem (PCR) využívající adaptivní algoritmy pro řízení kompenzace viskozity.
Jak vybrat vaši konfiguraci
Vývojový diagram rozhodování o konfiguraci
Krok 1: Definujte geometrii součásti a požadavky na zpracování
Větev A (tenká{0}}stěna / rychlý cyklus): Vyberte balíček vysokorychlostního vstřikování-, volitelný asistent akumulátoru a povolte ovládání paralelního pohybu.
Větev B (strojírenské / tlusté{0}}části stěny): Vyberte standardní vstřikovací balíček, profil vysokotlakého šroubu a volitelné průměry šroubu B nebo C.
Krok 2: Vypočítejte požadovanou upínací tonáž
Vynásobte promítnutou plochu počtem dutin a tlakem dutin materiálu.
Krok 3: Vyberte Velikost rámu stroje
Přizpůsobte vypočítanou tonáž řadě rámů (160T až 500T).
Vzorec pro výpočet upínací tonáže
Upínací tonáž (tuny)=[projektovaná plocha (cm2) x tlak v dutině (bar) x bezpečnostní faktor (1,1 až 1,2)] / 1000
Příklad výpočtu:
Polypropylenová nádoba, projektovaná plocha 250 cm2, průměrný tlak v dutině 400 barů:
Tonnage = (250 x 400 x 1.15) / 1000 = 115 Tons -->Vyberte velikost rámu stroje 160T
Výběr profilu šroubu
Šroub (vysokotlaký): Nejlepší pro tenkostěnné-díly a materiály s vysokou-viskozí (PC, PEEK).
B Šroub (standardní vyvážení): Všeobecné technické plasty (ABS, PA66, POM).
C Šroub (vysoký objem): Polyolefiny (PP, PE) vyžadující maximální objem výstřelu.
Výroba a kontrola kvality
Každý stroj prochází strukturovaným ověřováním kvality před uvedením do výroby:
Kontrola surovin:Ultrazvuková detekce vad na kovaných spojovacích tyčích a deskách. Odlitky jsou-odlehčeny tepelným žíháním, aby se zabránilo dlouhodobému -zkreslení rámu.
Přesnost obrábění:Plochy pro montáž desky a otvory pro spojovací tyče jsou obráběny v jediném nastavení na 5osých CNC obráběcích centrech, aby byla zajištěna rovnoběžnost v rámci 0,03 mm/m.
Ověření montáže:Laserové interferometry ověřují přesnost lineárního pohybu na osách vstřikovacích vozíků.
Tovární akceptační test (FAT):
48-hodinový nepřetržitý test odolnosti na sucho.
Termovizní skenování elektrických skříní a hydraulických rozdělovačů při maximální zátěži.
Ověření protokolu Euromap 63 / 77 pro digitální rozhraní.
Přizpůsobení a možnosti
Poskytujeme cílené hardwarové úpravy, aby vyhovovaly konkrétním normám závodu:
Rozhraní automatizace:Integrované komunikační protokoly robotů Euromap 67 nebo Euromap 73.
Specializované sestavy šroubů a hlavně:
Bimetalové hlavně s výstelkou z karbidu wolframu pro směsi s vysokým-otěrem (až 50 % skleněných vláken nebo keramických plniv).
Šrouby z niklové slitiny- odolné proti korozi pro zpracování PVC nebo fluoropolymerů.
Systémy tažení jádra: Až 4-okruhové hydraulické nebo elektrické servopohony tažení jádra s programovatelnými křivkami tlak/průtok.
Řídicí moduly horkých vtoků: Integrované více{0}}zónové ovladače horkých vtoků přímo řízené z hlavního rozhraní PLC stroje.
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li získat přesnou technickou nabídku a odhad doby cyklu, uveďte ve svém dotazu následující parametry:
Rozměry 3D CAD souboru nebo součásti:Krokové (.stp) nebo STL soubory, včetně specifikací tloušťky stěny a umístění bran.
Specifikace materiálu:Typ pryskyřice, technický list výrobce a procento přísad/plniv (např. skleněná vlákna, retardéry hoření).
Podrobnosti formy:Počet dutin, rozměry formy (délka x šířka x výška), hmotnost formy a podrobnosti horkého vtoku (pokud jsou k dispozici).
Cílový výstup:Požadovaná doba cyklu, denní objem výroby a preference automatizace (extrakce robotů, dopravníkové pásy).
Regionální elektrotechnické normy:Tovární síťové napětí a frekvence (např. 400 V 50 Hz, 480 V 60 Hz nebo 220 V 60 Hz 3-fázové).
FAQ
Otázka: Jaké jsou provozní náklady hybridního vstřikovacího stroje ve srovnání s čistě{0}}elektrickým strojem?
Odpověď: Všechny-elektrické stroje nabízejí vysokou přesnost, ale mají výrazně vyšší pořizovací náklady, zejména upínací sílu nad 300 tun. Hybridní stroje poskytují 90 % až 95 % přesnosti a úspory energie všech-elektrických platforem při investičních nákladech blízkých servo-hydraulickým jednotkám. Údržba na hydraulických upínacích systémech je také levnější v aplikacích s vysokou-tonáží.
Otázka: Jaký plán údržby je vyžadován pro systém hybridního pohonu?
A: Denně: Kontrolujte automatické hladiny maziva v nádrži a údaje o teplotě oleje.
Každých 5 000 hodin: Proveďte odběr vzorků znečištění hydraulického oleje (cíl úrovně čistoty ISO 4406: 16/14/11). Vyměňte vložky olejového filtru hlavního potrubí.
Každých 10 000 hodin: Zkontrolujte vyrovnání kuličkového šroubu před-zatížením na vstřikovacím pohonu a znovu-dotáhněte sestavy matic spojovací tyče.
Otázka: Dokáže tento stroj zpracovat biologicky rozložitelné nebo recyklované materiály s nestabilním indexem toku taveniny?
A: Ano. Regulátor je vybaven dynamickou adaptivní regulací tlaku. Monitorováním polohy šroubu a odporu krouticího momentu během plastifikační fáze systém automaticky upravuje rychlost vstřikování a profily přídržného tlaku, aby kompenzoval kolísání viskozity materiálu-k{3}}vsázce.
Otázka: Jaké bezpečnostní normy jsou integrovány do upínací zóny?
Odpověď: Stroj vyhovuje mezinárodním bezpečnostním normám (CE / ANSI/SPI B151.1). Upínací mechanismy jsou vybaveny trojitým bezpečnostním blokováním: elektrickým blokováním dveří, mechanickými bezpečnostními závorami brány a hydraulickými uzavíracími-ventily, které zabraňují pohybu desky, kdykoli jsou otevřena bezpečnostní dvířka obsluhy.
Populární Tagy: energeticky účinný hybridní vstřikovací stroj, výrobci energeticky účinných hybridních vstřikovacích strojů, dodavatelé, továrna v Číně