


Hybridní vstřikovací lisy
Vysoce{0}}výkonné hybridní vstřikovací stroje: přesné servo-integrace elektrické a hydraulické energie
Průmyslové lisování plastů vyžaduje přísnou rovnováhu mezi dynamickou silou, synchronizací os, rychlostí a úsporou energie. Standardní hydraulické jednotky často během rychlých cyklů narážejí na teplotní limity, zatímco všechny-elektrické systémy mohou postrádat upínací tonáž pro hlubokotažné-díly nebo vysoce-viskózní pryskyřice.
Hybridní vstřikovací stroje řeší tento kompromis kombinací elektrických servopohonů pro plastifikační a upínací pohyby s vysokotlakými -hydraulickými akumulátory pro vstřikování a tažení jádra. Tato architektura poskytuje stabilní suché cykly, dynamické rychlosti vstřikování až 800 mm/s, opakovatelnost polohy až ±0,01 mm a úsporu energie až 40 % ve srovnání s konvenčními hydraulickými lisy.


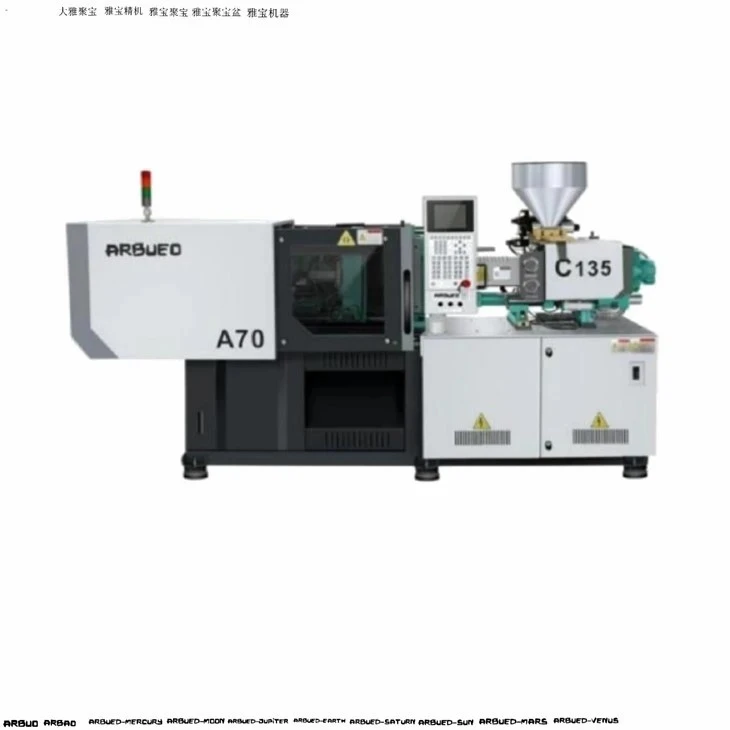
Přehled hybridního vstřikovacího stroje
Hybridní stroje oddělují vysoce{0}}náročné nepřetržité funkce od přerušovaných operací s vysokou{1}}sílou:
Servo{0}}elektrické pohony: Ovládejte otáčení šroubu (plastifikace), otevírání/zavírání formy a osy vyhazovače. Umožňují nezávislé, cyklické-překrývající se pohyby (např. plastifikaci při otevírání formy) bez hydraulického přeslechu-.
Hydraulické systémy: Určeno pro lokalizované,-vysokotonážní upínací zámky, dynamické zvýšení vstřikování a boční-ovládání jádra.
Hybridní architektura pohybu strojů
Servo-elektrické osy
Rotace šroubů a plastifikování
Pohyb desky (otevření / zavření)
Ovládání zdvihu vyhazovače
Hydraulická pohonná jednotka
Akumulátor{0}}Asistované vstřikování
Vysokotlaký upínací zámek-
Vytahování jádra a boční posuvy
Synchronizované CNC řízení
Sledování osy v reálném čase{{0}
Uzavřená -integrace tlaku a rychlosti ve smyčce
Odstraněním hydraulického škrcení během nepřetržitého pohybu výrazně klesá zahřívání kapaliny. To umožňuje menší zásobníky oleje, prodlužuje životnost hydraulického těsnění a zajišťuje vysokou opakovatelnost poloh ve více-směnných výrobních sériích.
Konfigurace stroje
Různá produkční prostředí vyžadují specifické uspořádání desek a architektury upínání:
|
Konfigurace |
Upínací tonáž |
Hlavní výhoda |
Typické aplikace |
|
Vodorovný přepínač-Hybridní |
70T – 650T |
Rychlé ovládání formy pomocí elektrického servopřepínače; rychlé sušení-doby cyklu. |
Vysokorychlostní{0}}balení, tenkostěnné-nádoby, uzávěry, elektrické kryty. |
|
Dva-Platen Direct-Hydraulické hybridní |
700T – 2,300T |
Kompaktní půdorys, prodloužená{0}}vůle spojovací tyče, nulové opotřebení knoflíků. |
Automobilové nárazníky, dveřní panely, velké logistické bedny, konstrukční vany. |
|
Vysoko{0}}rychlostní hybridní balení |
180T – 450T |
Hydraulic accumulator injection (>600 mm/s) + plynulé elektrické dávkování. |
Nádoby IML, tenkostěnné{0}}balení potravin, barely lékařských stříkaček. |
Seznam produktů
Vysokorychlostní{0}}tenký-stěnný hybridní stroj (230 tun)
Upínací síla: 2 300 kN
Vůle táhla-: 560 × 560 mm
Rychlost vstřikování: až 600 mm/s (pohon-akumulátorem)
Klíčová specifikace: Elektrický servo dávkovací motor (22 kW) se současným dávkováním při prasknutí formy-.
Cílové použití: Více-dutinové nádoby na potraviny, jednorázové příbory, tenkostěnné-závěry.
Hybridní stroj na přesnou elektroniku a konektory (140 tun)
Upínací síla: 1 400 kN
Vůle táhla-: 460 × 460 mm
Hmotnost střely (PS): 180 g
Klíčová specifikace: Elektrický vyhazovač a pohyb formy s uzavřeným-cyklem s přesností polohování ±0,01 mm.
Cílové použití: Mikro{0}}konektory, pouzdra elektroniky 3C, rámečky optických čoček.
Automotive Component Hybrid Machine (450 tun)
Upínací síla: 4 500 kN
Vůle tyče-: 780 × 750 mm
Hmotnost střely (PS): 1 250 g
Klíčová specifikace: Dvojité hydraulické tahy jádra kombinované s nepřetržitým elektrickým plastifikací pro snížení zpoždění cyklu.
Cílové použití: Skříně automobilového osvětlení, obložení interiéru,-kapoty pod kapotou.
Hluboký-tahový průmyslový kontejnerový hybridní stroj (800 tun)
Upínací síla: 8 000 kN
Rozměry desky: 1 500 × 1 420 mm
Max. Plíseň Denní světlo: 1 850 mm
Specifikace klíče: Konstrukce se dvěma-zamykáním desky integrovaná se servo-hydraulickou regulací tlaku.
Cílové použití: Logistické přepravky, skladovací zásobníky, panely konstrukčních zařízení.
Více{0}}komponentní{1}}vstřikovací hybridní stroj (320 tun)
Upínací síla: 3 200 kN
Vstřikovací jednotky: L-poloha (hydraulické) + hlavní osa (servo-elektrické)
Klíčová specifikace: Integrace servo-otočného stolu s dvojitou-uzavřenou osou-smyčkou zpětné vazby tlaku.
Cílové použití: Dvou{0}}výstřelová (2K) těsnění, automobilové ovladače HVAC, měkké-dotykové rukojeti elektrického nářadí.
Hybridní lékařský přesný stroj (180 tun připravený pro čisté prostory)
Upínací síla: 1 800 kN
Vůle táhla-: 510 × 510 mm
Mazání: Mazání zapouzdřeným tukem na kolících desky; nulová kontaminace olejovou mlhou.
Klíčová specifikace: Poniklované-desky, kryty z nerezové oceli, připravena integrace proudění vzduchu HEPA.
Cílová aplikace: špičky pipet, zkumavky pro odběr krve, součásti IV katétru.
Klíčové technické vlastnosti
Cyklické-překrývající se operace:
Elektrické dávkovací osy umožňují současný průběh plastifikace během otevírání a vyhazování formy. To zkracuje celkové doby cyklů o 1,5 až 4,0 sekundy na výstřel ve srovnání s hydraulikou s jedním-čerpadlem.
Společné autobusové servopohony:
Rekuperační brzdové jednotky zachycují kinetickou energii ze zpomalení desky a vracejí ji zpět do autobusu, čímž snižují čistou spotřebu kWh.
Integrovaný asistent hydraulického akumulátoru:
Akumulátory nabité dusíkem- dodávají během vstřikování rychlé výbuchy hydraulické kapaliny. To poskytuje špičkové rychlosti vstřikování až 800 mm/s bez nutnosti masivních motorů hlavního čerpadla.
Synchronizovaný CNC řídicí systém:
Sběrnicový{0}}řadič (doba odezvy 0,5 ms) udržuje uzavřenou-smyčku řízení nad přepínacími body-na-tlak (V/P).
Architektura hydrauliky + servo
Distribuce energie a tok energie servopohon a matice společné stejnosměrné sběrnice
Servo-elektrický pohon:Pohání šnekové dávkování (nepřetržité zatížení) a pohyb desky (rekuperace kinetické energie). Brzdná energie je recyklována zpět do stejnosměrné sběrnice.
Servo-systém čerpadla a akumulátoru:Umožňuje vysokotlaké-upínání tlaku (statické zadržování tonáže) a zvýšení vstřikování (vysoký průtok). Nízké tepelné zatížení prodlužuje životnost oleje a chladiče.
Osa pohybu desky (elektrická):Poháněno těžkým-kulovým šroubem nebo servo hřebenem-a-pastorkem. Křivky zrychlení sledují sinusový profil a chrání jemné vyrovnávací kolíky formy.
Dávkovací osa (elektrická):Používá vodou{0}}chlazený přímý-servomotor připojený k hřídeli šroubu. Točivý moment zůstává konstantní i při zpracování tuhých technických pryskyřic jako PEEK, PA66+50%GF nebo PC.
Upínací a vstřikovací systém (hydraulický):Kompaktní servo-čerpadla dodávají tlak pouze na vyžádání. Během zadržování tonáže se čerpadlo zpomalí na téměř nulové otáčky, čímž se eliminuje zbytečná spotřeba energie a omezuje se zahřívání oleje.
Hybridní vs. Hydraulické vs. Všechny-elektrické
|
Provozní parametr |
Standardní servo{0}}hydraulika |
Hybridní stroj |
Všechny-elektrické |
|
Špičková rychlost vstřikování |
100 – 250 mm/s |
300 – 800 mm/s |
200 – 500 mm/s |
|
Rozsah upínací tonáže |
50T – 4,000T |
70T – 2,300T |
30T – 800T |
|
Spotřeba energie |
Základní linie |
-30 % až -45 % |
-50 % až -60 % |
|
Simultánní pohyby |
Omezeno průtokem čerpadla |
Úplné překrytí (dávkování/otevření/vysunutí) |
Plné překrytí |
|
Silná-doba přidržení stěny |
Vynikající (žádný teplotní limit) |
Vynikající (Hydraulické držení) |
Střední (zahřívání servomotoru) |
|
Základní-schopnost vytažení |
Nativní integrovaná hydraulika |
Nativní integrovaná hydraulika |
Vyžaduje externí hydraulickou jednotku |
|
Profil údržby |
Výměna oleje, výměna těsnění |
Nízké tepelné opotřebení, snížený objem oleje |
Kontroly řemenů, domazávání kuličkového šroubu |
Technické specifikace
|
Model stroje |
Jednotka |
140 tun |
230 tun |
450 tun |
800 tun |
|
UPÍNACÍ JEDNOTKA |
|||||
|
Upínací síla |
kN |
1,400 |
2,300 |
4,500 |
8,000 |
|
Světlost desky (V × V) |
mm |
460 × 460 |
560 × 560 |
780 × 750 |
1050 × 1000 |
|
Max. Denní světlo |
mm |
820 |
1,020 |
1,450 |
1,850 |
|
Zdvih vyhazovače |
mm |
130 |
160 |
200 |
260 |
|
VSTŘIKOVACÍ JEDNOTKA |
|||||
|
Průměr šroubu |
mm |
35 |
45 |
65 |
90 |
|
Vstřikovací tlak |
bar |
2,150 |
2,020 |
1,950 |
1,800 |
|
Maximální rychlost vstřikování |
mm/s |
350 |
500 |
600 |
450 |
|
Míra plastifikace |
g/s |
22 |
48 |
92 |
185 |
|
VŠEOBECNÉ ÚDAJE |
|||||
|
Systémový tlak |
bar |
160 |
160 |
175 |
175 |
|
Kapacita olejové nádrže |
L |
180 |
260 |
450 |
750 |
|
Hmotnost stroje |
kg |
4,800 |
8,200 |
18,500 |
38,000 |
Jak vybrat
Při přizpůsobování hybridního vstřikovacího stroje vašim výrobním požadavkům vyhodnoťte tyto čtyři klíčové technické parametry:
Vypočítejte minimální upínací tonáž
Vzorec: Požadovaná tonáž=Projektovaná plocha (cm²) × Faktor dutiny materiálu (0,3 až 0,8 kN/cm²)
Plasty s vysokou-viskozitou (PC, PMMA): Použijte 0,6 – 0,8 kN/cm²
Standardní polyolefiny (PP, PE): Použijte 0,3 – 0,5 kN/cm²
Potvrďte rychlost vstřikování a délku dynamického toku
Thin-wall ratio (Flow Length / Wall Thickness > 200:1) requires accumulator assistance (>500 mm/s).
Zkontrolujte velikost střely: Optimální hmotnost střely by měla využívat 35 % až 70 % maximální kapacity hlavně
Vyhodnoťte simultánnost os
Pokud doba dávkování překročí dobu chlazení, zvolte elektrickou dávkovači osu, aby během otevírání/zavírání formy probíhala plastifikace.
Zkontrolujte kompatibilitu nástrojů
Potvrďte-rychlosti hydraulického tahu jádra, vzory vyhazovacích kolíků a vůli-tyče podle stávajících výkresů forem.
Aplikace
Komponenty: Dveřní moduly, držáky nárazníků, sací potrubí, rámy přístrojové desky.
Pryskyřice: PA66 + 30% GF, PP-TD20, směsi ABS/PC.
Proč hybridní: Poskytuje vysoký přídržný tlak pro tlusté konstrukční části bez přehřívání hydraulického oleje, zatímco elektrické dávkování zkracuje celkové doby cyklu.
Komponenty: Margarínové vany, uzávěry nápojů, -nádoby s viditelným porušením, tenkostěnné- obaly na potraviny.
Pryskyřice: PP s vysokým{0}}tečením, HDPE.
Proč hybridní: Akumulátorové-injektování vyplní tenké stěny (<0.45 mm) in under 0.3 seconds without flow lines or short shots.
Komponenty: Mikro-konektory, svorkovnice, rámečky kamerových modulů, kryty notebooků.
Pryskyřice: LCP, PBT + 30% GF, PC.
Proč hybridní: Uzavřená-smyčka elektrického polohování osy zabraňuje vzniku plísní a zajišťuje stálou hmotnost dílů.
Komponenty: Injekční stříkačky, konektory Luer lock, kazety pro diagnostiku krve, zkumavky odstředivky.
Pryskyřice: lékařská-třída PP, COP, polykarbonát.
Proč hybridní: Elektrické hnací osy odstraňují mlhu hydraulického oleje v blízkosti oblasti lisovací desky a splňují normy ISO třídy 7 a třídy 8 pro čisté prostory.
Výroba a kontrola kvality
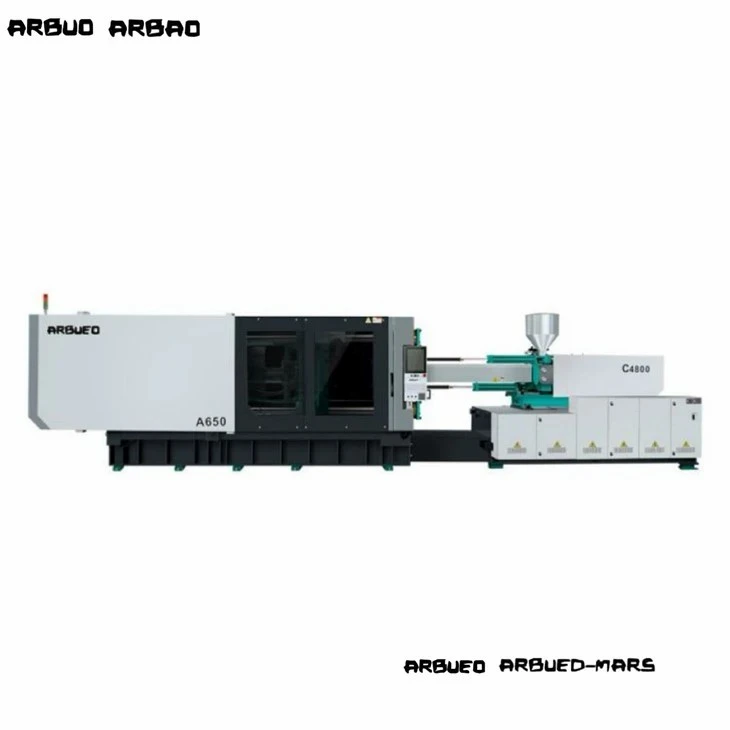
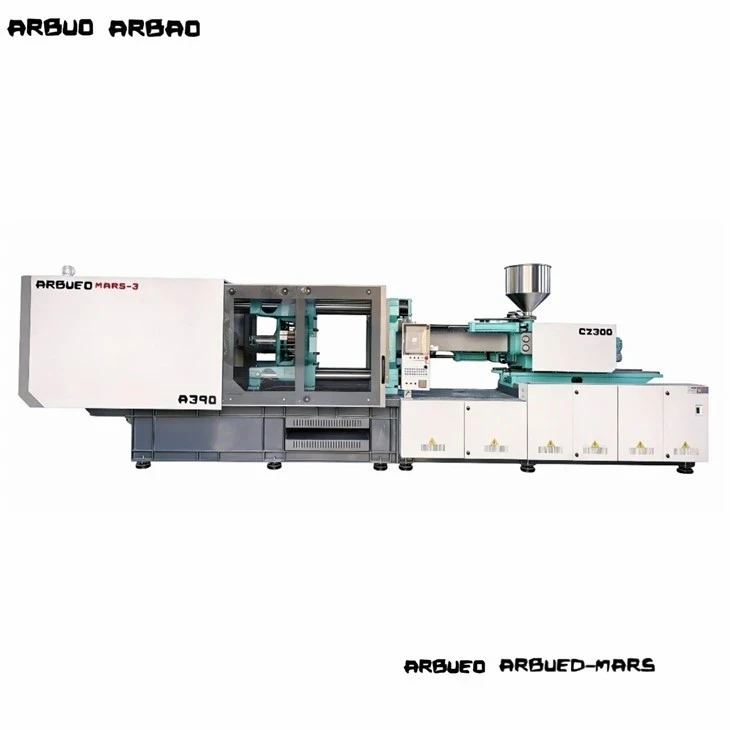
Pro zachování přesnosti stroje jsou hlavní konstrukční a mechanické sestavy vyráběny pomocí sledovatelných, standardizovaných procesů:
Kontrola surového odlitku
→ 3D žíhání pro uvolnění napětí
→ CNC 5osé frézování
→ Přesná montáž
→ Zarovnání laserového interferometru
→ Audit komponent CMM
→ 48-hodinový chod nasucho s plným zatížením
→ Odsouhlasení shody CE a ISO
Obrábění desky:
Litinové desky procházejí před 5osým CNC obráběním ultrazvukovým zkouškou na vady a žíháním pro odstranění-tepelného pnutí. Rovnoběžnost povrchu je udržována v rozmezí 0,02 mm po celé ploše desky.
Hydraulická sestava:
Bezešvé ocelové hydraulické vedení tažené za studena- se spojuje pomocí přírubových fitinků typu se zákusem{1}, aby se eliminovaly poruchy svarů vedení. Hlavní rozdělovače procházejí dvojitou filtrací (sání + zpětný tok, 10 mikronů).
Audity kvality:
Sestavené rámy procházejí kalibrací laserového interferometru pro ověření přesnosti polohování desky. Každý stroj prochází před odesláním 48-hodinovým nepřetržitým-zátěžovým testem suchého cyklu při plném zatížení.
Přizpůsobení a OEM
Sestavy strojů lze přizpůsobit tak, aby odpovídaly konkrétní geometrii nástrojů, nastavení automatizace a infrastruktuře závodu:
Rozšířená metalurgie sudů a šroubů:
Bimetalové sudy s obložením z karbidu wolframu pro zpracování abrazivních (až 50 % vyztužených skleněnými-vlákny) nebo korozivních (fluoropolymery, PVC) pryskyřic.
Integrace tovární automatizace:
Rozhraní Euromap 63 a Euromap 73 pro roboty vybírání-a{3}}umístění, automatické ovladače horkých vtoků a centrální systémy podávání materiálu.
Specializované vzory desek:
Vlastní uspořádání montážních otvorů (SPI, EUROMAP), vylamování hydraulického vzoru a rozhraní pro napájení magnetických desek.
Rozšíření jádra-:
Víceokruhové bloky hydraulického jádra s proporcionálním řízením tlaku a průtoku mapované přímo na hlavní jednotku CNC.
Související stroje
Pokud váš výrobní proces vyžaduje různé konfigurace stroje, prozkoumejte tyto alternativní platformy zařízení:
Servo-hydraulické vstřikovací stroje:
Standardní hydraulické kolébkové lisy optimalizované pro všeobecné-použití lisování s nižšími počátečními náklady na vybavení.
Dva-deskové velkoplošné stroje:
Místo-úsporné hydraulické upínací jednotky určené pro velké automobilové a průmyslové díly od 1 000 T do 3 500 T.
Vysokorychlostní-všechny-elektrické formovací stroje:
Ultra{0}}čisté, nulové-olejové platformy navržené pro vysoce-přesné mikroformování-a přísná lékařská prostředí.
FAQ
Vyžádejte si cenovou nabídku
Vyžádejte si podrobný návrh, analýzu kompatibility forem nebo simulaci doby cyklu přizpůsobenou vašemu výrobnímu zařízení:
Technická konzultace:Sdílejte své 2D/3D výkresy součástí (.STEP, .IGES), specifikace pryskyřice a cílové časy cyklů.
Integrace linky na klíč:Kompletní uspořádání buněk včetně automatizace robotů, regulátorů teploty forem, sušiček materiálu a chladicích chladičů.
|
Kategorie kontaktu |
Technické inženýrství a prodej |
|
Doba odezvy |
Technická specifikace a cenová nabídka poskytnuta do 24 pracovních hodin. |
|
Požadované informace o nabídce |
Upínací tonáž, hmotnost střely, rozměry formy, typ pryskyřice |
Jsme profesionální výrobci a dodavatelé hybridních vstřikovacích strojů v Číně, specializovaní na poskytování vysoce kvalitních přizpůsobených služeb. Srdečně vás vítáme na velkoobchodní prodej hybridních vstřikovacích strojů zde z naší továrny. Pro cenovou konzultaci nás kontaktujte.