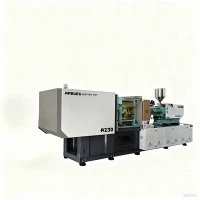
Hybridní hydraulický{0}}elektrický vstřikovací stroj
Hybridní hydraulické-elektrické vstřikovací stroje kombinují servo-elektrické vstřikovací jednotky s hydraulickými upínacími systémy. Tato architektura se zaměřuje na vysoko-rychlostní a vysoko{4}}tonážní operace lisování vyžadující přísné rozměrové tolerance a sníženou spotřebu energie.
Elektrický pohon provádí plynulé dávkování metr-in/metr-a vysoko-plastifikaci, nezávisle na hydraulickém okruhu. Hydraulický systém zvládá upínání vysokou-silou, vytahování jádra a vyhazovače pomocí servočerpadla s proměnným-objemem. Oddělení mechanického změkčování od hydraulického upínání eliminuje smykové zahřívání hydraulické kapaliny během otáčení šroubu a snižuje spotřebu energie o 30 % až 50 % ve srovnání s konvenčními-hydraulickými stroji s pevným zdvihem.
Shrnutí architektury:
Servo-elektrický vstřikovací subsystém: Věnovaný přesné rotaci šroubu, dávkování, nezávislému paralelnímu pohybu během pohybu svěrky a odezvy serva v uzavřené{1}}smyčce.
Hydraulický upínací subsystém: Určený pro přepínací nebo přímé hydraulické upínání, vytváření vysoké upínací síly, vytahování jádra a vyhazovací sekvence.
Technické srovnání: Technologie pohonů
Následující tabulka podrobně uvádí výkonnostní a finanční kompromisy-mezi formáty strojových disků, které vám pomohou při výběru platformy stroje:
|
Metrika / funkce |
Hydraulický stroj |
Hybridní stroj |
Všechny-elektrické stroje |
|
Počáteční kapitálová investice |
Základní linie (1,0x) |
Střední-rozsah (1,2 x - 1.35 x) |
Vysoká (1,6x - 2.0x) |
|
Spotřeba energie |
Vysoká základní čára |
Úspora 30 % - 50 %. |
Úspora 50 % - 70 %. |
|
Přesnost polohy vstřikování |
+/- 0.05 mm |
+/- 0.01 mm |
+/- 0.005 mm |
|
Možnost paralelního pohybu |
Omezené (vyžaduje více{0}}čerpadla) |
Standardní (dávkování během pohybu) |
Norma |
|
Rozsah upínací síly |
Neomezené (50 až 4,000+ tun) |
Střední až vysoká (100 až 1,500+ tuna) |
Omezené možnosti vysoké{0}}množství |
|
Integrace hydraulického jádra Pull |
Rodák |
Rodák |
Vyžaduje doplněk-na napájecí jednotce |
|
Interval výměny oleje |
4 000 hodin |
10 000 hodin |
N/A (mazání tukem) |
|
Vhodnost pro čisté prostory |
Nízké (riziko olejové mlhy) |
Vysoká (uzavřená vstřikovací zóna) |
Nejvyšší |
Klíčové specifikace
Níže jsou uvedena standardní technická hodnocení napříč klíčovými tonážemi strojů:
|
Specifikace |
Jednotka |
160 tun |
280 tun |
450 tun |
650 tun |
|
Upínací síla |
kN |
1,600 |
2,800 |
4,500 |
6,500 |
|
Světlost spojovací tyče (V x V) |
mm |
470 x 470 |
620 x 620 |
820 x 820 |
980 x 920 |
|
Rozměry desky (V x V) |
mm |
700 x 700 |
910 x 910 |
1,180 x 1,180 |
1,400 x 1,340 |
|
Max. Tah otevření formy |
mm |
450 |
580 |
780 |
920 |
|
Max. Denní světlo |
mm |
950 |
1,230 |
1,580 |
1,820 |
|
Průměr šroubu (B-Šroub) |
mm |
45 |
55 |
70 |
85 |
|
Teoretický objem záběru |
cm3 |
318 |
605 |
1,385 |
2,438 |
|
Hmotnost vstřiku (PS) |
g |
290 |
551 |
1,260 |
2,218 |
|
Max. Vstřikovací tlak |
bar |
2,150 |
2,020 |
1,850 |
1,750 |
|
Rychlost vstřikování |
mm/s |
200 - 350 |
200 - 300 |
160 - 250 |
140 - 220 |
|
Míra plastifikace (PS) |
g/s |
32 |
58 |
110 |
165 |
|
Zdvih / síla vyhazovače |
mm/kN |
140 / 48 |
170 / 77 |
200 / 110 |
250 / 160 |
|
Provozní tlak systému |
bar |
160 |
160 |
175 |
175 |
Klíčové vlastnosti
Provedení paralelního pohybu:Dávkování probíhá současně s otevřením a vyhozením svorky, čímž se zkrátí celkové doby cyklu sušení o 1,2 až 2,5 sekundy na jeden výstřel.
Uzavřená-regulace tlaku smyčky:Snímače tlaku namontované přímo za vstřikovací tryskou sledují tlak v dutině ve vzorkovacích intervalech 1 ms, aby se zabránilo bleskům a krátkým výstřelům.
Energeticky-optimalizovaný hydraulický okruh:Dvojitá-servočerpadla s proměnnou cyklickou deskou dodávají kapalinu pouze na požádání během sevření nebo aktivace jádra a udržují spotřebu energie naprázdno pod 0,8 kW.
Provoz při nízké teplotě oleje:Oddělená plastifikace zabraňuje přenosu tepla do hydraulické nádrže. Průměrné provozní teploty oleje zůstávají mezi 38 °C a 42 °C bez velkého zatížení chladiče.
Podpora vozíku lineárního vedení:Dvojitá lineární vodítka podporují vstřikovací jednotku a udržují vyrovnání hlavně v rozmezí +/- 0.02 mm při vysokých-rychlostních pohybech vpřed a vzad.
Konfigurace stroje
Napájení systému a směrování tekutin
Pohon vstřikování: Střídavý servomotor pohání převodovku a pohání otáčení šroubu pro přesné dávkování přímo do vyhřívaného sudu.
Hydraulická pohonná jednotka: Servočerpadlo dodává kapalinu přes centrální ventilové potrubí. Hydraulická síla je dynamicky směrována jak do vstřikovací jednotky (pro axiální pohyb a zesílení vstřikování), tak do upínací jednotky (pro hydraulické válce a mechaniku kloubového upínání).
Architektura vstřikovací jednotky
Pohon dávkování: Synchronní střídavý servomotor s vodou-chlazenými plášti připojenými přes planetovou převodovku s vysokým-točivým momentem.
Ovládání vstřikování: Proporcionální hydraulický ventil s vysokou odezvou{0}} podporovaný dvěma zásobníky pro rychlé profily rychlosti vstřikování.
Barel & Screw: Konstrukce z nitridované oceli (38CrMoAlA) kalená na 950 HV, s volitelnými bimetalickými vrstvami (slitina karbidu wolframu) pro abrazivní plněné materiály.
Architektura upínací jednotky
Mechanismus: 5-bodový dvojitý překlápěcí systém s litými ocelovými deskami (QT500-7).
Spojovací tyče: Vysoce{0}}legovaná ocel (40Cr) s tvrdým chromováním (tloušťka 0,03 až 0,05 mm), aby se minimalizovalo opotřebení vodicích pouzder.
Mazání: Automatické centrální mazací čerpadlo s tlakovým-sledovaným rozvodem.
Technické výhody-specifické pro produkt
Opakovatelnost a{0}}konzistence hmotnosti střely
Přímé ovládání servoposuvu šroubu poskytuje přesnost polohování dávkování v rozmezí +/- 0.01 mm. Odchylka-hmotnosti výstřelu zůstává pod 0,15 % v rámci nepřetržitých 24-hodinových výrobních procesů na tenkostěnných polypropylenových dílech (ve srovnání s typickým konvenčním hydraulickým rozptylem až 0,45 %).
Dlouhá životnost hydraulického systému
Oddělení procesu dávkování snižuje tepelné namáhání hydraulické kapaliny. Viskozita oleje zůstává stabilní po delší intervaly, čímž se prodlužují cykly výměny kapaliny ze 4 000 provozních hodin na více než 10 000 hodin. Opotřebení součástí na lopatkách čerpadla, těsnění a proporcionálních ventilech odpovídajícím způsobem klesá.
Úspora půdorysu a užitných vlastností
Kombinace účinnosti elektrického vstřikování s kompaktním hydraulickým upínáním snižuje celkovou délku stroje o 12 % až 18 % ve srovnání s ekvivalentními plně-hydraulickými modely. Snížené objemy oleje znamenají, že v továrně jsou vyžadovány menší kapacity chladicí věže.
Typické aplikace
Automobilové komponenty
Mechanismy klik dveří, vzduchotechnické potrubí, kryty konektorů, čelní kryty a pojistkové skříňky pod-kapotou.
Vyhovuje přísným rozměrovým požadavkům pro lisované-západkové sestavy.
Lékařské a přesné balení
Barelky na injekční stříkačky, uzávěry zkumavek pro odběr krve, tenkostěnné -nádoby na potraviny a odklápěcí-vrchní uzávěry.
Podporuje umístění v čistých prostorách třídy 8 díky sníženému hydraulickému potrubí v blízkosti zóny formy.
Průmyslová a elektrická zařízení
Svorkovnice, skříně vypínačů, spínací desky, oběžná kola čerpadel a skříně elektrického nářadí.
Schopné zvládnout vysoké požadavky na strukturální zatížení a cykly tvarování silných{0}}stěn bez stop propadu.
Materiálová kompatibilita
Neplněné pryskyřice (PP, PE, PS, ABS):Zpracováno pomocí standardních nitridovaných šneků pro zajištění stejnoměrné homogenity taveniny při vysokých rychlostech průchodu.
Technické polymery (PC, POM, PBT, PA6/PA66):Ovládá se pomocí elektrických-pohonů s vysokým kroutícím momentem, aby se zabránilo degradaci pryskyřice během plastifikace a zároveň se přizpůsobila taveninám s vysokou-viskózou.
Vysoce plněné a abrazivní materiály (PA66 + 30-50 % skleněné vlákno, PPS + sklo/minerál):Vybaveno volitelnými bimetalickými vložkami hlavně (slitiny na -základě železa nebo{1}}niklu) a plně kalenými šrouby z nástrojové oceli, které odolávají abrazivnímu opotřebení a korozním-plynům.
Možnosti konfigurace
Konfigurace stroje se vybírají na základě následujících kritérií pro konstrukci a výrobu dílů:
Aplikace pro tenké-stěny a rychlé cykly:Vyberte sady vysokorychlostních akumulátorů{0} v kombinaci s geometrií bariérového šroubu.
Polymery plněné brusivem a sklem-:Vyberte bimetalové sudy spárované s karbidovými{0}}potaženými šroubovými hroty.
Komplexní vkládací lisování:Přidejte pomocná hydraulická rozhraní pro tažení jádra pro složitou mechaniku forem.
Doplňky výkonu vstřikování-
Pomoc s akumulátorem: Dusíkové-hydraulické akumulátory zvyšují rychlost vstřikování až na 500 mm/s pro tenkostěnné-aplikace obalů (<0.5 mm wall thickness).
Šroubové profily: Bariérové šrouby pro polyolefiny, šrouby s míchací -hlavou pro míchání předsměsi nebo nízkotlaké šrouby pro materiály citlivé na smyk-, jako je PC a PVC.
Rozhraní strojů a automatizace
Vytahovací okruhy jádra: Až 4 hydraulické{1}}tahové ventily jádra ovladatelné prostřednictvím PLC stroje pro komplexní akce formy.
Rozhraní Euromap: Standardizovaná rozhraní Euromap 63 nebo Euromap 73 pro robotickou integraci výběru-a{3}}místa.
Ovladače horkých vtoků: Integrované 8 až 32zónové řídicí moduly horkých vtoků zabudované do skříně stroje.
Výroba a kontrola kvality
Obrábění desky:Odlitky procházejí před obráběním na 5osých CNC portálových frézovacích centrech žíháním pro odstranění pnutí, aby se zajistila rovnoběžnost desek v rozsahu 0,05 mm po celém povrchu.
Hydraulická sestava:Rozvody ventilů se montují v čistém prostoru s -filtrací prachu. Každý hydraulický okruh prochází zkouškou statického tlaku při 1,5násobku provozního tlaku (240 bar), aby se zkontrolovala těsnost.
Kontroly zarovnání:Nástroje pro laserové zarovnání ověřují paralelní tolerance spojovací tyče a vyrovnání desky-k-vstřikovací-jednotce během montáže.
Úplné-testování zátěže:Každý stroj prochází 48-hodinovým suchým-cyklem, po kterém následuje 4hodinový test formy při plném zatížení pod maximálním tlakem systému, aby se ověřila tepelná stabilita, elektrická bezpečnost a úrovně vibrací.
Přizpůsobení a podpora OEM
Pracovní postup inženýringu a přizpůsobení:
Part Drawings & 3D Model Review -> Mold & Cycle Analysis ->Konfigurace stroje na míru
Dostupné služby přizpůsobení zahrnují:
Mechanické úpravy: Vlastní vzory šroubů desky (standardy SPI, EUROMAP nebo JIS), rozšířené možnosti denního světla pro vysoké formy, vlastní poměr délky šroubu -k{1}}průměru (L/D) a zvětšená rozteč- tyčí.
Adaptace elektrického systému: Provozní napětí konfigurovaná pro místní sítě (např. 480 V 60 Hz 3-fázové pro Severní Ameriku, 400 V 50 Hz 3-fázové pro Evropu).
Lokalizace softwaru: Rozhraní ovladače dostupná v angličtině, španělštině, němčině, francouzštině a portugalštině s vlastními obrazovkami pro záznam dat a přizpůsobenými sekvencemi softwaru.
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li získat přesnou technickou nabídku a doporučení velikosti stroje, zadejte následující parametry:
Podrobnosti dílu:2D/3D výkresy (soubory .STEP nebo .IGES), hmotnost dílu (g) a maximální tloušťka stěny (mm).
Specifikace materiálu:Třída polymeru, výrobce, rychlost smrštění a procento přísad/plniv (např. procenta skelných vláken).
Specifikace formy:Rozměry formy (D x Š x V), celková hmotnost, počet dutin a požadavky na horký vtok.
Výrobní požadavky:Požadovaná doba cyklu, cílový hodinový výkon a požadavky na automatizaci (robotika, dopravníkové systémy).
Podmínky webu:Napájecí napětí/frekvence zařízení, profil okolní teploty a dostupné specifikace chlazené vody.
FAQ
Otázka: Jaká je cena a výkon hybridního stroje v porovnání s čistě{0}}elektrickým vstřikovacím lisem?
Odpověď: Hybridní stroj stojí zhruba o 20 % až 30 % méně než plně{2}}elektrický stroj s ekvivalentní tonáží svorky. Vyhovuje veškeré-elektrické přesnosti dávkování a rychlosti, přičemž poskytuje vyšší hydraulickou upínací sílu a ekonomickou integraci jádra{5}}pro složité automobilové nebo technické díly.
Otázka: Jaký plán údržby je vyžadován pro hydraulickou kapalinu?
Odpověď: Protože plastifikační teplo je odděleno od olejové nádrže, pracovní teploty kapaliny zůstávají nízké. Za normálních podmínek (provozní teplota 40 °C) vyměňte hydraulickou kapalinu ISO VG 46 každých 10 000 provozních hodin nebo po dvou letech nepřetržitého provozu, spolu se standardními výměnami filtru každých 2 500 hodin.
Otázka: Může se tento stroj propojit s mými stávajícími robotickými vykladači?
A: Ano. Stroje jsou standardně dodávány s robotickým rozhraním EUROMAP 67 (nebo volitelně EUROMAP 73). U všech standardních 3osých servorobotů to umožňuje signály plug{4}}and{5}}play pro-otevřenou formu, polohu jádra, stav vyhazovače a bezpečnostní blokování.
Otázka: Jaké náhradní díly se doporučují pro mezinárodní instalace?
Odpověď: Doporučujeme mít na skladě základní kritickou sadu: sadu topných pásů, termočlánky, těsnění proporcionálních ventilů, vysokotlaké-olejové filtry, polovodičové- relé a náhradní sestavu koncovky šroubu (kontrolní kroužek, zadní kroužek a hrot).
Populární Tagy: hybridní hydraulický vstřikovací stroj, výrobci hybridních hydraulických vstřikovacích strojů v Číně, dodavatelé, továrna