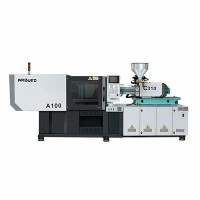
Vysoce přesný{0}}hybridní vstřikovací stroj
Tento hybridní vstřikovací stroj kombinuje elektrické vstřikování-poháněné servomotorem s hydraulickou upínací jednotkou. Přímý elektrický pohon servopohonu zpracovává plastifikaci a vstřikování a dosahuje opakovatelnosti v rozmezí +/-0,01 mm pro hmotnost a polohu střely. Hydraulické upínání-tyče zajišťuje tuhou přídržnou sílu pro více{7}}dutinové, vysokotlaké lisování bez vysoké spotřeby elektřiny.
Tato jednotka, navržená pro tenkostěnné obaly, lékařské komponenty a optickou-elektroniku, překlenuje mezeru mezi plnou-stabilitou hydraulického upínání a plnou-elektrickou přesností. Spotřeba energie je snížena o 30 % až 50 % ve srovnání se standardními hydraulickými stroji, přičemž doba suchého cyklu je u standardních modelů zkrácena pod 1,2 sekundy.
|
Metrický |
Rozsah / hodnota |
|
Upínací síla |
100 tun – 800 tun (1 000 kN – 8 000 kN) |
|
Rychlost vstřikování |
Až 800 mm/s (pomocí akumulátoru) |
|
Opakovatelnost střely |
+/-0.01% – +/-0.03% |
|
Přesnost polohy |
+/-0,01 mm (lineární optický kodér s uzavřenou smyčkou) |
|
Snížení energie |
30 % – 50 % vs. variabilní hydraulika čerpadla |
|
Standardní soulad |
CE, ISO 9001, ANSI/SPI B151.1 |
Klíčové specifikace
|
Parametr |
150tunový model |
300tunový model |
500tunový model |
|
Upínací síla |
1 500 kN |
3 000 kN |
5 000 kN |
|
Vůle-tyče (V x V) |
460 x 460 mm |
660 x 660 mm |
820 x 820 mm |
|
Velikost desky (V x V) |
680 x 680 mm |
960 x 960 mm |
1 200 x 1 200 mm |
|
Tah otevření formy |
420 mm |
600 mm |
800 mm |
|
Max. Výška formy |
500 mm |
680 mm |
850 mm |
|
Min. Výška formy |
180 mm |
280 mm |
350 mm |
|
Možnosti průměru šroubu |
A: 32 mm / B: 36 mm / C: 40 mm |
A: 45 mm / B: 50 mm / C: 55 mm |
A: 65 mm / B: 70 mm / C: 75 mm |
|
Rychlost vstřikování (A-šroub) |
185 cm3/s (standardní) / 450 cm3/s (přísluš.) |
310 cm3/s (standardní) / 600 cm3/s (přísluš.) |
580 cm3/s (standardní) / 800 cm3/s (přísluš.) |
|
Max. Vstřikovací tlak |
2 350 bar |
2150 bar |
2 000 barů |
|
Vystřelovací zdvih |
120 mm |
160 mm |
200 mm |
|
Vystřelovací síla |
42 kN |
78 kN |
110 kN |
Klíčové vlastnosti
Možnost paralelního pohybu:Elektrická plastifikace probíhá souběžně s otevíráním formy, pohyby vyhazovače a operacemi vytahování jádra-. Tím se zkrátí celkové doby cyklu o 15 % až 25 %.
Uzavřená-smyčka servo elektrické vstřikování: A high-torque servo motor directly drives the ball screw for injection acceleration (>2,0 G). Snímače tlaku poskytují-zpětnou vazbu v reálném čase při vzorkovací frekvenci 1 kHz.
Pevná deska a hydraulická upínací konstrukce:Desky optimalizované pro analýzu konečných prvků (FEA) minimalizují průhyb při plné tonáži. Hydraulické upínání udržuje stabilní rozložení napětí napříč spojovacími tyčemi-, čímž prodlužuje životnost nástroje.
Aktivní rekuperace energie:Brzdná energie generovaná během fází zpomalování se vrací zpět do napájecího obvodu, což snižuje tepelné zatížení ve skříni a snižuje spotřebu elektrické energie.
Možnosti oblasti -bezolejových forem:Spojovací-tyče a formovací desky využívají samomazná pouzdra impregnovaná -grafitem-. To eliminuje kapalná maziva uvnitř oblasti formy, což splňuje požadavky ISO třídy 7 na čisté prostory.
Technické výhody
Architektura hybridního pohonu
Nezávislé pohonné systémy zvládají specifické kinematické požadavky:
Elektrická osa (plastifikace a vstřikování): Eliminuje ztráty hydraulické kapaliny třením během vysokorychlostního vstřikování-. Zpoždění odezvy klesá z 50 ms (hydraulické servoventily) na méně než 10 ms (elektrický servopohon).
Hydraulická osa (upínání a tahy jádra): Poskytuje přesné udržování vysokého-tlaku bez trvalého zatížení elektromotoru při zastavení.
Tepelná a viskozitní kompenzace
Změny viskozity v surových pryskyřicích způsobené poměry přebroušení nebo změnami teploty podlahy v dílně-jsou automaticky korigovány. Tlakové senzory uvnitř trysky měří skutečný tlak taveniny při špičkovém vstřikování. Ovladač moduluje rychlost a přechodové body V/P snímek-po{4}}záběru, aby bylo zajištěno rovnoměrné vyplnění dutiny.
Řízení hydraulického oleje
Protože hydraulický výkon je vyhrazen pro upínání a vyhazování, celková kapacita oleje je snížena o 60 % ve srovnání s plně-hydraulickým nastavením. Provozní teploty oleje zůstávají při plné výrobě pod 42 stupňů, což eliminuje povinné chlazení vodou-pro chladiče oleje a prodlužuje životnost hydraulické kapaliny na více než 20 000 provozních hodin.
Typické aplikace
Lékařské přístroje a diagnostika
Komponenty: konektory Luer lock, válce injekčních stříkaček, mikrofluidní čipy, špičky pipet, zkumavky pro odběr krve.
Požadavky: Shoda s třídou ISO 7 pro čisté prostory, nulové riziko kontaminace olejem, dělicí čáry-bez záblesků, kolísání hmotnosti střely pod 0,05 %.
Obaly na tenké-stěny
Součásti: Nádoby na potraviny, víčka-prokazatelná porušení, lékovky, kosmetické uzávěry.
Požadavky: Rychlost vstřikování dosahující 800 mm/s, schopnost vstřikovacího tlaku až 2 400 barů, doba cyklu pod 3,5 sekundy.
Elektronika a přesná optika
Komponenty: Kryty objektivů smartphonů, mikro-konektory, moduly kamer, základny relé.
Požadavky: Minimální zbytkové napětí, úzké tolerance rozměrů rozteče (+/-0,005 mm), kompatibilita s polymerem z tekutých krystalů (LCP) a vysokoteplotními polyamidy.
Materiálová kompatibilita
|
Typ pryskyřice |
Rozsah teplot zpracování |
Požadavek na konfiguraci stroje |
Klíčové cílové aplikace |
|
Polypropylen (PP) / Polyethylen (PE) |
180 stupňů - 240 stupňů |
Standardní nitridovaný šroub a hlaveň |
Tenkostěnné-balení, uzávěry, uzávěry |
|
Polykarbonát (PC) / PMMA |
260 stupňů - 320 stupňů |
Bimetalová hlaveň, optická-geometrie šroubů |
Čočky, světlovody, průhledná pouzdra |
|
LCP / PPA (30%–50% skleněná náplň) |
320 stupňů – 380 stupňů |
Šroub/hrot z karbidu wolframu-odolný proti opotřebení |
Mikro-elektronické konektory, cívky |
|
ABS / PC-Slitina ABS |
230 stupňů - 270 stupňů |
Šroub směšovací hlavy, vyvážený ohřev trysky |
Vnitřní obložení automobilů, skříně |
|
PEEK / PPS |
360 stupňů – 420 stupňů |
Vysokoteplotní{0}}keramické ohřívače, izolované desky |
Vysoce{0}}výkonné průmyslové díly |
Možnosti konfigurace
Možnosti vstřikovací jednotky
Standardní servo{0}}elektrické: Rychlost vstřikování až 300 mm/s. Vhodné pro technické díly, automobilové konektory a obecné přesné lisování.
Akumulátor{0}}Asistovaný elektrický/hydraulický: Rychlost vstřikování až 800 mm/s. Navrženo pro tvarování tenkých-stěn s tloušťkou stěny pod 0,4 mm.
Metalurgie šroubových sudů:
Třída A: Nitridovaná ocel pro-neabrazivní neplněné pryskyřice.
Třída B: Bimetalová vrstva (tloušťka 1,5 mm) pro pryskyřice s až 30 % skelného vlákna.
Class C: Tungsten carbide lined barrel and screw for abrasive/corrosive materials (LCP, fluoropolymers, >30% skleněná/minerální náplň).
Základní{0}}integrace tažení a automatizace
Hydraulické tahy jádra: 2-okruhové až 4-okruhové konfigurace rozdělovače namontované na pohyblivých nebo pevných deskách.
Servo-pohony jádra: Nezávislé elektrické pohony jádra pro přesné sledování polohy bez hydraulického připojení.
Rozhraní Euromap / SPI: Rozhraní Euromap 63 a Euromap 73 jsou standardem pro bezproblémovou integraci robotů typu plug-and{3}}play and pick and pick{4}}and{5}}.
Výroba a kontrola kvality
Obrábění desky:Desky jsou odlévány z tvárné litiny (GGG50/QT500-7) a obráběny na 5osých horizontálních CNC obráběcích centrech v jediném nastavení, aby byly zachovány paralelní tolerance v rozmezí 0,02 mm/m.
Dokončení tyče-:Tyče z vysokopevnostní oceli 42CrMo4-v tahu-procházejí indukčním kalením (HRC 55–58) a tvrdým-chromováním (tloušťka 0,03 mm) s následným bezhrotým broušením.
In{0}}line audity kvality:
Kalibrace laserového interferometru: Měří přesnost polohy podél vstřikovacího kuličkového šroubu a pohybu desky.
Ultrazvuková kontrola svarů: Ověřuje strukturální integritu všech litých prvků-ložisek.
48hodinový nepřetržitý chod nasucho: Každý stroj dokončí 48hodinový cyklus nepřetržitého chodu při maximální rychlosti suchého cyklu, po kterém následuje 4hodinový tlakový test horkého oleje před odesláním.
Přizpůsobení a podpora OEM
Tovární inženýrské týmy zpracovávají vlastní specifikace přímo:
Vlastní vůl-tyče:Rozšířené rozměry desky a rozšířené{0}}rozteče spojovacích tyčí pro nadrozměrné nebo složité horké-licí formy.
Prodloužené denní světlo a zdvih:Vlastní délky tahu pro hluboké-tažené díly nebo více{1}}stupňové stohované formy.
Integrace více-materiálů / více{1}}záběrů:Sekundární a terciární vstřikovací jednotky (tvar L-, Piggyback nebo vertikální umístění) pro dvou-výstřikové (2K) aplikace.
Softwarová integrace:Otevřená architektura PLC (platformy Beckhoff / Keba) s vlastními softwarovými moduly pro specializované sledování profilu tlaku a automatizovanou manipulaci s odmítnutím.
Co by měli kupující poskytnout pro cenovou nabídku
Poskytnutí následujících parametrů projektu urychluje technické hodnocení a obrátky cenových nabídek:
Podrobnosti dílu:2D výkresy/3D CAD soubory (STEP, IGES), rozsahy tloušťky stěn a hmotnosti dílů.
Specifikace materiálu:Označení jakosti, výrobce pryskyřice, index toku taveniny (MFI), rychlosti smrštění a poměry plnění (sklo/minerál %).
Specifikace formy:Počet dutin, rozměry formy (délka x šířka x výška), hmotnost, požadavky na výkon/zónu horkého vtoku a rozložení jádra-vytažení.
Výrobní požadavky:Cílová doba cyklu, denní objem výstupu, požadavky na prostředí čistých prostor (pokud jsou použitelné) a plány integrace automatizace.
FAQ
Otázka: Jak se liší hybridní vstřikovací stroj od plně{0}}elektrického stroje?
A: Hybrid machines combine electric drives for high-frequency, continuous movements (plasticizing and injection) with hydraulic systems for static holding tasks (clamping force and core movement). Full-electric machines rely on electric servomotors for all axes, which increases component wear and cost when high clamp forces (>500 tun) nebo jsou vyžadovány trvalé vysoké přídržné tlaky.
Otázka: Jaký plán údržby je vyžadován pro systém hybridního pohonu?
Odpověď: Pohon s kuličkovým šroubem vyžaduje výměnu automatické -mazací kazety každých 4 000 provozních hodin. Hydraulický okruh spotřebuje méně oleje než konvenční systémy; výměna kapaliny a výměna filtrů se za normálních podmínek plánují každých 10 000 až 12 000 provozních hodin.
Otázka: Jaká je typická dodací lhůta pro standardní a přizpůsobené modely?
Odpověď: Modely se standardní tonáží (100–300 tun) se expedují do 30 až 45 dnů od podpisu konečného výkresu-. Přizpůsobené jednotky,-jako jsou jednotky se specializovaným rozložením desek,-balíky vysokorychlostních akumulátorů nebo více{8}}komponentní nastavení-, vyžadují 60 až 90 dní.
Otázka: Může tento stroj komunikovat se stávajícími řídicími jednotkami automatizačních buněk?
A: Ano. Systémy jsou vybaveny protokoly Euromap 63, Euromap 73 a OPC UA (Euromap 77) pro integraci s centralizovanými SCADA systémy, periferními zařízeními a robotickými rameny.
Otázka: Jak je zaručena konzistence hmotnosti střely během dlouhých výrobních sérií?
Odpověď: Řízení v-uzavřené smyčce-v reálném čase sleduje polohu, rychlost a vstřikovací tlak pomocí optických lineárních kodérů a převodníků taveniny. Řídicí jednotka dynamicky upravuje vstřikovací tlak a rychlostní profily každou milisekundu, aby kompenzovala okolní teplotní posuny a odchylky v dávce suroviny.
Populární Tagy: vysoce přesný hybridní vstřikovací stroj, výrobci vysoce přesných hybridních vstřikovacích strojů v Číně, dodavatelé, továrna