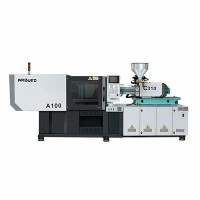
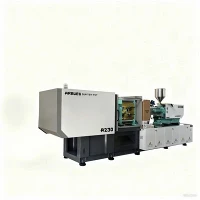
Hybridní vstřikovací lis pro výrobu automobilových komponentů
Tento hybridní vstřikovací stroj, navržený speciálně pro tenkostěnné konstrukční součásti a vysoce{1}}precizní interiérové/exteriérové automobilové díly, kombinuje technologii servo-elektrického šroubového pohonu s hydraulickým upínáním a vstřikovací silou. Poskytuje opakovatelnost polohy ±0,01 mm a zároveň snižuje spotřebu energie až o 45 % ve srovnání s čistě hydraulickými systémy.
Výroba automobilových komponent vyžaduje přísné rozměrové tolerance, krátké doby cyklů a minimální zmetkovitost v nepřetržitém nepřetržitém výrobním cyklu. Tradiční hydraulické stroje se často potýkají s přesností a tepelnou stabilitou během dlouhých výrobních směn, zatímco všechny-elektrické systémy čelí omezením tonáže a nákladů na konstrukční součásti s tlustými-díly.
Tento hybridní systém využívá elektrický servomotor pro kontinuální plastifikaci, čímž je oddělena fáze dávkování od hydraulických operací. Hydraulický tlak pohání upínání formy, tažení jádra a vysokorychlostní-pohyb vstřikovací jednotky. Tato hybridní architektura eliminuje přehřívání oleje způsobené proporcionálním škrcení ventilů během plastifikace, udržuje stálou teplotu taveniny a snižuje celkové provozní náklady.
Klíčové specifikace
|
Parametr specifikace |
Rozsah hodnot / metrika |
Technické poznámky |
|
Upínací síla |
2000 kN - 10,000 kN (200 - 1000 tun) |
Přímý-hydraulický přepínač nebo dvou{1}}deska zamykací konstrukce |
|
Rychlost vstřikování |
Až 350 mm/s (standardní) / 800 mm/s (akumulátor) |
Podpora dusíkového akumulátoru pro ultra-tenké stěny |
|
Možnosti průměru šroubu |
Ø 45 mm - Ø 105 mm |
K dispozici jsou nitridované nebo bimetalické varianty na bázi pryskyřice |
|
Teoretická kapacita výstřelu |
320 cm³ - 4200 cm³ |
Vypočteno při ekvivalentní hustotě PS |
|
Vystřelovací zdvih |
150 mm - 350 mm |
Hydraulická vyhazovací čepová deska s regulací síly |
|
Vzdálenost-tyčinky (H×V) |
560×560 mm - 1180×1080 mm |
Pojme více{0}}dutinové automobilové formy a jezdce jádra |
|
Pohonný systém |
AC servo elektrické (dávkování) + servohydraulické (svorka/vstřik) |
Dvousmyčkový uzavřený ovladač s proporcionálním pojistným ventilem |
Klíčové vlastnosti
Oddělené paralelní operace:Elektrický plastifikační pohon běží nezávisle na hydraulických funkcích, což umožňuje paralelní zotavení během otevírání formy a pohybů vyhazovače pro zkrácení doby sušení.
Uzavřený-řadič vstřikování:Optické lineární enkodéry s vysokou -reakcí sledují polohu vstřiku s rozlišením měření ±0,005 mm, čímž snižují odchylky hmotnosti -na-dílu.
Nastavitelné jádro-tahové hydrauliky:Programovatelné dvojité hydraulické tahy jádra integrované přímo do řídicí jednotky stroje zvládají složité jezdce a podříznutí ve dveřních panelech a sdružených přístrojích.
Hydraulický systém s nízkým-olejem:Servočerpadla s proměnným-objemovým objemem fungují na vyžádání a udržují teplotu hydraulického oleje pod 45 stupňů bez velkých vodních-chladicích věží.
Konfigurace stroje
Stroj odděluje rotační práci s vysokým{0}}točivým momentem (rotace šneku) od práce dynamické síly (upínání a dynamické vstřikování) ve čtyřech základních provozních podsestavách:-
Servo elektrický dávkovací pohon:Pohání plastifikační šroub s konstantním{0}}momentem přímo prostřednictvím nezávislého AC servomotoru. Tím se odděluje dávkování od hydraulických tlakových ztrát, udržuje se stabilní homogenita taveniny a jednotné časy dávkování bez ohledu na paralelní pohyby stroje.
Hydraulický servoakumulátor:Tato jednotka, která pohání vstřikovací válec, využívá přesné ovládání spínače rychlosti/tlaku (V/P) k poskytování vysokorychlostního a vysokotlakého dynamického vstřikování pro tenkostěnné konstrukční součásti-.
Dvě-upínací jednotky desky:Kombinuje dynamické hydraulické uzamykání-tyče s automatickým nastavením výšky formy, což zajišťuje rychlou ochranu formy při nízkém{1}}tlaku a rovnoměrné rozložení upínací síly po celé ploše formy.
Centrální ovladač:Funguje přes vysokorychlostní -síť sběrnice EtherCAT, která agreguje-zpětnou vazbu senzoru v reálném čase ze všech lineárních kodérů, tlakových převodníků a teplotních zón ve vzorkovacích intervalech 1 ms pro řízení pohybu v uzavřeném-smyčku.
Technické výhody-specifické pro produkt
±0,01 mm Opakovatelnost polohy:Přímé-otočné kodéry na upínací jednotce snižují tvorbu záblesků na více-dutinových automobilových konektorech a krytech osvětlení.
Úspora energie:Provozní výkon klesne na nulu během fází udržování a chlazení, což snižuje profily zatížení kVA o 30 % - 45 % ve srovnání s hydraulickými systémy s pevným-čerpadlem.
Profily rychlosti lineárního vstřikování:Akumulátorové-asistované vstřikování udržuje rovnoměrnou přední rychlost proudění přes dlouhé-délky proudění, čímž eliminuje defekty svarové linie na obložení nárazníku a obložení A/B/C sloupků.
Snížená degradace pryskyřice:Elektrické změkčování zajišťuje přesnou regulaci zpětného-tlaku až na 5 barů, čímž zabraňuje rozštěpení polymerního řetězce u plněných technických pryskyřic-citlivých na smyk.
Typické aplikace
Vnější automobilové komponenty
Přední mřížky a vložky nárazníků: Požadavky na vysoký průtok na dlouhých cestách průtoku bez povrchových propadů.
Vložky oblouku kol: Lisované s použitím recyklovaných PP/EPDM směsí vyžadujících stabilní dodávání točivého momentu během plastifikace.
Vnitřní obložení a konstrukční díly
Dveřní panely-Sestavy: Více-bodové hydraulické jádro-sekvence tahu pro podříznutí a montážní nálitky.
Podpěry přístrojové desky: Dlouhé-skleněnými-vlákny vyztužené PP součásti vyžadující jemnou geometrii šroubů pro zachování délky vlákna.
Automobilové osvětlení a elektroinstalace
Kryty čoček světlometů: Nízký-vibrační pohyb svorky pro udržení vysoké optické čistoty v průhledné PC/PMMA pryskyřici.
Spojovací skříňky motorového prostoru: Materiály PBT/PA66-zpomalující hoření vyžadující vysoké vstřikovací tlaky k vyplnění tenkých částí žeber.
Materiálová kompatibilita
|
Typ pryskyřice |
Rozsah teplot zpracování |
Doporučená konfigurace šroubů |
Specifická automobilová aplikace |
|
PP + 30 % mastek / EPDM |
210 stupňů - 250 stupňů |
Standardní nitridovaný šnek s míchací hlavou |
Přístrojové desky, obložení dveří |
|
PA 66 + 30 % GF |
270 stupňů - 310 stupňů |
Bimetalová hlaveň, letové hroty z karbidu wolframu |
Pod-závorkami-kapoty, konektory |
|
Slitina PC / ABS |
250 stupňů - 280 stupňů |
Střední-střižný šroub s nízkým-kompresním letem |
Středové konzoly, kryty odkládacích schránek |
|
PMMA / PC |
240 stupňů - 290 stupňů |
Šroub s vysokým{0}}lesklým povrchem, pochromovaná-hlaveň |
Čočky zadních světel, optické světlovody |
|
POM |
190 stupňů - 210 stupňů |
Šroub z antikorozní slitiny, kroužek zpětného ventilu |
Automobilové převody, spony na bezpečnostní pásy |
Možnosti konfigurace a matice výběru
Chcete-li vybrat správnou konfiguraci stroje, shodujte se se svými cílovými specifikacemi komponent pomocí tří{0}}průvodce níže:
Vypočítejte požadovanou upínací sílu
Pro odhad minimální upínací tonáže potřebné pro vaši formu použijte následující vzorec:
Upínací síla (v kN)=Projektovaná plocha součásti (v cm²) × Počet dutin × Faktor tlaku dutin (30 až 60 MPa v závislosti na viskozitě pryskyřice)
Určete požadavek na rychlost vstřikování
Vyberte vhodnou dynamickou odezvu vstřikovacího systému na základě tloušťky stěny součásti:
Standardní vnitřní a vnější obložení (tloušťka stěny < 2,5 mm): Standardní systém hydraulického servopohonu.
Optické-stěny, části osvětlení nebo konektory (tloušťka stěny < 1,2 mm): Asistenční balíček pro akumulátor dusíku (dodává rychlosti vstřikování přesahující 500 mm/s).
Vyberte sestavu sudů a šroubů na základě pryskyřicových plniv
Vyberte metalurgii válce tak, aby odpovídala chemické a mechanické abrazivitě vaší třídy polymeru:
Neplněné pryskyřice (standardní ABS, PP, PC): Standardní sestava z nitridované oceli (SACM 645).
Glass Fiber or Mineral Filled Compounds (>15% obsah plniva: Bimetalová hlaveň se šroubovými závity potaženými karbidem wolframu.
Volitelné balíčky
Sekvenční ventilové vstřikování (SVG): Integrované 4 až 12zónové pneumatické/hydraulické rozhraní pro ovládání vtokového ventilu pro formy bez vtokového kanálu.
Rozhraní automatizovaného integrovaného robota: standardní připojení Euromap 67 / SPI plug-and{2}}pro 3osé servo robotické vytahování dílů.
Systém magnetické desky: Zkracuje dobu výměny formy ze 45 minut na méně než 5 minut u malých-až{3}}středních velikostí šarží.
Výroba a kontrola kvality
Každý stroj prochází před odesláním standardizovanými výrobními testovacími protokoly:
Ověření paralelnosti desky:Obrobené desky jsou měřeny při plné upínací tonáži pomocí elektronických číselníkových indikátorů. Rovnoběžnost zůstává v rámci 0,05 mm/m nebo menší.
Konstrukce rámu-odlehčená od stresu:Lože strojů procházejí žíháním pro odlehčení tepelného pnutí, aby se zabránilo strukturální deformaci během dlouhé provozní životnosti.
Hydrostatické testování:Všechny hydraulické rozvody, ventily a pevné potrubí jsou tlakově{0}}testovány na 300 barů, aby se zabránilo únikům těsnění při trvalém tepelném namáhání.
48hodinový tovární přejímací běh:Stroj pracuje nepřetržitě po dobu 48 hodin s monitorováním teploty oleje, ověřováním hladiny hluku pod 72 dBA a teplotní stabilitou v rozmezí ±2 stupňů.
Přizpůsobení a podpora OEM
Specializované geometrie šroubů:Bariérové šrouby, odvětrávané sudy pro odvod vlhkosti bez předsušení-a specializované míchací hroty pro distribuci předsměsi.
Vlastní vůle-tyč:Prodloužená vzdálenost mezi spojovacími tyčemi-pro umístění velkých posuvných boxů a hlubokých automobilových forem.
Upgrady více-vstřikování materiálu:Sekundární hydraulické nebo elektrické vstřikovací jednotky (tvar L, Piggyback nebo Vertikální umístění) pro dvou-výstřikové (2K) aplikace.
Integrace řídicího systému:Přizpůsobená softwarová rozhraní PLC šitá na míru-celé tovární integraci SCADA, protokolu Euromap 63/77 nebo MES.
Co by měli kupující poskytnout pro podrobnou cenovou nabídku
Chcete-li do 24 hodin získat podrobný návrh stroje a simulaci doby cyklu, uveďte následující technické údaje:
Výkresy dílů / soubory CAD:Soubory 3D STEP nebo IGES včetně tloušťky stěny, projektované plochy povrchu a celkových rozměrů.
Třídy pryskyřic:Specifická značka pryskyřice, označení jakosti a procenta plniva (např. Sabic PP 108MF97 s 20 % mastku).
Rozměry a uspořádání formy:Výška formy (min/max), hmotnost, počet dutin, typ vtoku (studený vs. horký vtok) a počet tahových ventilů jádra-.
Požadovaný produkční výstup:Cílová doba cyklu, požadavky na denní objem a podrobnosti o sekundární automatizaci (např. IML, robot výběr-a{3}}místo).
Užitkové napětí závodu:Specifikace místního elektrického vedení (např. 480V/60Hz/3 fáze nebo 380V/50Hz/3 fáze).
FAQ
Otázka: Jak si stojí hybridní vstřikovací stroj ve srovnání s plně-elektrickým strojem na automobilové díly?
Odpověď: Hybridní stroje nabízejí vyšší rychlosti vstřikování a silové schopnosti pro silné{0}}profilové konstrukční díly nebo velké vnitřní panely při nižších investičních nákladech než všechny-elektrické stroje o ekvivalentní upínací tonáži. Zachovávají si účinnost elektromotoru během plastifikování, přičemž využívají hydraulický tlak pro upínací sílu a tah jádra.
Otázka: Jaký interval údržby je vyžadován pro hydraulický servosystém?
Odpověď: Filtrační prvky hydraulického oleje by se měly vyměnit každých 2 000 provozních hodin. Odběr vzorků oleje na kontaminaci částicemi a obsah vody by se měl provádět každých 4 000 hodin. Správná údržba oleje prodlužuje provozní životnost čerpadla a ventilu na více než 30 000 hodin.
Otázka: Dokáže tento stroj zpracovat pryskyřice s vysokým obsahem skleněných vláken (30–50 %)?
A: Ano. Při manipulaci s vyztuženými konstrukčními pryskyřicemi, jako je PA66-GF30 nebo PBT-GF40, dodáváme bimetalový válec vyložený slitinou na bázi niklu a plně navařený šroubový závit z karbidu wolframu, aby se zabránilo abrazivnímu opotřebení.
Otázka: Jaké úspory energie lze očekávat ve srovnání s tradičními hydraulickými stroji?
Odpověď: Spotřeba energie klesne o 30 % až 45 %. Elektrický plastifikační pohon eliminuje hydraulické konverzní ztráty během otáčení šneku a hydraulické čerpadlo s proměnlivou frekvencí- odebírá zanedbatelný výkon během fází ochlazování součástí.
Otázka: Podporuje regulátor standardy Euromap pro automatizaci?
A: Ano. Řídicí jednotka stroje obsahuje standardní rozhraní Euromap 67 pro integraci robota spolu s Euromap 77 pro výměnu dat s továrními prováděcími systémy (MES).
Populární Tagy: hybridní vstřikovací stroj pro automobilové díly, Čína hybridní vstřikovací stroj pro výrobce automobilových dílů, dodavatele, továrnu