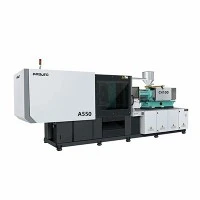
Vysoce přesný vstřikovací stroj pro lékařské díly
Výroba zdravotnických prostředků vyžaduje ultra{0}}opakovatelné hmotnosti střel, přísnou kontrolu částic a sledovatelné parametry zpracování. Tento lékařský vstřikovací stroj{2}}je zkonstruován speciálně pro prostředí čistých prostor ISO třídy 7 a třídy 8 a vyrábí mikro-fluidní čipy, válce injekčních stříkaček, nitrožilní konektory, zkumavky pro odběr krve a implantovatelné součásti pouzdra.
Pomocí plně uzavřeného upínacího mechanismu s přímým{0}}náhonem, bezolejových-spojovacích- tyčí a speciálního bimetalového barelu ze slitiny niklu-, jednotka eliminuje kontaminaci polétavými částicemi a výpary hydraulického oleje. Opakovatelnost hmotnosti střely dosahuje variačního koeficientu (CV) pod 0,15 %, což zabraňuje záblesku, krátkým záběrům a rozměrovým odchylkám u tenkostěnných lékařských komponentů.
Klíčové specifikace
|
Parametr |
Jednotka |
Hodnota / rozsah (100 T - 450platforma T) |
|
Upínací síla |
kN / tuna |
1,000 - 4,500 / 100 - 450 tuna |
|
Vůle-tyče (V x V) |
mm |
460 x 410 až 820 x 770 |
|
Max. Tah otevření formy |
mm |
350 - 780 |
|
Hmotnost vstřiku (PS) |
g |
45 - 850 |
|
Možnosti průměru šroubu |
mm |
18, 22, 25, 30, 35, 40, 50, 60 |
|
Vstřikovací tlak (max.) |
bar |
1,850 - 2,450 |
|
Rychlost vstřikování |
mm/s |
200 - 500 (servo-elektrické) / až 800 (posílení akumulátoru) |
|
Poměr L/D šroubu |
L/D |
20:1 (standardní) / 22:1 (lékařská směs) |
|
Přesnost hmotnosti střely |
% CV |
Menší nebo rovno 0,15 % |
|
Platenový paralelismus |
mm |
Menší nebo rovno 0,025 přes celý zdvih |
|
Standardní třída čistých prostor |
ISO |
Konstrukce vyhovující normě ISO Class 7 (FS 209E Class 10 000). |
Klíčové vlastnosti
Oblast bez {0}olejových plísní:Desky potažené nerezovou ocelí, lineární ložiska -bez obsahu tuku a pouzdra impregnovaná grafitem- zabraňují mlžení uhlovodíků uvnitř zóny formy kontrolované částicemi-.
Uzavřený-servopohon vstřikování smyčky:Zpětná vazba{0} v reálném čase prostřednictvím optických kodérů řídí polohu šroubu v rozmezí +/- 0.01 mm a přechod přídržného tlaku v rozmezí +/- 0.5 bar.
Medical Packaging & Downstream Automation Sync:Integrovaná rozhraní Euromap 63/74 a OPC UA umožňují přímou komunikaci s robotickými ukládacími-a{3}}jednotkami, digestořemi s laminárním prouděním a automatizovanými kontrolními stanicemi.
Pozitivní-integrace digestoře pro tlakové čištění:Nahoře-namontované integrační body HEPA filtru zajišťují laminární proudění vzduchu třídy 5 ISO přímo nad otevřeným polem formy.
Specializované sestavy lékařských šroubů a hlavně:Šrouby z nitridované legované oceli nebo CPM-9V nástrojové oceli se specializovanými profily letů zpracovávají tepelně -citlivé bio-pryskyřice bez tepelné degradace nebo oděru polymerního řetězce způsobeného smykem.
Pracovní princip / Konfigurace stroje
Krmení a plastifikace:Lékařské polymerové pelety se plní z nerezové utěsněné násypky do bimetalového sudu vybaveného keramickými pásovými ohřívači. Šnekový profil má rozšířenou přechodovou zónu pro zajištění homogenního tavení bez degradace pryskyřice.
Dynamické vstřikování:Elektromotory s přímým{0}}pohonem nebo servo-hydraulické akumulátory pohánějí šroub dopředu. Rychlost vstřikování je regulována prostřednictvím vícestupňového řízení profilu, aby se zabránilo tryskání a koncentraci napětí kolem mikro-brán.
Přechod tlaku v dutině (V/P spínač):Přechod z řízení rychlosti na tlak se děje prostřednictvím polohy šroubu, hydraulické/elektrické zpětné vazby převodníku nebo piezoelektrických -senzorů tlaku v dutině formy.
Upínání a chlazení formy:Dvojité{0}}válcové nebo středové{1}}lisování pomocí kolébkového upínání aplikuje rovnoměrnou upínací sílu po celém povrchu desky. Chladicí kanály forem jsou monitorovány pomocí více-zónových průtokoměrů, aby byla zachována přísná tepelná rovnováha.
Čisté vyhození:Vysokorychlostní{0}}elektrické ejektory odstraňují díly bez kapalných maziv. Díly padají na uzavřený, anti{2}}statický dopravníkový pás ISO třídy 7 běžící pod pozitivním tlakem vzduchu HEPA.
Technické výhody-specifické pro produkt
Přesné mikro{0}}řízení dávkování
Standardní vstřikovací jednotky se potýkají s mikro-medicínskými součástmi, kde cílová hmotnost střely klesne pod 1 gram. Začleněním regulátorů točivého momentu s vysokým-rozlišením a servopohonů s nízkou-inercií dosahuje vstřikovací šroub přesné kontroly nad posunem až do 0,005 cm3. To eliminuje kolísání hmotnosti u více-dutinových jehel a potrubí katétru.
Nízká ochrana proti střihu a degradaci
Lékařské-technické plasty, jako jsou PEEK, PC a PMMA, jsou citlivé na tepelnou degradaci a vysoké smykové napětí. Geometrie šneku se vyznačuje nízkým kompresním poměrem (1:2,0 až 1:2,2) v kombinaci s směšovací hlavou navrženou tak, aby minimalizovala dobu zdržení a špičky teploty taveniny.
Sledovatelnost kvality a datového auditu
Řídicí architektura zaznamenává kritické parametry vstřikování-včetně špičkového tlaku v dutině, polohy polštáře, doby dávkování a profilu teploty taveniny-pro každý jednotlivý cyklus. Export dat přes OPC UA přímo do databázových struktur MES, aby byly splněny požadavky na elektronické záznamy FDA 21 CFR Part 11.
Typické aplikace
Tipy pro vysoce-kavitační pipetu:32-dutinové až 64-dutinové formy běžící s dobou cyklu 4,5 sekundy s vyváženým plněním čepů jádra.
Pouzdra dialyzačního filtru:Čiré polykarbonátové (PC) pouzdro vyžadující nulové optické zkreslení, odolnost proti prasklinám-namáháním a nepropustné-těsné ultrazvukové svary.
Implantovatelné komponenty (PEEK):Malé konstrukční prvky lisované při vysokých teplotách válce (až 400 stupňů) s úzkými rozměrovými tolerancemi v rozmezí +/- 0.008 mm.
Materiálová kompatibilita
|
Typ pryskyřice |
Rozsah teplot zpracování |
Klíčové požadavky na stroj |
Lékařský konečný produkt |
|
Polypropylen (PP) |
190 stupňů - 240 stupňů |
Vysokorychlostní tryska proti-slintání |
Sudy na stříkačky, uzávěry |
|
Polykarbonát (PC) |
280 stupňů - 320 stupňů |
Vysokotlaká, bimetalová hlaveň |
IV konektory, dialyzátory |
|
Cyklický olefinový kopolymer (COC/COP) |
260 stupňů - 300 stupňů |
Ultra{0}}přesné profilování vstřikování |
Mikro-fluidní destičky, kyvety |
|
PROHLÉDNĚTE |
360 stupňů - 410 stupňů |
Vysokoteplotní{0}}topiče, keramická izolovaná hlaveň |
Ortopedické implantáty, chirurgické nástroje |
|
Tekutý silikonový kaučuk (LSR) |
10 stupňů - 30 stupňů (studený chodec) |
Vodou-chlazený sud, rozhraní vakuové pumpy |
Těsnění, membrány, ventily |
Jak vybrat / Možnosti konfigurace
Výpočet upínací síly
Určete celkovou projektovanou plochu součásti a žlabového systému (A, v cm2) a požadovaný tlak v dutině (P, v barech):
Upínací síla (tuny)=[plocha (cm2) x tlak v dutině (bar) x bezpečnostní faktor (1,15 až 1,25)] / 1000
Tenkostěnné -části (např. špičky pipet): Vyžadují vysoký tlak v dutině (600 - 800 bar).
Tlusté{0}}stěny: Vyžadují nižší tlak v dutině (300 - 450 bar), ale delší dobu přidržení.
Výběr vstřikovací jednotky a šroubu
Aplikace Micro-Shot (< 1.5 g): Select 18 mm or 22 mm screw diameter to avoid long polymer residence times and thermal yellowing.
Balení s vysokou{0}}průchodností: Vyberte šroub 40 mm - 50 mm s elektrickým pohonem průběžnou plastifikací při otevírání formy.
Možnosti systému pohonu
Plně elektrický: Nejlepší pro čisté prostory ISO třídy 7, nízká hlučnost (< 65 dB), maximum energy efficiency, shot repeatability <= 0.1%.
Servo-Hydraulic Clean Package: Suitable for large medical housings requiring high clamping tonnage (>350 tun) při nižší počáteční investici do vybavení. Zahrnuje plně uzavřenou hydraulickou nádrž a -rychlospojky proti rozlití.
Výroba a kontrola kvality
Každý stroj prochází před odesláním standardizovanými výrobními kroky a ověřováním kvality:
[Uvolnění pnutí rámu a obrábění]
↓
[Sestavení a zarovnání desky pro čistý prostor]
↓
[Kalibrace paralelnosti laserového interferometru]
↓
[48-nepřetržitý běh nasucho]
↓
[Ověření částic a hluku třídy 7]
Přesnost obrábění desky:Desky se zpracovávají na více{0}}osých CNC obráběcích centrech. Paralelnost desek je ověřena při plné upínací tonáži pomocí laserového měřicího zařízení.
Proplachování hydraulického systému:Servo-hydraulické modely procházejí proplachováním, aby dosáhly ISO 4406, kód čistoty 16/14/11 před továrním přejímacím testováním.
Ověřovací protokoly (podpora IQ/OQ/PQ):Stroje se dodávají s komplexními šablonami dokumentace Instalační kvalifikace (IQ) a Provozní kvalifikace (OQ), které zjednodušují ověření zákaznického pracoviště podle norem ISO 13485.
Přizpůsobení a podpora OEM
Integrace následné automatizace:Tovární instalace montážních desek robota s horním-vstupem nebo bočním{1}}vstupem, obvodů vakuového ejektoru a automatických sběračů vtoků.
In{0}}rozhraní pro označování forem (IML) a dutinové senzory:Před-konfigurovaná signální připojení pro Kistler/Piezoelektrické dutinové tlakové senzory, systémy pro třídění optického vidění a specializované jednotky pro ohřev/chlazení forem.
Vlastní barevné úpravy a úpravy rozvržení čistých prostor:Vlastní umístění elektrické skříně, externí izolace hydraulického zdroje a shoda se specifickými regionálními elektrickými předpisy (certifikace CE / UL / CSA).
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li získat přesný technický návrh a obchodní nabídku, zadejte následující parametry:
Podrobnosti dílu:3D CAD soubory (STEP/IGES) nebo technické výkresy s uvedením rozměrů dílu, tloušťky stěny a projektovaného povrchu.
Materiál pryskyřice:Přesná kvalita polymeru (např. Makrolon Rx1805 PC, Borealis PP) a parametry sušení.
Specifikace formy:Počet dutin, rozměry formy (D x Š x V), typ žlabu (horký vtok vs. studený vtok) a vyhazovací zdvihy.
Výrobní cíl:Požadovaná doba cyklu a cílové roční objemy výroby.
Prostředí čistých prostor:Požadavky na třídu ISO a požadavky na automatizaci místa.
FAQ
Otázka: Jak tento stroj zabraňuje kontaminaci částicemi v čistém prostoru třídy ISO 7?
Odpověď: Stroj využívá poniklované-desky, opláštění plechem z nerezové oceli, pouzdra-bezolejové spojky{2}}bez grafitu a plně utěsněná lineární vodicí ložiska. Veškerý odpadní vzduch z pneumatických komponent je odváděn potrubím ze zóny čistého prostoru, čímž se eliminuje mastná mlha a kovové částice.
Otázka: Jaké kontrolní parametry jsou k dispozici pro zajištění konzistence šarže-k{1}}šarži?
Odpověď: Palubní řídicí systém poskytuje v reálném čase-uzavřenou{1}}smyčku sledování profilů rychlosti vstřikování, zpětného plastifikačního-tlaku, profilů přídržného tlaku a teplot v zóně sudu. SPC (Statistical Process Control) zaznamenává pro každý cyklus dobu vstřiku, špičkový tlak a polohu tlumiče a označuje díly s -ne-tolerancí k automatickému vyřazovacímu bráně.
Otázka: Dokáže tato platforma zpracovat vysoko{0}}biopryskyřice- za vysokých teplot, jako je PEEK nebo PPSU?
A: Ano. Díky volitelným vysokoteplotním keramickým topným pásům, specializovaným konfiguracím termočlánků a vysoce opotřebitelným bimetalovým sestavám šroub/hlaveň funguje vstřikovací jednotka spolehlivě při teplotách válce až do 420 stupňů.
Otázka: Jsou ověřovací protokoly IQ/OQ součástí dodávky stroje?
A: Ano. Dokumentace k továrnímu akceptačnímu testu (FAT), kalibrační certifikáty pro tepelné zóny a vstřikovací převodníky spolu s prováděcími šablonami IQ/OQ jsou dodávány pro podporu postupů validace zdravotnických prostředků.
Populární Tagy: vysoce přesný vstřikovací stroj pro lékařské díly, Čína vysoce přesný vstřikovací stroj pro výrobce lékařských dílů, dodavatele, továrnu