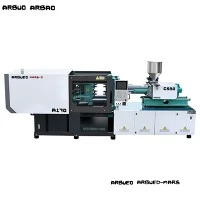
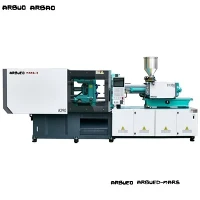
Přesný vstřikovací stroj na plasty
Přesné stroje na vstřikování plastů poskytují opakovatelnost rozměrů, malé-kolísání hmotnosti výstřelu a rychlé časy cyklů pro náročné průmyslové komponenty. Tyto jednotky jsou vyrobeny z vysoce-pevných deskových struktur, servo-elektrických/hydraulických hybridních pohonných systémů a-uzavřené smyčky řízení pohybu. Tyto jednotky dosahují přesnosti opakovaného polohování až +/-0,01 mm. Standardní upínací síly se pohybují od 60 do 1 200 metrických tun, podporují hmotnosti broků od 15 g do 4 500 g. Tato řada zpracovává technické pryskyřice-včetně PEEK, LCP, PPS, PC a PMMA-udržující stabilitu teploty taveniny v rozmezí +/-0,5 °C, aby se minimalizovala tepelná degradace a odchylky mezi jednotlivými dávkami.
Klíčové specifikace
|
Parametr |
Specifikace Rozsah / Hodnota |
Test / Referenční stav |
|
Upínací síla |
600 kN - 12,000 kN (60 T - 1,200 T) |
Soulad s normou ISO 20457 |
|
Vůle-tyče (V x V) |
310 x 310 mm až 1 300 x 1 150 mm |
Standardní rozložení desky |
|
Hmotnost vstřiku (PS) |
15 g - 4,500 g |
Teoretické maximum vypočteno na 1,05 g/cm3 |
|
Rychlost vstřikování |
Až 350 mm/s (standardní servo) / až 800 mm/s (akumulátor-s asistencí) |
Zpětná vazba lineárního kodéru |
|
Možnosti průměru šroubu |
22 mm - 110 mm |
Poměr L/D: 20:1 až 24:1 |
|
Vstřikovací tlak |
1 400 bar - 2 400 bar |
Hydraulický / servo-elektrický snímač tlaku |
|
Platenový paralelismus |
<= 0.05 mm under maximum clamping load |
Měření laserového číselníku |
|
Zóny regulace teploty |
4 až 8 barelových zón + tryska |
PID regulace, +/-0,5 °C přesnost |
|
Doba cyklu sušení |
1,2 s - 3.8 s (v závislosti na velikosti snímku) |
Euromap 6 standard |
Klíčové vlastnosti
Pevný přepínač-Kinematika upínání: Optimalizovaná konstrukce desky pomocí analýzy konečných prvků (FEA) minimalizuje vychýlení desky při maximální upínací síle, chrání povrchy formy a zamezuje vzplanutí.
Variabilní-systém servopohonu: Střídavé servomotory s permanentními magnety s vysokou{0}}reakcí v kombinaci s interními zubovými čerpadly snižují spotřebu energie o 30 % až 70 % ve srovnání se systémy s pevným-objemem.
Uzavřená{0}}smyčka řízení vstřikování: Vysoko-směrové ventily s frekvenční odezvou a{1}}lineární zpětná vazba kodéru v reálném čase udržují stabilní profily rychlosti vstřikování a přesnost přepínání V/P (Velocity-to{3}}Pressure).
Sestava bimetalové hlavně a šroubu: Slitiny odolné proti opotřebení- a korozi- prodlužují životnost součástí při zpracování až 50 % pryskyřic nebo fluoropolymerů vyztužených skleněnými-vlákny.
Průmyslový CNC ovladač: Obsahuje 15-až 19palcovou dotykovou obrazovku s uložením až 500 sad parametrů forem s integrovanými komunikačními protokoly OPC-UA / Euromap 63 a 77 pro integraci Průmyslu 4.0.
Pracovní princip / Konfigurace stroje
Stroj pracuje v sekvenčním čtyř{0}}stupňovém procesu: plastifikování, vstřikování, přidržování/chlazení a vyhazování.
Upínací jednotka: Pět{0}}dvojitý{1}}přepínací mechanismus generuje rovnoměrnou upínací sílu po celé ploše desky. Automatické mazací systémy dodávají mazivo do kloubových spojů na základě počtu cyklů.
Vstřikovací jednotka: Dvojité vstřikovací válce vyvažují axiální tlak na šroub během vysokorychlostního vstřikování-. Lineární potenciometr sleduje posun šroubu s rozlišením 0,01 mm.
Hydraulický / elektrický pohon Matrix: Vysokotlaké-olejové okruhy používají proporcionální ventily pro plynulé zrychlování a zpomalování, zabraňují hydraulickým šokům a prodlužují životnost hadic.
Řídicí architektura: Řídicí systém založený na-Linuxu v reálném čase- spravuje rychlost aktualizace smyčky pod 1 ms a provádí přesné monitorování tavného-polštáře, aby bylo zajištěno neustálé zaplňování dutin.
Technické výhody-specifické pro produkt
Konzistence tavného polštáře v rozmezí +/-0,2 mm: Geometrie ne-zpětného ventilu a rychlé-reakce kontrolní kroužky zabraňují zpětnému toku pryskyřice během přechodu ze vstřikování do udržovacího tlaku.
Snížené opotřebení plísní: Rovnoběžnost desek řízená v rozmezí 0,05 mm zajišťuje rovnoměrné rozložení upínacího tlaku napříč dělicími liniemi dutin a prodlužuje životnost formy o více než 30 %.
Provoz s nízkou hlučností: Hladiny provozního hluku zůstávají pod 75 dB(A) kvůli konfiguracím čerpadla s nízkou hlučností a montáži rámu pro tlumení hluku.
Rychlá odezva hydrauliky: Doby nárůstu-hydraulického tlaku zůstávají pod 30 ms od příkazového signálu po výstup plného tlaku, což umožňuje přesnou kontrolu nad aplikacemi pro lití tenkých{2}}stěn.
Typické aplikace
Automobilové komponenty
Vyrábí konektory motorového prostoru, kryty senzorů, vnitřní ozdobné spony a víčka nádrží na kapalinu. Splňuje přísné automobilové toleranční normy (stabilita procesu v souladu s VDA 6.3) pro těsné-lícování montážních dílů.
Lékařské prostředky a stříkačky
Konektory zámku forem Luer{0}}, součásti inhalátoru, zkumavky pro odběr krve a diagnostické kazety. Nakonfigurováno s -bezolejovými spojovacími-lištami a nátěry kompatibilními s čistými prostory-, aby splňovaly normy ISO třídy 7/8 pro čisté prostory.
3C elektronika a konektory
Zpracovává mikro-konektory, vnitřní rámy chytrých telefonů a součásti krytu notebooku, které vyžadují tloušťku stěny až 0,3 mm, bez krátkých záběrů nebo stop.
Vysoce přesné průmyslové ventily a ozubená kola-
Vyrábí plastová ozubená kola s malým{0}}roztečím, oběžná kola čerpadel a závitové potrubní fitinky vyžadující nízkou deformaci a minimální tolerance házivosti (DIN 3967, stupeň 8 nebo lepší).
Materiálová kompatibilita
|
Typ pryskyřice |
Typický rozsah smrštění |
Rozsah teplot zpracování |
Poznámky k požadavkům na stroj |
|
ABS / PC + ABS |
0.4% - 0.7% |
220 °C - 270 °C |
Standardní bimetalový šroub; přesné ovládání teploty sudu |
|
PA66 / PA6 (30 % GF) |
0.3% - 0.8% |
260 °C - 310 °C |
Chromovaná povrchová úprava šroubů s vysokou-otěruvzdorností- |
|
PC / PMMA |
0.5% - 0.7% |
270 °C - 320 °C |
Vysoký vstřikovací tlak; přesné vyrovnávání-zátěže tyče |
|
PEEK / PPS |
0.2% - 1.2% |
340 °C - 400 °C |
Keramické topné pásy; vysokoteplotní{0}}izolace sudu |
|
POM |
1.8% - 2.5% |
190 °C - 210 °C |
Přesná kontrola doby zdržení taveniny, aby se zabránilo degradaci |
Jak vybrat / Možnosti konfigurace
Stanovení požadované upínací síly
Vypočítejte požadovanou upínací sílu pomocí projektované plochy dutiny (A, v cm2) a průměrného tlaku v dutině (P_avg, v barech):
Upínací síla (tuny)=[ Projektovaná plocha (cm2) x Průměrný tlak (bar) x 1,2 bezpečnostní faktor] / 1000
Tenkostěnné-balení: 0.6 - 1.0 tuna/cm2
Technické technické díly: 0.4 - 0.6 tuna/cm2
Standardní konstrukční díly: 0.3 - 0.4 tuna/cm2
Výběr průměru a geometrie šroubu
Standardní šroub A: Univerzální profil pro neplněné komoditní plasty (PP, PE, PS).
B Šroub (vysoký tlak): Zmenšený průměr pro technické pryskyřice vyžadující vysoký vstřikovací tlak (PC, PEEK).
C Screw (High Mixing): Rozšířený poměr L/D s míchacími prvky pro disperzi masterbatch a čistotu optické kvality.
Volitelné moduly strojů
Akumulační vstřikovací balíček: Zvyšuje rychlost vstřikování až na 800 mm/s pro tenkostěnné-aplikace.
Core Pull Circuits: Hydraulické nebo elektrické řídicí bloky pro složité posuvy forem (1 až 4 okruhy).
Zařízení pro vytahování tyčí-: Umožňuje instalaci formy v zařízeních s malou světlostí mostových jeřábů.
Izolovaný kryt hlavně: Snižuje tepelné ztráty hlavně až o 25 %.
Výroba a kontrola kvality
Každý stroj prochází systematickým dynamickým a statickým testováním před továrním akceptačním testováním (FAT) podle následující sekvence zajištění kvality:
Výrobní a testovací sekvence
Raw Frame Welding: Konstrukční montáž a svařování těžké{0}} oceli základny stroje.
Odlehčení od vibrací: Mechanické odlehčení namáhání aplikované na svařovaný rám k odstranění vnitřního napětí materiálu před přesným obráběním.
5-Axis CNC Frézování: Jedno-nastavení obrábění montážních povrchů desky a umístění vodicích lišt.
Montáž desky: Přesné vyrovnání a mechanické upevnění stacionárních a pohyblivých desek na lože stroje.
Zarovnání laserového interferometru: Optické ověření a kalibrace pravoúhlosti desky a rovnoběžnosti-tyčových tyčí.
Hydraulické a elektrické rozvody: Instalace bloků proporcionálního ventilu, vysokotlakého- olejového vedení, servopohonů a ovládacích skříní.
100-hodinový nepřetržitý test chodu nasucho: Test s prodlouženým cyklem k ověření integrity systému, tepelné stability a spolehlivosti hydraulického těsnění.
Ověření vstřikování při plném zatížení a udržování tlaku: Závěrečné dynamické testování při 100% upínací tonáži a maximálních hydraulických vstřikovacích tlacích.
Protokoly základní kvality
Obrábění desky: Povrchy desky jsou frézovány v jediném nastavení na 5-portálových CNC obráběcích centrech, aby byla zachována přísná kolmost mezi otvory pro spojovací tyče a čely desky.
Odlehčení pnutí: Svařované základny strojů procházejí tepelným nebo vibračním uvolněním pnutí, aby se zabránilo deformaci rámu po delší provozní dobu.
Laserové vyrovnání: Rovnoběžnost tyčí{0}} a přesnost pohybu desky se měří pomocí laserových interferometrů Renishaw, aby bylo zajištěno přesné vyrovnání při zatížení.
100-hodinový chod nasucho: Stroje absolvují 100 nepřetržitých hodin suchého cyklování pro ověření tepelné rovnováhy, stability hydraulického oleje a nulové netěsnosti při provozních tlacích do 210 barů.
Přizpůsobení a OEM podpora
Specializovaná šroubová a sudová metalurgie:Výběr z plně kalených ocelí pro práškovou metalurgii (CPM-10V, CPM-9V) pro zpracování korozivních materiálů (fluoropolymery) nebo vysoce abrazivních pryskyřic (až 60 % skleněné vlákno/minerální náplň).
Provedení čisté místnosti:Bílá polyuretanová povrchová úprava, kryty desek z nerezové oceli, -nekorodující-pokovení spojovací tyče a potravinářská- syntetická maziva.
Rozhraní automatizace:Továrna-nainstalovala rozhraní Euromap 67 nebo Euromap 73 pro robotické systémy vybírání-a{4}}umístění, integraci dopravníků a automatizované obvody upínání forem.
Rozšíření více-komponent:Modulární přidání sekundárních vstřikovacích jednotek (na zádech, ve tvaru L-nebo vertikální uspořádání) pro dvou-barevné / více{2}}materiálové lisování.
Co by měli kupující poskytnout pro cenovou nabídku
Pro získání přesné technické nabídky a vyhodnocení velikosti stroje zadejte následující parametry:
Informace o díle:
3D CAD soubory (.STEP / .IGS) nebo 2D výkresy s rozměry a tloušťkou stěny.
Hmotnost dílu (gramy) a projektovaná plocha povrchu (cm2).
Specifikace pryskyřice:
Specifická kvalita polymeru, výrobce a procento plnění (např. PA 66 + 30 % GF).
Podrobnosti formy:
Rozměry formy (D x Š x V), celkový počet dutin a výška stohu.
Typ vtoku (systém horkého vtoku vs. studený vtok).
Požadavek na vytažení jádra (počet sekvencí hydraulického/elektrického jádra).
Výrobní cíle:
Cílová doba cyklu (v sekundách).
Denní/měsíční objemové cíle.
Regionální specifikace:
Provozní napětí a frekvence (např. 400V 50Hz / 480V 60Hz).
Místní bezpečnostní požadavky (CE, UL, ANSI/SPI B151.1).
FAQ
Otázka: Jak se na těchto strojích ověřuje paralelismus desek?
Odpověď: Paralelnost desky se ověřuje při 100% upínacím zatížení pomocí číselníkových indikátorů namontovaných na spojovacích tyčích-. Maximální přípustná odchylka je nastavena na<= 0.05 mm across the entire platen area, meeting ISO 20457 tolerances.
Otázka: Jaká je průměrná spotřeba energie na kilogram zpracovávaného materiálu?
Odpověď: Se standardním servo-elektrickým hybridním hydraulickým pohonem se spotřeba energie pohybuje v průměru mezi 0,30 kWh/kg a 0,45 kWh/kg pro standardní PP/PE pryskyřice, v závislosti na době cyklu a parametrech chlazení.
Otázka: Jaká rozhraní jsou k dispozici pro automatické odebírání dílů?
Odpověď: Stroje obsahují standardní rozhraní robotů Euromap 67 (16-pin) nebo Euromap 73. Signály pokrývají polohu vyhazovače, blokování bezpečnostní brány, polohu otevřené formy a přístupová oprávnění robota.
Otázka: Dokážou tyto stroje zpracovat vysokoteplotní-termoplasty, jako je PEEK nebo PEI?
A: Ano. Konfigurace pro vysoké-teploty zahrnují specializované keramické topné pásy schopné dosáhnout 450 °C, izolované pláště sudů, vodou-chlazené přívodní hrdla a bimetalové šnekové sestavy-odolné proti opotřebení navržené pro vysokou viskozitu taveniny.
Otázka: Jak udržuje uzavřený-systém kontroly opakovatelnosti hmotnosti střely?
Odpověď: Vstřikovací jednotka používá lineární snímač polohy s rozlišením 0,01 mm spárovaný s dynamickým tlakovým převodníkem. Ovladač aktualizuje výstup měniče v intervalech nižších než -milisekundy, aby nastavil bod přepínání V/P a profil udržení tlaku na základě odporu taveniny v reálném čase-.
Populární Tagy: přesné vstřikovací lisy na plasty, Čína výrobci přesných vstřikovacích lisů na plasty, dodavatelé, továrna