


Velké vstřikovací stroje
Výrobce velkých vstřikovacích lisů
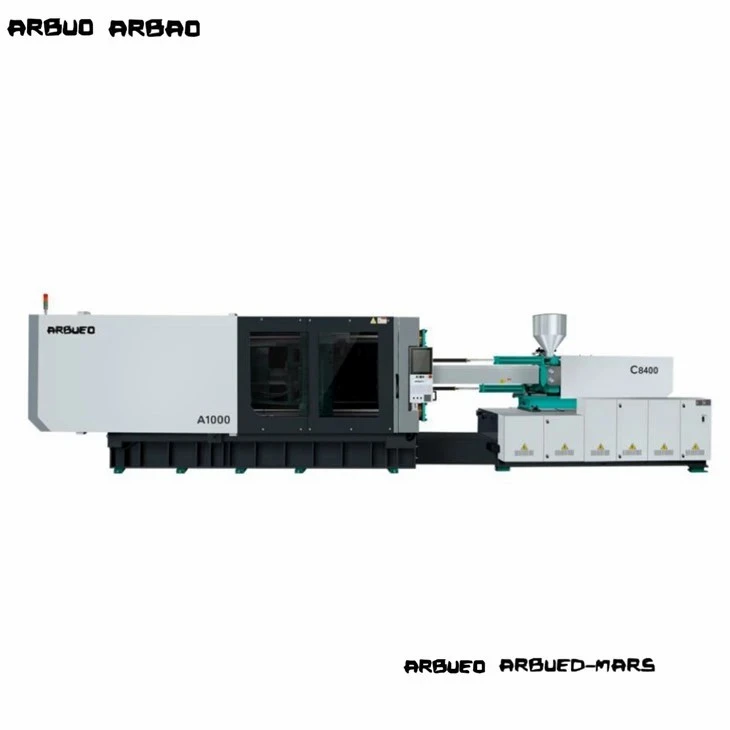
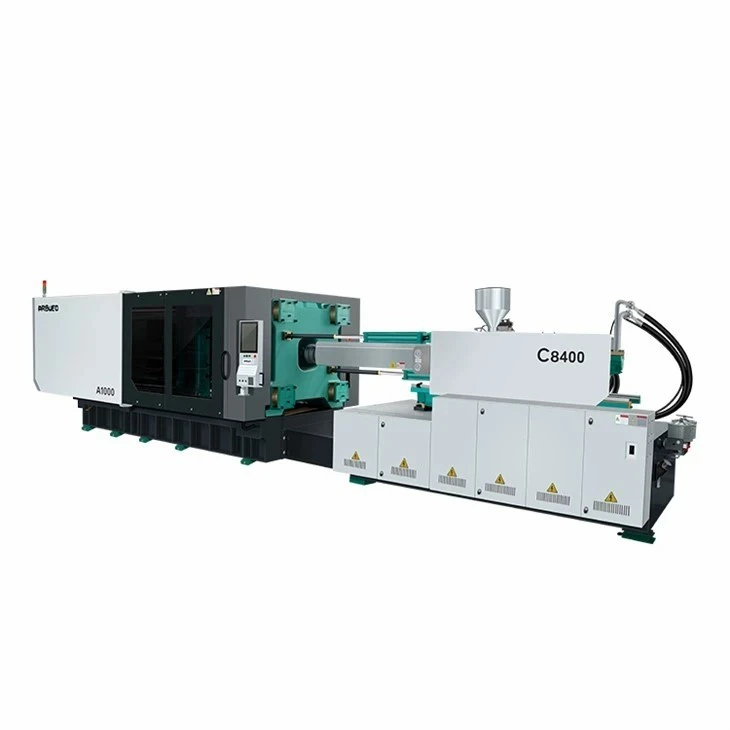
Large injection molding machines (clamping force >= 450 tun / 4 500 kN) zpracovávají objemné termoplastické komponenty v automobilovém průmyslu, balení, logistice a odvětví spotřebičů. Provoz těžkých forem vyžaduje strukturální tuhost, přesnou rovnoběžnost desek, stabilní pohyb desky a energeticky-účinné architektury hydraulického nebo hybridního pohonu.
Tato příručka poskytuje technické konfigurace, rozměry desky,{0}}rozteče mezi tyčemi a kapacity střel napříč našimi platformami těžkých{1}}strojů. Pomáhá výrobcům nástrojů, výrobním inženýrům a ředitelům nákupu při sladění rozměrů forem, požadavků na průtok pryskyřice a cílových časů cyklu se specifikacemi stroje.


Přehled velkého vstřikovacího stroje
Těžkotonážní vstřikovací systémy využívají buď dvě -deskové hydraulické/servo-elektrické hybridní struktury, nebo optimalizované pěti-dvojité{4}}přepínací mechanické upínací mechanismy.
Upínací architektura
Dva-systémy desek: Využijte přímé hydraulické posuvné válce pro vysokorychlostní-pohyb desky v kombinaci se čtyřmi pojistnými-maticemi tyče a hydraulickými válci s krátkým-zdvihem. Tato konstrukce eliminuje opotřebení přepínacího článku, snižuje stopu stroje o 20 % až 30 % ve srovnání se třemi -nastaveními desky a poskytuje neomezený zadní přístup pro automatizovanou extrakci dílů.
Pět{0}}bodové přepínací systémy: Využijte vyvážené mechanické přepínací články poháněné servo-hydraulickými jednotkami. Tyto systémy zajišťují rychlý pohyb desky, přirozené kinetické zpomalení před dotykem formy a energeticky-účinné blokování během fází chlazení.
Architektura vstřikování
Dvojité{0}}válcové vyvážené vstřikovací jednotky eliminují naklápěcí moment na lineárních vedeních při vysokotlakém vstřikování (až 2200 barů).
Nitridované nebo bimetalické šroubové a válcové sestavy zpracovávají pryskyřice vyztužené skleněnými -vlákny (PP-GF30, PA66-GF30), konstrukční slitiny a recyklované polymery.
Systémy servo-elektrických nebo variabilních{1}}hydraulických čerpadel poskytují přesné-regulaci rychlosti a tlaku v uzavřené smyčce a udržují opakovatelnost vstřikování v rozmezí +/- 0.1 %.
Rozsah stroje
Naše velko{0}}tonážní zařízení je rozděleno do čtyř různých konstrukčních řad podle upínací síly, systému pohonu a cílových aplikací:
|
Série |
Rozsah upínací síly |
Upínací systém |
Typ pohonu |
Primární technické zaměření |
|
Řada HT-T |
450T - 1,000T |
5-bodový přepínač |
Servo-hydraulika |
Obecné velké díly, hlubokotažné-kontejnery, průmyslové přepravky. |
|
Řada HD-TP |
600T - 3,200T |
Dvě-deska |
Servo-hydraulické / hybridní |
Automobilové nárazníky, palubní desky, velké paletové boxy, instalace s omezeným prostorem. |
|
Řada HS-PET |
450T - 800T |
Přepínač Heavy{0}}Duty |
Servo s vysokým{0}}průtokem |
Výroba PET předlisků (až 128 dutin), specializované plastifikační jednotky s vysokým{1}}momentem. |
|
HE-Elektrická řada |
450T - 900T |
Servo-Elektrické |
Plně elektrický / hybridní |
Lékařské obaly pro čisté prostory, optické světlovody, ultra{0}}přesné tenkostěnné-díly pro automobily. |
Seznam produktů
Dvoudeskový vstřikovací lis HD-600TP
Upínací síla: 6 000 kN (600 tun)
Vůle táhla- (V x V): 920 x 850 mm
Max. Hmotnost střely (PS): 2 850 g
Průměr šroubu: 80 / 90 / 100 mm
Klíčová vlastnost: Kompaktní design s přímým-uzamykacím-závorovým mechanismem; zahrnuje proporcionální řízení s uzavřenou-smyčkou pro základní-sekvence stahování.
Pětibodový přepínací stroj HT-800T
Upínací síla: 8 000 kN (800 tun)
Vůle táhla- (V x V): 1 060 x 980 mm
Max. Hmotnost střely (PS): 4 320 g
Průměr šroubu: 95 / 105 / 115 mm
Klíčová vlastnost: Vysoce{0}}tuhé desky-typu krabice zkonstruované pomocí analýzy konečných prvků (FEA), aby se minimalizovala deformace desky při vysoké tonáži.
HD-1200TP dvoudeskový stroj
Upínací síla: 12 000 kN (1 200 tun)
Vůle táhla- (V x V): 1 320 x 1 200 mm
Max. Hmotnost střely (PS): 7 800 g
Průměr šroubu: 115 / 125 / 135 mm
Klíčová funkce: Automatické zatahování-tyče (horní strana mimo-operátor) pro zjednodušené boční-nakládání velkých automobilových nástrojů.
HD-1800TP Automobilový-stroj se dvěma deskami
Upínací síla: 18 000 kN (1 800 tun)
Vůle táhla- (V x V): 1 600 x 1 450 mm
Max. Hmotnost střely (PS): 14 200 g
Průměr šroubu: 140 / 155 / 170 mm
Klíčová vlastnost: Více{0}}stupňové profilování vstřikování se synchronizovaným sekvenčním ovládáním ventilů (až 16 pneumatických/hydraulických zón).
HD-2500TP těžký průmyslový stroj
Upínací síla: 25 000 kN (2 500 tun)
Vůle táhla- (V x V): 1 900 x 1 700 mm
Max. Hmotnost střely (PS): 22 500 g
Průměr šroubu: 165 / 180 / 200 mm
Klíčová vlastnost: Dvojité plastifikační válce s možností elektrického šroubového pohonu; schopné kontinuálního velkoobjemového{0}}tavení polymeru pro logistické odpadní kontejnery a palety.
Ultra velký strukturální stroj HD-3200TP
Upínací síla: 32 000 kN (3 200 tun)
Vůle táhla- (V x V): 2 200 x 1 950 mm
Max. Hmotnost střely (PS): 35 000 g
Průměr šroubu: 190 / 210 / 230 mm
Klíčová vlastnost: Vyztužená struktura desky s aktivní kompenzací náklonu desky, navržená pro více{0}}dutinové vnější lišty automobilů a civilní komory.
Klíčové technické vlastnosti
Tuhost upínací struktury a analýza konečných prvků (FEA)
Deformace desky při maximální tonáži způsobuje praskání formy, opotřebení dělicí čáry a nestejnoměrnou tloušťku stěny.
Desky mají rámovou výztuhu-vyztuženou pomocí FEA, která rovnoměrně rozkládá upínací sílu po celé montážní ploše formy.
Rovnoběžnost desek zůstává uvnitř<= 0.08 mm/m under 100% clamping loads.
Pochromované-42CrMo vysoko-tahové ocelové tyče-procházejí indukčním kalením a ultrazvukovým ne{4}}destruktivním testováním (NDT), aby se zabránilo únavovému praskání při cyklickém namáhání.
Servo-architektura hydraulického pohonu
Poháněno synchronními servomotory s permanentními magnety spojenými s vnitřními zubovými čerpadly.
Doba odezvy pro nastavení dynamického tlaku a rychlosti:<= 30 ms.
Spotřeba energie je snížena o 30 % až 55 % ve srovnání s tradičními-čerpadlami s proměnným objemem, protože otáčky motoru během fází udržování a chlazení klesají téměř k nule.
Plastifikační systém a odolnost proti opotřebení
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 HV).
Bimetalická varianta (Abrazivní/korozivní pryskyřice): Slitina na bázi niklu- uvnitř hlavně, spárovaná s nástřikem z karbidu wolframu-navařeným šroubovacím povlakem (tvrdost 60 - 65 HRC) pro až 30% zatížení skelným vláknem.
Geometrie bariérového šneku s disperzními a distribučními mísícími prvky zajišťuje tepelnou homogenitu taveniny v rozmezí +/- 1.5 °C.
Přesné rozhraní hydraulického ovládání a automatizace
Proporcionální ventily řídí zpomalení otevírání/zavírání formy, tahy jádra a sekvence vyhazování.
Rozhraní průmyslových komunikačních sítí EtherCAT/CANbus přímo s lineárními převodníky (rozlišení polohy 0,01 mm).
Standardní rozhraní Euromap 63 / Euromap 73 umožňují integraci plug-and{3}}play s top-vstupními roboty, bočními-sběrači vtoků, magnetickými upínacími systémy forem a sekvenčními ovladači horkých vtoků.
Upínací síla, velikost formy a kapacita záběru
Přiřazení formy ke správnému stroji vyžaduje vyhodnocení projektované plochy, výšky formy, vůle mezi spojovacími tyčemi-a hustoty pryskyřice.
Svěrná síla (kN)=[ Projektovaná plocha systému dílu a žlabu (cm2) x Průměrný tlak v dutině (bar) ] / 100
Polymery s vysokou viskozitou (např. PC, PMMA, PA-GF): Vyžadují průměrné tlaky v dutině 400 - 700 bar.
Polymery s nízkou viskozitou (např. PP, PE, PS): Vyžadují průměrné tlaky v dutině 250 - 450 bar.
Vůle mezi spojovacími-tyči (V x V): Vodorovné a svislé vzdálenosti mezi spojovacími- tyčemi musí přesahovat vnější rozměry desky formy, pokud stroj nemá možnost vytahování-horní spojovací tyče.
Rozsah výšky formy (Min/Max): Celková výška stohu formy musí přesně spadat do možností denního světla stroje:
Maximální denní světlo=Maximální výška formy + upínací zdvih
Zdvih a síla vyhazovače: Zajistěte, aby kolíky hydraulického vyhazovače byly zarovnány s deskami vyhazovače forem a aby vyvíjely dostatečnou sílu pro odstranění hlubokých{0}}tažných dílů.
Chcete-li zachovat tepelnou stabilitu a zabránit degradaci polymeru:
Minimální hmotnost střely: Měla by přesáhnout 20 % celkové teoretické kapacity střely.
Maximální hmotnost střely: Neměla by překročit 80 % celkové teoretické kapacity střely (vypočteno v PS ekvivalentní hustoty rho=1.05 g/cm3).
Faktor úpravy hustoty pryskyřice:
Skutečná kapacita výstřelu (pryskyřice)=Kapacita výstřelu PS x ( hustota taveniny cílové pryskyřice / hustota taveniny PS )
Technické specifikace
|
Parametr |
Jednotka |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Upínací síla |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Otevření mrtvice |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Vzdálenost mezi spojovacími-příčkami (V x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Max. Denní světlo |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Max. Výška formy |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Průměr šroubu (B-volba) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
Poměr L/D (B-volba) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Objem vstřiku |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Hmotnost střely (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Vstřikovací tlak (B-šroub) |
bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Max. Rychlost šroubu |
ot./min |
160 |
140 |
120 |
105 |
90 |
75 |
|
Síla vyhazovače |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Zdvih vyhazovače |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Kapacita olejové nádrže |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Jak vybrat
Výběr těžkého-vstřikovacího zařízení vyžaduje vyhodnocení mechanických, tepelných požadavků a požadavků na infrastrukturu závodu. Postupujte podle této sekvence technického ověření:
Vypočítejte minimální požadavky na tonáž:
Odhadněte celkovou předpokládanou povrchovou plochu (včetně studených vtoků) a vynásobte ji -specifickým maximálním tlakem v dutině.
Zkontrolujte fyzické rozměry nástrojů:
Ověřte, zda vnější rozměry formy procházejí vůlí spojovací tyče-. Zajistěte, aby výška stohu odpovídala limitům Min/Max zavřené desky-.
Vyhodnoťte požadavky na pryskyřici a plastifikaci:
Vyberte standardní vs. bimetalový šroub na bázi abrazivních přísad (GF/Talc). Přizpůsobte poměr L/D a požadavky točivého momentu, abyste zajistili správnou homogenitu taveniny bez střihu polymerního řetězce.
Audit továrních obslužných programů a možností podlaží:
Ověřte výkonovou kapacitu transformátoru pro špičkové zatížení motoru a topení. Posuďte nosnost mostového jeřábu podle maximální hmotnosti součásti formy/stroje a zkontrolujte tloušťku podlahové desky, aby unesla silné statické zatížení.
Definujte základní{0}}rozhraní Pull & Automation:
Určete požadované obvody hydraulického jádra-a vyberte protokoly rozhraní Euromap (Euromap 63, 73 nebo 84) pro robotickou automatizaci.
Aplikace
Automobilový sektor
Díly: Přední a zadní nárazníky, moduly obložení dveří, přístrojové desky, vložky podběhů kol.
Pryskyřice: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Technický požadavek: Nízké vychýlení svorky, aby se předešlo otřesům napříč širokými dělicími čarami, integrace sekvenčního ventilu pro ovládání svařovací-čáry, funkce zadní části jádra- pro formování mikrobuněčné pěny (proces Mucell).
Průmyslové balení a logistika
Díly: Těžké-vratné přepravní bedny, zemědělské bedny, 1000litrové skládací kontejnery, plastové palety.
Pryskyřice: Polyetylen s vysokou{0}}hustotou (HDPE), Polypropylenové rázové kopolymery (PP-C).
Technický požadavek: Vysoká plastifikační kapacita (kg/h) pro nepřetržitý rychlý-cyklický provoz; více-fázové jádro-tahové sekvence pro komplexní jádra snímků.
Spotřební spotřebiče a ekologické služby
Díly: Vnější vany pračky, hlavní rámy klimatizace, koše na komunální odpad 120L/240L, komory pro kabelový přístup.
Pryskyřice: HDPE, PP, strukturální ABS.
Technický požadavek: Konstrukční tuhost, aby vydržela dlouhé chladící cykly bez tepelné deformace; více{0}}bodové hydraulické vyhazovací systémy.
Výroba, instalace a uvedení do provozu
Plant Precision Manufacturing
Těžké konstrukce procházejí před obráběním žíháním pro-odlehčení pnutí v digitálních pecích pro tepelné zpracování-.
Plochy desky a vývrty-pro tyče jsou obráběny v jediném nastavení na velkých CNC vyvrtávacích frézách typu{1}}podlahového typu, aby byly zachovány geometrické tolerance.
Kontrola kvality a tovární akceptační testování (FAT)
Každý stroj prochází před odesláním 24-hodinovým testovacím cyklem nasucho při maximální provozní rychlosti.
Laserové interferometry ověřují vyrovnání desky a opakovatelnost pohybu. Hydraulická potrubí jsou tlakově-testována při 1,5násobku pracovního tlaku, aby se zabránilo únikům.
Logistika, instalace a přejímací testy (SAT)
Logistika: Dodává se jako modulární dílčí-sestavy (upínací jednotka, vstřikovací jednotka, hydraulický agregát) na plochých-stojanových a otevřených-kontejnerech.
Instalace: Přesné vyrovnání pomocí-klínových držáků na vyztužené průmyslové betonové podlahy (minimální tloušťka betonu: 250 - 300 mm).
Uvedení do provozu: -Ověření na místě zahrnuje proplachování čistoty hydraulického oleje (norma ISO 4406 16. 14. 11), kalibraci topných zón, vyrovnání zámků spojovacích tyčí- a testování plné integrace s nástroji a automatizací forem zákazníka.
Přizpůsobení a OEM
Nabízíme přizpůsobené mechanické, hydraulické a softwarové úpravy pro integraci našich velkých strojů do specializovaných výrobních buněk:
Prodloužené denní světlo a zvýšená výška formy:Nástavce přítlačné desky a podlouhlé spojovací tyče-pro aplikace s hlubokým tažením{1}}(např. odpadkové koše, hluboké nádrže).
Stahovací-systémy táhla:Hydraulické vytahování-tyče v horní nebo boční poloze umožňuje vodorovné nakládání formy tam, kde je omezená vůle mostového jeřábu.
Specializované plastifikační jednotky:
Vysoce opotřebitelné bimetalové sudy pro zpracování až 50 % skleněného vlákna nebo minerálního plniva.
Šrouby odolné proti korozi- (Inconel nebo pochromovaná-ocel) pro zpracování PVC a polymerů zpomalujících hoření-.
Odvětrávané sudy pro zpracování hygroskopických pryskyřic bez předsušení.
Upgrady více-materiálu / ko{1}}vstřikování:Modulární sekundární vstřikovací jednotky (na zádech, ve tvaru L{0}}nebo svislé uspořádání) s integrovaným ovládáním otočného stolu pro více-výstřiky.
Související stroje
Pro podporu specializovaných požadavků na zpracování nabízíme doplňkové platformy strojů:
Všechny-elektrické vstřikovací stroje (100T - 450T):
Ultra{0}}přesné systémy připravené pro čisté prostory{1}} určené pro lékařské a optické komponenty s nulovým rizikem kontaminace olejem.
Více-barevné / více{1}}komponentní stroje (150 T - 1, 600 T):
Integrované otočné stoly nebo indexové desky pro osvětlení automobilů z více{0}}materiálů a měkká-těsnění.
PET Preform Systems (250T - 800T):
Účelové-vysokorychlostní-platformy vybavené-plastifikačními jednotkami s vysokým kroutícím momentem, technologií chlazených desek a specializovanou automatizací-chlazení.
Pomocná zařízení a automatizace:
Servoroboty, centralizované systémy pro dopravu materiálu, gravimetrické mísiče a regulátory teploty forem kalibrované pro velkoobjemovou propustnost pryskyřice.
FAQ
Jsme profesionální výrobci a dodavatelé velkých vstřikovacích strojů v Číně, specializovaní na poskytování vysoce kvalitních přizpůsobených služeb. Srdečně vás vítáme na velkoobchodní prodej velkých vstřikovacích lisů zde z naší továrny. Pro cenovou konzultaci nás kontaktujte.