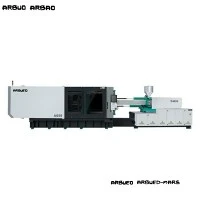
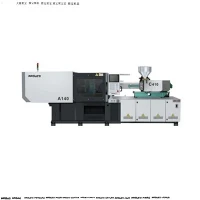
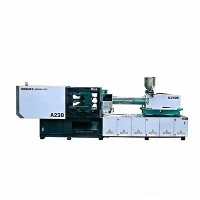
Hybridní vstřikovací lis pro-vysokocyklovou výrobu
Balení s vysokým{0}}cyklem, tenkostěnné nádoby na potraviny a lékařský spotřební materiál vyžadují platformy pro vstřikování, které kombinují rychlé sušení-cyklů s pevnou strukturální stabilitou. Tento hybridní vstřikovací stroj integruje elektricky servo-poháněnou plastifikační jednotku s akumulátorem-asistovanou hydraulickou vstřikovací jednotkou.
Využitím elektrických pohonů pro nepřetržité otáčení šroubu při nabíjení během upínacích a chladicích fází systém snižuje spotřebu energie o 30 % až 50 % ve srovnání s tradičními plně hydraulickými plošinami. Hydraulické akumulátory s vysokou-reakcí současně poskytují vysoké rychlosti vstřikování (až 500 mm/s) a rychlé doby odezvy potřebné pro tenkostěnné díly s menší tloušťkou stěny 0,5 mm bez tepelné degradace nebo krátkých výstřelů.
Klíčové specifikace
|
Parametr |
Jednotka |
Hodnota / Rozsah |
|
Upínací síla |
kN / tuna |
1,600 - 8,000 / 160 - 800 tuna |
|
Rychlost vstřikování (standardní / akumulátor) |
mm/s |
300 - 800 mm/s |
|
Doba suchého cyklu (Euromap 6) |
sek |
1.2 - 2.4 s (v závislosti na tonáži) |
|
Možnosti průměru šroubu |
mm |
32/38/45/52/60 (poměr L/D 22:1 - 24:1) |
|
Max. Vstřikovací tlak |
bar |
2,000 - 2,400 bar |
|
Vzdálenost-tyče (V x V) |
mm |
510 x 510 až 1 080 x 1 080 |
|
Zdvih / síla vyhazovače |
mm/kN |
150 - 250 mm / 50 - 120 kN |
|
Odezva vyhazovače |
- |
Synchronizovaný paralelní ejektor za letu |
|
Paralelnost desky (pod zatížením) |
mm |
Menší nebo rovno 0,05 mm |
|
Energetická účinnost systému |
kWh/kg |
0.28 - 0.38 kWh/kg (test materiálu PP) |
Klíčové vlastnosti
Paralelní pohyb (plastifikace během otevírání/zavírání svěrky):Elektrický servopohon umožňuje nepřetržité dávkování šneku během pohybu a vyhazování formy, čímž zkracuje celkovou dobu cyklu o 0.8 - 1.5 sekund.
Uzavřená-cyklická injekce akumulátoru:Dva hydraulické akumulátory zásobují vstřikovací válec přímo prostřednictvím servo-proporcionálních ventilů, čímž dosahují doby zrychlení vstřikování pod 20 ms.
Pevná skříň-Struktura desky rámu:Analýza konečných prvků (FEA)-optimalizovaný pěti{1}}bodový přepínací mechanismus omezuje vychýlení desky, udržuje přesné vyrovnání formy a prodlužuje životnost jádra/dutiny formy.
Lineární vodicí ložiska na vstřikovací jednotce:Lineární vedení s vysokým{0}}zátěžem podporují vstřikovací sestavu, minimalizují tření, zabraňují naklánění hlavně a zajišťují konzistenci-k{2}}výstřelu (rozdíl hmotnosti v rámci 0,2 %).
Systém nezávislého servohydraulického čerpadla:Ovládá funkce svorky, vytahování jádra a vyhazovače nezávisle, aniž by kradl průtok nebo tlak z plastifikačních operací.
Konfigurace stroje
Rozdělení architektury systému
Sekce elektrického pohonu (plastifikace)
Servomotor: Synchronní motor s permanentním magnetem
Převodovka: Těžká{0}}přímá převodovka
Funkce: Kontinuální paralelní dávkování nezávislé na pohybu formy
Sekce hydraulického akumulátoru (vstřikování)
Typ pohonu: Dusíkové-akumulátory
Řídicí ventil: Proporcionální ventily-servo{1}}s vysokou odezvou
Funkce: Ultra-rychlé zrychlení vstřikování pro vyplňování tenkých-stěn
Řídicí jednotka PLC v reálném čase-
Rychlost smyčky: cyklus zpracování 1 ms
Logika ovládání: Uzavřená-smyčka v reálném čase-regulace tlaku a rychlosti
Upínací a pomocný systém
Mechanika: Pět-dvojitý-přepínací mechanismus
Struktura: FEA-optimalizované vysoké-desky s vysokou tuhostí
Vlastnosti: Automatické centrální mazání a synchronizovaná rozhraní tahu jádra
Technické výhody-specifické pro produkt
Ultra{0}}rychlá doba odezvy vstřikování
Tenkostěnné formy vyžadují okamžité průtoky, než tavenina polymeru dosáhne bodu tuhnutí- v tenkých vtocích. Hydraulický akumulátorový systém s uzavřenou-smyčkou dosahuje maximální rychlosti do 15 ms od iniciace signálu, přičemž udržuje stejnoměrnou tloušťku stěny napříč více-dutinami bez blesku.
Hybridní zrychlení akumulátoru: Špičková rychlost dosažená za méně než 15 ms.
Standardní hydraulické zrychlení: Maximální rychlost dosažená za více než 80 ms.
Tepelná bilance a nižší náklady na chlazení
Hydraulické dávkování taveniny- generuje nepřetržité tření v hydraulickém oleji, zvyšuje teplotu oleje v nádrži na více než 55 stupňů C a vyžaduje stálou spotřebu chlazené vody. Odpojením dávkování od elektromotoru se průměrná teplota oleje sníží na 38 - 42 stupňů C, sníží se energetická zátěž chladiče oleje až o 60 % a zdvojnásobí se životnost těsnění.
Ochrana proti plísním prostřednictvím vysoce{0}}přesných lineárních kodérů
Vysoko{0}}cyklová výroba riskuje poškození nástroje, pokud díl zcela nespadne. Bez-kontaktní optické kodéry neustále sledují polohu desky. Pokud odpor stoupne nad 0,5 % základních parametrů během uzavírání formy, svěrka se okamžitě zastaví a otevře se dříve, než dojde k poškození nástroje.
Typické aplikace
Obaly na tenké-stěny
In-Mold Labeling (IML) Containers: Margarínové vany, zmrzlinové vany, nápojové kelímky (doba cyklu: 2.2 - 3.8 sekund).
Uzávěry a uzávěry: Uzávěry na láhve s vodou, odklápěcí-vrchní uzávěry s více-dutinovými formami (doba cyklu: 2.5 - 4.5 sekund).
Jednorázové balení potravin: Odklápěcí nádoby s sebou, příbory, víko s tenkou stěnou-do 0,35 mm.
Lékařský spotřební materiál
Pipetovací špičky a krevní zkumavky: Nástroj pro velké{0}}kavity (64 až 128 dutin) vyžadující vysokou opakovatelnost výstřelu a kompatibilitu s čistými prostory (ISO Class 7/8).
Barel stříkačky a konektory: Rozměrová stabilita v přísných tolerancích.
Materiálová kompatibilita
Sestavy šroubu a válce jsou přizpůsobeny pro specifické vlastnosti pryskyřice:
|
Typ pryskyřice |
Poznámky k viskozitě a zpracování |
Konfigurace šroubu / hlavně |
|
PP / PE |
Vysoký MFI (30 - 100 g/10 min), rychlé zmrazení, vyžaduje rychlou injekci |
Standardní šroub z nitridové oceli (SACM645) s míchací špičkou |
|
PET |
Hygroskopické, riziko tepelné degradace, vysoké požadavky na čistotu |
Vysoký poměr L/D (24:1), nízký-profil střižného šroubu, který zabraňuje hromadění acetaldehydu (AA)- |
|
PS/ABS |
Křehká tavenina, nutný přesný tepelný profil |
Hlaveň z bimetalové slitiny s anti-korozním povlakem pro delší životnost |
|
PLA / Bio-pryskyřice |
Přísná teplotní okna citlivá na smyk- |
Vlastní geometrie letu-se smykem a přesnými bariérovými zónami |
Možnosti konfigurace
Pro přizpůsobení stroje konkrétnímu uspořádání závodu a výrobním cílům si kupující vybírají ze standardních možností:
Sestavy šroubů a hlavně
Standardní nitridované: Vhodné pro -neabrazivní komoditní pryskyřice (PP, PE, PS).
Bimetalová hlaveň a plně kalený šroub: Karbidová výstelka pro pryskyřice obsahující až 30 % skleněných vláken nebo abrazivních minerálních plniv.
Nerezová sestava-odolná proti korozi: Specializuje se na zpracování ve zdravotnictví-nebo na přísady do PVC.
Hydraulické a pneumatické rozhraní
Integrované vzduchové foukací ventily: Až 8-kanálové nezávislé vzduchové okruhy pro vyhazování dílů nebo ovládání formy.
Moduly tažení jádra: Jedno, dvou nebo více{0}}stupňové hydraulické tažení jádra řízené pomocí softwarových profilů PLC.
Rozhraní robota: EUROMAP 67 nebo EUROMAP 73 standardní 50-pinové rozhraní pro boční-automatizační systémy nebo systémy s horním vstupem.
Výroba a kontrola kvality
Pracovní postup zajištění kvality
Machining: Heavy castings -> Thermal/Natural Stress Relief ->Více{0}}osé CNC přesné frézování
Assembly: Linear Guides & Hydraulic Manifolds Installed ->Nastavení elektrického zapojení a kodérů
Validation: 24-Hour Continuous Dry Run Testing ->Laserový interferometr vyrovnání desky
Final Acceptance: Full-Load Mold Testing ->Ověření rychlosti vstřikování a tlaku
Protokoly tovární inspekce
Odstranění pnutí při lití: Rámy a desky strojů podléhají přirozenému a tepelnému namáhání-cyklům stárnutí, aby se eliminovalo zbytkové pnutí při lití před přesným CNC obráběním.
Zarovnání laserového interferometru: Vyrovnání desky, rovnoběžnost-tyčových tyčí a přímost lineárního vedení se ověřují pomocí laserových měřicích jednotek za podmínek nulového-zatížení a upínání-.
24hodinové testování nasucho: Před odesláním stroje procházejí nepřetržitým 24hodinovým chodem nasucho při maximálních provozních rychlostech, aby se monitorovala tepelná stabilita, křivky hydraulického tlaku a generování tepla elektrických součástí.
Přizpůsobení a podpora OEM
Podporujeme projekty na klíč pro specializované-rychlostní výrobní linky:
Vlastní vůle-tyč:Rozšířené možnosti denního světla a{0}}rozteče mezi tyčemi pro velké více-dutinové nebo hluboké-formy.
Integrace systému In-Mold Labeling (IML):Synchronizace signálů mezi řídicími jednotkami robota, eliminátory statické elektřiny, podavači štítků a signály upínačů stroje.
Provedení čisté místnosti:Nerezová ocel na deskách, -nenátěrové strukturální kryty, uzavřená regenerace mazání a potravinářské-hydraulické oleje (NSF H1).
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li obdržet přesnou technickou nabídku a{0}}analýzu shody forem, odešlete následující technické parametry:
Výkresy součástí / soubory 3D STEP:Rozložení tloušťky stěny, projektovaná plocha povrchu a hmotnost dílu.
Stupeň materiálu:Specifický obchodní název pryskyřice, MFI (Melt Flow Index) a jakékoli procento plniva (skleněné vlákno, mastek, uhličitan vápenatý).
Podrobnosti formy:
Počet dutin.
Rozměry formy (délka x šířka x výška) a výška stohu.
Specifikace systému horkých vtoků (typ šoupátka, požadavky na ovládání šoupátka).
Cílová doba cyklu: Minimální požadovaná doba cyklu a cílový denní objem výroby.
Doplňkové požadavky: Specifikace rozhraní robotiky, sekvence tahu jádra, kroky foukání vzduchu a místní elektrické normy (např. 480 V 60 Hz / 380 V 50 Hz).
FAQ
Otázka: Jaké je srovnání hybridního vstřikovacího stroje s plně elektrickým strojem pro aplikace s vysokým-cyklem?
Odpověď: Plně elektrické stroje nabízejí vysokou energetickou účinnost a přesnost, ale vysokorychlostní vstřikování (nad 400 mm/s) na silnostěnné-nebo ultra{3}}díly vyžaduje těžké sestavy kuličkových šroubů, které mohou být vystaveny mechanickému opotřebení při extrémním zatížení zrychlením. Hybridní konfigurace kombinuje elektrický šroubový pohon pro energetickou účinnost s hydraulickými akumulátory pro ultra-rychlé, vysoko{6}}tlakové vstřikování bez mechanického namáhání kuličkových šroubů.
Otázka: Jakou údržbu vyžaduje jednotka hydraulického akumulátoru?
Odpověď: Zkontrolujte tlak v močovém měchýři (před{0}}dávkování dusíkem) každých 6 až 12 měsíců pomocí standardních sad tlakoměrů. Zajistěte, aby úrovně filtrace hydraulického oleje zůstaly na úrovni norem ISO 4406 16/14/11 nebo lepších. Údržba hydraulických filtrů podle plánů údržby zabraňuje proporcionálnímu zadrhávání ventilů a udržuje dobu odezvy vstřikování pod 20 ms.
Otázka: Může tento stroj pracovat se standardními, ne-tenkými-výlisky?
A: Ano. Řídicí jednotka PLC obsahuje volitelné profily pro standardní operace vstřikování. U standardních rychlostních profilů můžete obejít vysokorychlostní vypouštění akumulátoru, což umožňuje stroji používat tlustostěnné technické díly, automobilové konektory nebo domácí potřeby bez nadměrného-tlakování formy.
Populární Tagy: hybridní vstřikovací stroj pro vysokocyklovou výrobu, hybridní vstřikovací stroj v Číně pro výrobce vysokocyklové výroby, dodavatele, továrnu