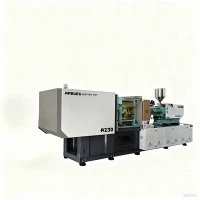
Vysokorychlostní{0}}vstřikovací stroj pro přesné lisování
Vysoko{0}}rychlostní vstřikovací stroje konstruované pro velkoobjemovou, tenkostěnnou-výrobu a výrobu s malou-tolerancí vyžadují rychlé doby suchého cyklu, vysoké rychlosti vstřikování a pevné rámové konstrukce. Tyto jednotky fungují v rámci svěrných sil od 100 do 1 000 metrických tun a dosahují rychlosti vstřikování od 300 mm/s do více než 800 mm/s prostřednictvím konfigurací -akumulátorového hydraulického nebo plně elektrického pohonu.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), lineární vodicí lišty na upínací desce a vyhrazené více-procesorové řídicí systémy pro nepřetržité vysokofrekvenční cyklování- v nepřetržitém výrobním prostředí.
Klíčové specifikace
|
Parametr |
Rozsah specifikace |
Test/standardní základ |
|
Upínací síla |
1 000 kN - 1 0000 kN (100 T - 1 000 T) |
ISO 20457 |
|
Vzdálenost-tyče (V x V) |
360 x 360 mm až 1 180 x 1 180 mm |
EUROMAP 2 |
|
Rychlost vstřikování |
300 mm/s - 800+ mm/s |
Akumulátorový-pohon / servo-elektrické |
|
Vstřikovací tlak |
1 800 bar - 2 500 bar |
Maximální hydraulický špičkový tlak |
|
Poměr L/D šroubu |
20:1 až 24:1 |
Univerzální / bariérový šroubový profil |
|
Doba cyklu sušení (EUROMAP 6) |
1.2 s - 2.8 s |
EUROMAP 6 standardní zdvih desky |
|
Síla / zdvih vyhazovače |
35 kN - 220 kN / 100 mm - 300 mm |
Hydraulický/Elektrický servopohon |
|
Platenový paralelismus |
<= 0.05 mm at full clamping force |
Kalibrace měřicího bloku ISO 20457 |
|
Přesnost řízení teploty |
+-1.0 stupňů na zónu |
PID uzavřená-smyčka (4–8 zón) |
Klíčové vlastnosti
Hydraulický akumulátorový pohon s uzavřenou-smyčkou:Dusík{0}}nabité akumulátory poskytují okamžitý průtok až 1 000 l/min., což umožňuje rychlé plnění požadované pro tloušťku stěny pod 0,4 mm bez tepelné degradace.
Konstrukce desky s vysokou-pevností-:Odlévané desky optimalizované pro analýzu konečných prvků (FEA)- minimalizují deformace při plné tonáži, zachovávají kontakt s povrchem formy a zabraňují vzplanutí na nástrojích s vysokou-kavitací.
Dvojitá-válec / dvojitá{1}}vstřikovací jednotka:Vyrovnává axiální zatížení během vysokotlakého vstřikování-, udržuje přesné vyrovnání trysek a snižuje mechanické namáhání uchycení hlavně.
Lineární vodicí lišty pro pohyblivou desku:Nahrazuje tradiční pouzdra spojovací tyče -za těžké{1}} lineární vedení, čímž se eliminuje kontaminace mazivem v oblasti formy a snižuje se koeficient tření na méně než 0,003.
Synchronizovaný více{0}}osový pohyb:Integrovaný ovladač umožňuje překrývající se pohyb otevírání svorky, plastifikaci a vyhazování, čímž zkracuje celkovou dobu lisovacího cyklu o 15 % až 25 %.
Pracovní princip a konfigurace stroje
Vysokorychlostní{0}}přesné vstřikování spoléhá na přesné ukládání energie a rychlé uvolňování. Hydraulický olej je během fáze chlazení natlakován do akumulátorů naplněných dusíkem-. Po zahájení vstřikování se proporcionální servoventily s vysokou odezvou otevřou za méně než 10 milisekund a nasměrují nahromaděný objem přímo do vstřikovacího válce.
Architektura strojů a hlavní sestavy
Upínací jednotka
Koník: Pevné pouzdro z lité konstrukční oceli připojené přímo k rámu.
Pohyblivá deska (Linear Rail-Gided): Podporována těžkými-bloky lineárního pohybu, které zabraňují prohýbání pod těžkými váhami forem.
Stacionární deska: Standardizované vzory šroubů pro upínání formy.
Spojovací-tyče: Přesná-broušená, tvrdě-chromovaná konstrukční ocel.
Vstřikovací jednotka
Hopper & Feed Throat: Kontrolovaná vodou{0}}chlazená zóna podávání.
Bimetalický barel & bariérový šroub: Navržen pro odolnost proti opotřebení proti abrazivním pryskyřicím.
Dvojité-tahové vstřikovací válce: Vyvážená symetrická konfigurace pohonu.
Podsystém napájení a řízení
Hydraulické akumulátory: Vysokotlaké-zásobníky dusíku pro zvýšení-vysokého průtoku vstřikování.
Řadič ventilů-servo-v reálném čase: Vysoko-frekvenční smyčka odezvy pro provádění mikrosekund.
Podrobné specifikace subsystému
Sestava šroubu a hlavně: Nitridovaná nebo bimetalová konstrukce (potah na bázi Fe{0}}nebo slitina Ni{1}}zabraňující abrazivním plnidlům (až 40 % skleněných vláken) a korozivním pryskyřicím (přísady FR).
Upínací mechanismus: Vysokorychlostní-5{2}}bodový dvojitý páčkový nebo hydraulický systém pístu s tvrzenými čepy a samomaznými pouzdry.
Hydraulický subsystém: Servočerpadla s proměnným-objemovým objemem kombinovaná s vysoko-proporcionálními ventily s frekvenční odezvou umístěnými přímo vedle vstřikovacího potrubí.
Řídicí systém: Sběrnicový systém Ethernet v reálném čase (jako je EtherCAT) s dobou skenování cyklu pod 1 ms pro přesné řízení přepínání V/P (Velocity-to{3}}Pressure).
Technické výhody
Přesné přepínání vstřikování
Algoritmy řízení tlaku nepřetržitě monitorují tlak v dutině a hydraulickém okruhu. Ovladač provede přepínání rychlosti-na{2}}tlak během okna 0,5 ms, přičemž udržuje změnu polštáře v rozmezí +-0.2 mm napříč po sobě jdoucími záběry. Zabráníte tak otiskům a zábleskům na přesných komponentech s více dutinami.
Snížená spotřeba energie
Platformy servo-hydraulického pohonu využívají uzavřený-systém čerpadel, které během fáze setrvání a chlazení spotřebují nulovou spotřebu. Ve srovnání se systémy-čerpadla s pevným objemem spotřeba energie klesá o 30 % až 55 % v závislosti na konfiguraci cyklu.
Prodloužená životnost nástroje forem
Integrovaná nízkotlaká-ochrana formy funguje po celý zdvih desky. Pokud je před úplným uzamčením svorky detekován odpor přesahující 50 N, upínací zdvih se okamžitě zastaví a během 15 milisekund se obrátí, čímž jsou chráněny jemné čepy jádra a smyky.
Typické aplikace
Lékařský a laboratorní jednorázový spotřební materiál
Produkty: Mikro-centrifugační zkumavky, pipetovací špičky, konektory Luer{1}}, válce stříkaček, více-jamkové destičky.
Technická poptávka: Více{0}}dutinové nástroje (až 128 dutin), výroba bez blesku-, kompatibilita s třídou ISO 7/8 pro čisté prostory, nulové mazání spojovacích tyčí olejem.
Klíčové parametry zdravotnického produktu
|
Typ produktu |
Typická tloušťka stěny |
Cílová doba cyklu |
Stupeň materiálu |
|
Pipetovací špička (1-200 ul) |
0,35 mm |
4,2 sekundy |
Lékařský-polypropylen (PP) |
|
Barel stříkačky (5 ml) |
0,60 mm |
6,8 sekundy |
Lékařský-polypropylen (PP) |
Packaging & Fast{0}}Moving Consumer Goods (FMCG)
Produkty: Tenkostěnné dózy na potraviny, -zátky, uzávěry, příbory, obaly IML (In-Mold Labeling).
Technický požadavek: Rychlost vstřikování přesahující 600 mm/s, suché cykly pod 1,8 sekundy, nepřetržitý nepřetržitý provoz.
Přesná elektronika a konektory
Produkty: Jemné-konektory desky{1}}do{2}}desky, přihrádky na SIM karty, kryty mikro-spínačů, rámečky modulů kamer.
Technický požadavek: Extrémní rozměrová stabilita, zpracování vysokoteplotních{0}}technických plastů (LCP, PEEK), tolerance koplanarity pod 0,03 mm.
Materiálová kompatibilita
|
Pryskyřice / Polymery |
Požadavky na zpracování |
Doporučený šroubový profil |
Konfigurace stroje |
|
PP / PE |
Vysoký index toku taveniny (MFI 30-100), rychlá rychlost chlazení |
Míchací šnek s vysokou-homogenitou |
Vysokorychlostní-akumulátorový disk |
|
PS / ABS / SAN |
Přísná tepelná kontrola, nízká citlivost na smyk |
Standardní dávkovací šroub |
Uzavřená-smyčka hydraulického ovládání |
|
PC / PMMA |
Vysoká viskozita taveniny, citlivost na poškrábání |
Bimetalová hlaveň-odolná proti opotřebení |
Přesné servo-elektrické vstřikování |
|
LCP / PA66+GF / PBT |
Teplota sudu až 400 stupňů, vysoce abrazivní |
Tvrzená bimetalová slitina, malý poměr L/D |
Vysoký tlak, vysoká rychlost vstřikování |
Možnosti konfigurace
Standardní platforma základního stroje
Základní modul: Pevný rám, hlavní hydraulika a standardní ovládací konzola.
Kategorie možností 1: Možnosti vstřikovací jednotky
Sestava vysokotlakého-malého{1}}výstřelu
Velkoobjemový plastifikační šroub (bariérové/směšovací profily)
Kategorie možností 2: Možnosti upínání a desky
Montážní šrouby SPI / EUROMAP
Prodloužené denní světlo / Zvýšený zdvih ejektoru
Chrome-pokovené desky / kryty čistých prostor
Kategorie možností 3: Možnosti pohonu a ovládání
Modul zesílení akumulátoru (pro rychlosti vstřikování až 800+ mm/s)
Rozhraní snímače tlaku v dutině (kompatibilní s Kistler / Priamus)
Integrovaný ovladač horkého vtoku (8 až 64 zón)
Výrobní proces a kontrola kvality
Každý stroj prochází před odesláním standardizovanými protokoly výroby a ověřování kvality, aby byl zajištěn opakovatelný výkon v nepřetržitém průmyslovém prostředí.
Tok výrobního procesu
Kontrola surovin a odlitků: Ultrazvuková detekce vad a tepelné žíhání-odlehčení pnutí.
CNC obrábění: Přesné vyvrtávání, frézování a plošné broušení desek a rámů strojů.
Kontrola kvality součástí: ověřování rozměrů CMM (Coordinate Measuring Machine) a kontroly tloušťky tvrdo-chromování.
Montáž a potrubí: Instalace pevného-potrubí a elektrické vedení v souladu s normami CE.
Factory Acceptance Testing (FAT): 72-hodinový nepřetržitý chod nasucho-a testování výkonu vstřikování při plném zatížení.
Standardy kontroly kvality
Ověření zarovnání desky: Laserové interferometry testují naklonění a rovnoběžnost pohyblivé desky po celé délce zdvihu.
Testování hydraulické integrity: Tlakové potrubí prochází zkouškou statického tlaku při 1,5násobku maximálního jmenovitého provozního tlaku po dobu 24 hodin.
Tepelná validace: Infračervená termografie kontroluje všechny elektrické skříně a motorové pohony při nepřetržité zátěži, aby ověřila výkon rozptylu tepla.
Přizpůsobení a možnosti OEM
Specializované geometrie šroubů a hlavně:Přizpůsobená hloubka letu, bariérové zóny a směšovací hlavy navržené pro specifické poměry plniv (skleněné vlákno, minerální prášek, uhlíková vlákna).
Integrace automatizace:Standardizovaná rozhraní Euromap 67 / Euromap 73 pro robotická ramena s bočním-vstupem a horním{3}}vstupem, systémy IML a automatizované stanice pro kontrolu vidění.
Specializované možnosti barev a značek:Skříně stroje, bezpečnostní kryty a vizuální rozvržení rozhraní přizpůsobené tak, aby odpovídalo standardům firemního vybavení klienta.
Technické informace požadované pro cenovou nabídku
Chcete-li poskytnout přesný technický návrh a obchodní nabídku, odešlete následující technické parametry:
Podrobnosti dílu:2D technické výkresy (PDF) nebo 3D CAD soubory (STEP/IGS) určující rozměry, rozložení tloušťky stěny a projektovanou plochu.
Specifikace pryskyřice:Přesná značka materiálu, jakost, obsah plniva (jako PA66 + 30 % GF) a hodnota MFI.
Výrobní požadavky:Cílová doba cyklu, požadovaný hodinový výkon, uspořádání dutiny formy (např. 8, 16 nebo 32 dutin) a konfigurace horkých/studených vtoků.
Specifikace formy:Celkové rozměry formy (D x Š x V), celková hmotnost formy, požadavky na minimální/maximální výšku formy a vzor vyhazovače.
Vybavení továrny:Provozní napětí/frekvence závodu (např. 480V/60Hz nebo 400V/50Hz), dostupná kapacita chladicí vody a rozsah provozních teplot.
FAQ
Otázka: Čím se liší vysokorychlostní-vstřikovací stroj od standardního stroje?
Odpověď: Vysokorychlostní stroje využívají hydraulické akumulátory nebo hybridní servo-elektrické pohony k dosažení rychlosti vstřikování mezi 300 mm/s až 800+ mm/s ve srovnání se 100–150 mm/s u standardních jednotek. Časy suchých cyklů jsou zkráceny na méně než 2,0 sekundy díky zesíleným deskovým konstrukcím, vyšším kapacitám čerpadel a synchronizovaným pohybům stroje.
Otázka: Jak se udržuje konzistence-k{1}}výstřelu při vysokých rychlostech?
Odpověď: Konzistence je udržována pomocí vysoko{0}}frekvenčních uzavřených-servo ventilů- (doba odezvy pod 10 ms) ve spojení s dobami cyklu ovladače 1 ms. Toto nastavení zajišťuje přesné sledování a provádění bodu přepínání rychlosti-na-tlak (V/P) na základě polohy šroubu nebo zpětné vazby tlaku v dutině.
Otázka: Dokážou tyto stroje zpracovat sklo-plněné nebo abrazivní materiály?
A: Ano. Pro abrazivní pryskyřice (jako je PA66 s 30-50 % skleněných vláken) jsou stroje konfigurovány s bimetalovými sudy vyloženými slitinami karbidu wolframu a šrouby potaženými tvrdým povlakem HVOF (High{4}}Velocity Oxygen-Fuel), který odolá mechanickému opotřebení a chemickému napadení.
Otázka: Jaké intervaly údržby jsou vyžadovány u hydraulických systémů-akumulátorů?
Odpověď: Tlak před plněním dusíku- v akumulátorech by měl být kontrolován každých 6 měsíců. Smyčky filtrace hydraulického oleje by měly udržovat úroveň čistoty ISO 4406 16/14/11 nebo lepší, s kompletní analýzou kapalin prováděnou každých 4 000 provozních hodin.
Populární Tagy: vysokorychlostní vstřikovací lis pro přesné lisování, Čína vysokorychlostní vstřikovací lis pro přesné lisování výrobců, dodavatelů, továrny