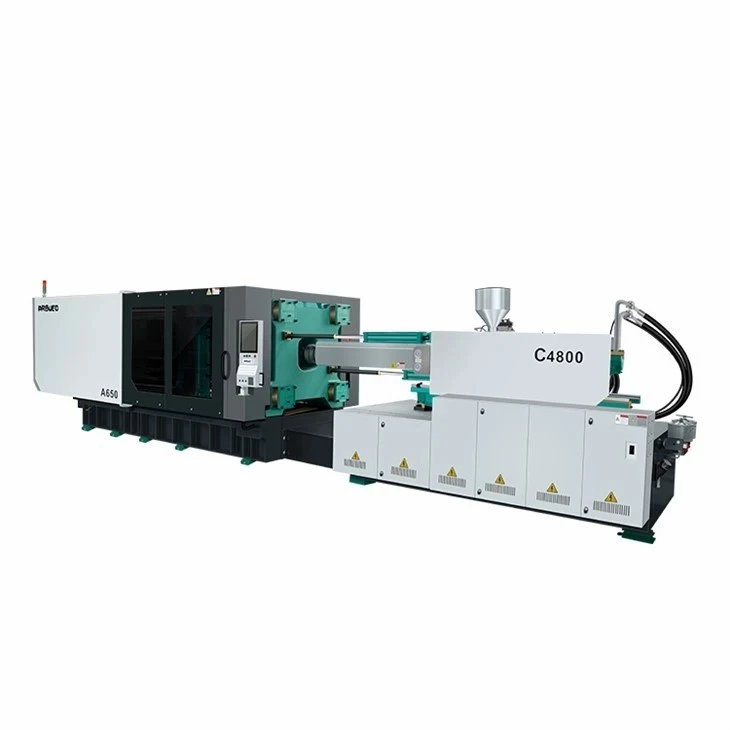

Vysokorychlostní{0}}tenký{1}}vstřikovací stroj na stěnu
Vysokorychlostní -tenkostěnné- vstřikování do formy vyžaduje vysokou rychlost vstřikování, rychlou hydraulickou odezvu a maximální mechanickou tuhost k vyplnění tenkých{2}} forem dříve, než tavenina polymeru zmrzne. Standardní hydraulické vstřikovací stroje často postrádají pomocný akumulátor, rychlost odezvy a tuhost desky potřebné pro balení komponent s tloušťkou stěny pod 0,8 mm.
Tato řada vysokorychlostních{0}}tenkostěnných{1}}vstřikovacích forem integruje-akumulátorový hydraulický systém, servo-elektrické hybridní pohony a vysoce-pevné upínací struktury. Tato platforma, navržená pro vysoce-kavitační balicí formy, lékařské jednorázové přípravky a tenkostěnné{7}}nádoby, poskytuje rychlost vstřikování až 800 mm/s, dobu cyklu sušení pod 1,8 sekundy a přesné řízení tlaku, aby se zabránilo bleskům a krátkým výstřelům.
Klíčové specifikace
Níže jsou uvedeny základní technické specifikace naší standardní řady vysokorychlostních{0}}tenkostěnných platforem{1}}. Konkrétní hodnoty lze konfigurovat na základě hmotnosti broku, rozměru formy a požadavků na dobu cyklu.
|
Parametr |
Jednotka |
Hodnota / Rozsah |
|
Upínací síla |
kN / tuna |
2,600 - 5,500 kN (260T - 550T) |
|
Rozteč spojovací tyče (V x V) |
mm |
580 x 580 až 880 x 880 |
|
Rozměry desky (V x V) |
mm |
850 x 850 až 1280 x 1280 |
|
Max. Otevřete Stroke |
mm |
520 - 850 |
|
Výška formy (min. - max.) |
mm |
220 - 600 / 300 - 800 |
|
Rychlost vstřikování |
mm/s |
350 - 800 (Akumulátor) |
|
Doba odezvy na injekci |
paní |
<= 16 |
|
Průměr šroubu |
mm |
38 - 65 (poměr L/D: 22:1 až 24:1) |
|
Max. Vstřikovací tlak |
bar |
2,000 - 2,400 |
|
Doba suchého cyklu (Euromap 6) |
sek |
1.4 - 1.9 |
|
Typ systémové jednotky |
- |
Servo-hydraulický hybrid + akumulátor dusíku |
|
Řídicí systém |
- |
KEBA / Techmation High{0}}Speed Controller |
Klíčové vlastnosti
Systém vstřikování dusíkového akumulátoru:Poskytuje okamžitý velkoobjemový-tok oleje pro udržení rychlosti vstřikování až 800 mm/s při extrémním protitlaku bez poklesu tlaku.
Uzavřené-ovládání serva:Zpětná vazba polohy a tlaku v{0}}reálném čase prostřednictvím-lineárních optických stupnic s vysokým rozlišením (rozlišení 0,001 mm) a tlakových převodníků.
Vysoká-tuhost boxu-rámové desky:Optimalizovaná struktura desky pro analýzu konečných prvků (FEA)- snižuje průhyb při maximální tonáži na méně než 0,05 mm, čímž chrání více-dutinové formy před nerovnoměrným opotřebením a otřesy dělicí čáry.
Vyvážené vstřikování se dvěma-válci:Dva vstřikovací válce udržují vyrovnání během pohybu vysokou rychlostí vpřed-, čímž eliminují naklánění šroubu a otěr těsnění.
Lineární vodicí lišty na vstřikovací jednotce:Lineární vodítka s nízkým{0}}třením snižují odpor při vysokorychlostním vstřikování-, čímž zlepšují opakovatelnost polohy vstřikování na +/- 0.1 mm.
Návrh nezávislého hydraulického okruhu: Paralelní hydraulické okruhy umožňují současné otevírání/zavírání formy, pohyb vyhazovače a plastifikaci, což zkracuje celkovou dobu cyklu o 15 % - 20%.
Pracovní princip a konfigurace stroje
Vysokorychlostní{0}}lisování tenkých stěn{1}}se výrazně liší od standardního lisování kvůli tepelným vlastnostem tenkých plastů. Když se roztavený polymer dostane do kontaktu se studenou ocelí o tloušťce stěny mezi 0,35 mm a 0,8 mm, povrch taveniny zmrzne během milisekund. K úplnému vyplnění dutiny formy musí být fáze vstřikování dokončena za 0,1 až 0,4 sekundy při tlacích dosahujících 2200 barů.
Konfigurace základního subsystému
Upínací jednotka:
Pět{0}}bodový dvojitý přepínací kinematický systém optimalizovaný pro rychlé otevírání/zavírání.
Automatický centrální mazací systém monitorující tlak oleje a frekvenci mazání na každém kloubu kloubového čepu.
Diferenciální rychlý-upínací obvod pro zkrácení doby sušení.
Vstřikovací jednotka:
Nitridovaný nebo bi{0}}kovový šnek navržený s bariérovým profilem a dynamickou směšovací hlavou pro zvládnutí homogenizace s vysokým-střihem bez tepelné degradace.
Proporcionální nebo servoventil s vysokou odezvou, který řídí distribuci oleje přímo na vstupu vstřikovacího válce.
Zpětný -ventil s keramickým kroužkem nebo kroužkem ze slitiny odolným proti opotřebení{1}} zkonstruovaným tak, aby zabránil zpětnému toku při zrychlení vstřikování až do 10 g.
Hydraulická a pohonná jednotka:
Servomotor s permanentním magnetem spárovaný s vnitřními zubovými čerpadly pro úsporu energie až 50 % ve srovnání se systémy s pevným-objemovým objemem.
Vysokotlaké{0}}hydraulické akumulátory-naplněné plynným dusíkem pro okamžité dodání hydraulické energie během plnění.
Filtrace oleje až do 3 mikronů s integrovaným chladičem oleje a-sledováním teploty a hladiny oleje v reálném čase.
Technické výhody-specifické pro produkt
Ultra{0}}krátká doba odezvy na injekci (<= 16 ms)
Standardní hydraulické ventily vyžadují 40 - 80 ms k přechodu z neutrálu do plně otevřeného. Tato jednotka používá servoventily Moog/Rexroth s vysokou odezvou v kombinaci s rozdělovači -akumulátorů, které dosahují cílové rychlosti do 16 ms. Tím se zabrání předběžnému stříhání taveniny-a dynamickým tlakovým špičkám.
Snížený průhyb desky při vysoké tonáži
Nerovnoměrné rozložení upínací síly způsobuje záblesky ve středních dutinách u vysoce-kavitačních nástrojů (např. 32-dutinových nebo 48dutinových nádob na potraviny). Uspořádání desky krabicového typu směřuje upínací síly přímo za montážní oblast formy, přičemž zachovává rovnoběžnost čel formy při plném upínacím zatížení.
Plastifikační tepelná stabilita
Vysoké otáčky šroubu mohou generovat nadměrné třecí teplo a spalovat citlivé materiály, jako je polypropylen (PP) nebo polystyren (PS). Specializovaná geometrie bariérového šneku vyrovnává mechanický smyk a tepelnou vodivost a udržuje kolísání teploty taveniny v rozmezí +/- 1.5 °C během nepřetržitých 24/7 běhů.
Typické aplikace
Tato strojová platforma podporuje-velkoobjemovou výrobu napříč sektory vyžadujícími vysokou přesnost, nulovou chybovost a rychlý nepřetržitý provoz:
Tenkostěnné-balení potravin:
Kulaté a obdélníkové nádoby na lahůdky (tloušťka stěny 0,4 mm - 0.6 mm)
V-mold Labeling (IML) jogurtových kelímcích, zmrzlinových vaničkách a nádobách na margarín
Nemanipulujte-zjevně víčka a uzávěry nápojů
Lékařské jednorázovky:
Pipetovací špičky (více-vysoce duté{1}}přesné nástroje)
Barel stříkaček a pístové tyče
Centrifugační zkumavky a testovací kyvety
Spotřební zboží a elektronika:
Jednorázové příbory (nože, vidličky, lžíce s krátkými časy cyklu pod 3,5 s)
Držáky vnitřního rámu mobilního telefonu a pouzdra baterie
Světlovodné desky a rámy optických displejů
Materiálová kompatibilita
Tenkostěnné vstřikování vyžaduje pryskyřice s vysokými hodnotami indexu toku taveniny (MFI), aby se usnadnil rychlý průtok úzkými kanálky:
Polypropylen (PP):Injekční stupeň MFI 30 - 100 g/10 min. Primární pryskyřice pro potravinářské nádoby, IML obaly a uzávěry.
Polystyren (GPPS / HIPS):Vysoce{0}}tekuté pro průhledné tenkostěnné-kelímky, příbory a pevné obaly.
Polyethylen (HDPE / LLDPE):Používá se pro flexibilní uzávěry, uzávěry a tenkostěnné -průmyslové kbelíky.
Směsi polykarbonát (PC) / ABS:Používá se v tenkostěnných elektronických pouzdrech{0}} vyžadujících zpomalení hoření a vysokou rázovou houževnatost.
Polyethylentereftalát (PET):Specializované tenkostěnné-předlisky a specializované obalové aplikace.
Jak vybrat / Možnosti konfigurace
Výběr správné velikosti stroje vyžaduje vyhodnocení objemu vstřiku, projektované plochy, tloušťky stěny a konstrukce formy:
Vzorec velikosti upínací síly
Upínací síla (tuny)=[Projektovaná plocha dílů + vodicí lišty (cm^2) x tlak v dutině (bar)] / 1000 x bezpečnostní faktor (1.1 - 1.2)
Doporučená konfigurační matice
|
Komponenta / Požadavek |
Standardní balení |
Vysoce precizní medicína- |
Integrovaná linka IML |
|
Rychlost vstřikování |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Typ šroubu |
Bi-kovově nitridované |
Nerezová ocel / pochromovaná |
PP bariérový šroub s vysokým průtokem{0} |
|
Připravenost na čisté prostory |
Standardní průmyslové |
Kompatibilní s třídou ISO 7/8 |
Uzavřený upínací prostor |
|
Rozhraní automatizace |
Euromapa 67 / SPI |
Euromapa 67 / SPI |
Euromap 73 / Vysokorychlostní-signál IML |
|
Akumulátory |
Jednoválcový / dvouválec |
Dvouválcové přesně řízené |
Více-staniční vysokokapacitní-akumulátor |
Výroba a kontrola kvality
Každý stroj prochází před expedicí přísným konstrukčním, obráběcím a provozním ověřením:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[Ověření zarovnání CMM]
|
[Tovární akceptační testování (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Casting a uvolnění stresu:Rámy a desky strojů používají odlitky z tvárné litiny (QT450-10) vystavené přirozenému a tepelnému namáhání-stárnutím, aby se odstranilo vnitřní napětí a zabránilo se dlouhodobé deformaci.
Přesné obrábění:Plochy desky a vodicí otvory-tyč jsou obráběny na 5-centrálních CNC portálových obráběcích centrech v prostředí s řízenou teplotou.
Zarovnání laserového interferometru:Rovnoběžnost spojovací tyče a rovinnost desky jsou ověřeny pomocí laserových interferometrů Renishaw, aby byla zajištěna přesnost v rozmezí 0,03 mm.
72hodinové zátěžové testování:Smontované stroje provádějí 72-hodinový nepřetržitý cyklus sušení- a test udržování tlaku sledující teplotu oleje, úrovně vibrací a hydraulickou stabilitu před odbavením z výroby.
Přizpůsobení a podpora OEM
Abychom podpořili specifické požadavky na výrobní linky a standardy pro automatizaci továren, nabízíme technické možnosti přizpůsobení:
Možnosti ohřevu sudu:Keramické topné pásy, infračervené energie-úsporné topné kryty nebo indukční topné systémy pro rychlou tepelnou odezvu.
Prodloužený zdvih otevření formy:Upravená kinematika přepínání pro hluboké-tenkostěnné-nádoby nebo vysoké produkty IML.
Specializované geometrie šroubů:Přizpůsobené poměry L/D a lety navržené pro bio-pryskyřice (PLA), vysoce-plněné sloučeniny nebo směsi PCR (po-spotřebitelsky recyklované).
Integrované tahy hydraulického jádra:Programovatelné sekvenční jádro-tažní obvody integrované přímo do PLC stroje.
Vlastní barva a označení značky:Přizpůsobení barev podle zákaznických továrních standardů a OEM privátní značení pro regionální distributory zařízení.
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li získat přesný technický návrh, vyhodnocení shody forem a obchodní nabídku, sdílejte prosím následující parametry projektu:
Výkresy dílů:2D/3D soubory (STEP, IGES nebo PDF) označující kritické rozměry a minimální tloušťku stěny.
Specifikace pryskyřice:Specifická kvalita polymeru, značka a index toku taveniny (MFI/MFR).
Podrobnosti formy:
Počet dutin
Rozměry formy (délka x šířka x výška) a hmotnost
Požadavky na typ systému horkého vtoku (ventilové šoupátko nebo otevřený vtok) a elektrické ovládání vrat
Cílový výstup / doba cyklu:Očekávané denní množství produkce nebo požadovaný cíl suchého cyklu.
Požadavky na automatizaci:Potřebné rozhraní pro roboty In{0}}Mold Labeling (IML), boční-odebírací ramena-nebo následné balicí stroje.
FAQ
Otázka: Jak zvyšuje-asistované vstřikování pomocí akumulátoru{1}}úspěšnost lisování tenkých stěn?
A: Akumulátory ukládají hydraulickou energii během chladící a plastifikační fáze a okamžitě ji uvolňují během vstřikování. To poskytuje extrémně vysoký průtok potřebný k vyplnění tenkých dutin během zlomků sekundy, než polymer zmrzne, čímž se zabrání krátkým výstřelům a strukturálnímu napětí.
Otázka: Může tento stroj používat standardní-díly stěn nebo obecné vstřikovací formy?
A: Ano. Řídicí systém umožňuje operátorům deaktivovat pomoc akumulátoru nebo snížit rychlost vstřikování prostřednictvím obrazovky HMI. U standardních silnostěnných-dílů, u nichž dominují dlouhé fáze ochlazování, je však standardní servo-hydraulický stroj obecně nákladově-efektivnější.
Otázka: Jaká běžná údržba je vyžadována pro-vysokorychlostní provoz?
Odpověď: Vysoká-rychlost provozu zvyšuje opotřebení mechanických spojů a hydraulických těsnění. Údržba zahrnuje každodenní kontrolu hladiny automatického mazacího oleje, kontrolu čistoty hydraulického oleje (třída NAS 7 nebo lepší) každé 3 až 6 měsíců, kontrolu plnicího tlaku dusíkového akumulátoru každých 6 měsíců a každoroční kontrolu přepínacích pouzder.
Otázka: Je ovladač kompatibilní s průmyslem 4.0 a továrními systémy MES?
A: Ano. Ovladač podporuje komunikační protokoly OPC-UA a Euromap 63/77. Parametry v reálném čase--včetně časů cyklů, křivek vstřikovacího tlaku, teplotních profilů a historie alarmů- lze exportovat přímo do vašeho centrálního prováděcího systému.
Populární Tagy: vysokorychlostní tenkostěnný vstřikovací stroj, Čína vysokorychlostní výrobci tenkostěnných vstřikovacích strojů, dodavatelé, továrna