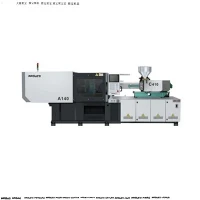
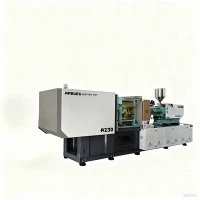
Vysokorychlostní{0}}vstřikovací lis na tenké-nádoby
Vysokorychlostní{0}}systémy vstřikování vytvořené pro tenkostěnné plastové nádoby-vyžadují strukturální tuhost, vysoké rychlosti vstřikování a rychlé provádění cyklu sušení-. Standardní vstřikovací stroje nedokážou dosáhnout rychlosti plnění potřebné pro stěny o tloušťce menší než 0,5 mm, aniž by trpěly předčasným zamrznutím-brány, krátkými výstřely nebo nadměrným- namáháním.
Tato platforma využívá přímý-servo{1}}hydraulický systém integrovaný s pomocí akumulátoru, který zajišťuje rychlost vstřikování až 800 mm/s. Vysoce-pevný upínací mechanismus udržuje přesnou rovnoběžnost desek při rychlém plném{5}}cyklování{5}}tonáže a chrání více-dutinové horké-formy před předčasným opotřebením. Toto zařízení bylo vyrobeno speciálně pro balicí aplikace-včetně polypropylenových (PP) nádob na potraviny, IML (In{10}}Mold Labeling) nádob, obalových víček a tenkostěnných lékařských jednorázových-zařízení pracuje v cyklech 2,8 až 4,5 sekundy v závislosti na počtu dutin a geometrii stěny.
Klíčové specifikace
Níže uvedená tabulka uvádí technické parametry pro výrobu tenkostěnných{0} kontejnerů. Všechny hodnoty jsou ověřeny podle standardních testovacích protokolů.
|
Technický parametr |
Jednotka |
Hodnota / Rozsah specifikace |
|
Upínací síla |
kN / tuna |
2 500 – 5 500 / 250 – 550 tun |
|
Vzdálenost-tyče (V x V) |
mm |
580 x 580 až 880 x 880 |
|
Rychlost vstřikování |
mm/s |
350 – 800 (Akumulátor-s asistencí) |
|
Rychlost vstřikování (max.) |
cm3/s |
800 – 1,500 |
|
Poměr L/D šroubu |
L/D |
22:1 – 25:1 (optimalizováno pro PP/PS) |
|
Možnosti průměru šroubu |
mm |
42 / 50 / 55 / 60 / 65 |
|
Max. Hmotnost střely (PP) |
g |
180 – 620 |
|
Vstřikovací tlak |
bar |
2,000 – 2,400 |
|
Doba suchého cyklu (Euromap 6) |
sek |
1.4 – 2.1 |
|
Zdvih / síla vyhazovače |
mm/kN |
150 – 220 / 60 – 110 |
|
Systémový tlak |
MPa |
17.5 – 21.0 |
|
Výkon hydraulického čerpadla |
kW |
45 – 90 (pohon-servo) |
Klíčové vlastnosti
Hydraulická a vstřikovací jednotka
Akumulátorový-okruh asistovaného vstřikování: Využívá vysokotlaké-akumulátory dusíku k vypouštění hydraulického oleje přímo do vstřikovacího válce, čímž okamžitě překonává odpor kapaliny a dosahuje maximální rychlosti během milisekund.
Opti{0}}profil tavné bariéry: Vyznačuje se vyhrazeným poměrem L/D s mísícími prvky navrženými tak, aby homogenizovaly polyolefiny s vysokým -MFI bez způsobení tepelné degradace polymeru nebo výkyvů viskozity.
Vyvážené vstřikování se dvěma-válci: Dva vstřikovací válce jsou symetricky zarovnány s osou šroubu, aby se eliminovalo boční-zatížení vstřikovacího válce a zlepšila se přesnost opakování-k{3}}výstřelu.
Upínání a ovládání stroje
Vyztužení desky a kontrola rovnoběžnosti: Odlévané desky s krabicovou-konstrukcí navržené pomocí analýzy konečných prvků (FEA) minimalizují průhyb desky při blokovací síle-pod 0,05 mm, přičemž zachovávají dělicí linie formy.
Uzavřená{0}}smyčka servořízení: Digitální lineární převodníky monitorují pohyb desky, polohu vstřiku a zdvih ejektoru s frekvencí odezvy 1 kHz a řídí proporcionální ventilové smyčky pro přesnou opakovatelnost polohy.
Vysokorychlostní{0}}mechanické vyhazování: Hydraulické vyhazovače synchronizované s pohybem otevírání svorky umožňují nepřetržitý pád součásti nebo vysokorychlostní{1}}vzlet robota bez zastavení pohybu desky.
Pracovní princip a konfigurace stroje
Lisování tenkých stěn{0} se zásadně liší od standardního lisování obalů v důsledku dynamiky taveniny. Změkčená pryskyřice vstupuje do dutiny formy extrémní rychlostí, aby dokončila plnění dříve, než mrazová vrstva udusí tok.
Rozdělení toku procesu
Plastická fáze: Pryskyřice s vysokým -indexem toku taveniny (MFI) (typicky MFI 30–100) se taví uvnitř 22:1 nebo 25:1 L/D barelu. Proporcionální regulace zpětného-tlaku zajišťuje stabilní hustotu po celé délce šroubu.
Fáze zrychlení a vstřikování: Po uzamčení svorky se ventil zásobníku dusíku otevře. Hydraulická kapalina zrychluje vstřikovací píst na 600–800 mm/s za méně než 20 milisekund, čímž vhání taveninu do kanálků formy tenkých až 0,35 mm.
Přepínání V/P a balení: Lineární polohové senzory spouštějí spínač z rychlosti-řízeného plnění na tlak{1}}řízené balení na základě polohy šroubu (přesnost ±0,1 mm), aby se zabránilo plísním.
Obnovení synchronizovaného pohybu: Po dokončení chladicího cyklu se pohyblivá deska zrychlí zpět, zatímco vyhazovací kolíky vystřelují synchronně, což umožňuje, aby součásti spadly nebo vstoupily do automatického ramene IML bez přestávky.
Technické výhody
Zmírnění průhybu upínací jednotky
Standardní desky se pod vysokým tlakem ohýbají dovnitř, což způsobuje nerovnoměrné rozložení upnutí ve více-dutinových formách. Tato platforma využívá středové- desky přítlačné skříně, které směřují upínací sílu směrem ke středu formy, čímž snižují deformaci desky a udržují stejnoměrnou tloušťku stěny součásti v toleranci ±0,02 mm napříč všemi dutinami.
Rychlost odezvy hydrauliky
Integrací-proporcionálních směrových ventilů s vysokou odezvou přímo do vstřikovacího bloku je hydraulické zpoždění průtoku prakticky eliminováno. Stroj přejde z nulové na maximální rychlost vstřikování za 16 milisekund, čímž zabrání stagnaci čela taveniny při plnění tenkých-sekcí.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Značky toku / krátké výstřely
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Homogenní stěna 0,4 mm
Tepelný management a úspora energie
Na rozdíl od konvenčních-hydraulických zařízení s pevným objemem, které uvolňují nevyužitou energii jako teplo, vnitřní permanentní-magnetický servopohon upravuje otáčky čerpadla tak, aby odpovídaly okamžité poptávce. Spotřeba energie klesá o 30 % až 55 % během cyklů chlazení a udržování v porovnání s ne-servosystémy, přičemž teplota oleje je stabilní pod 45 stupňů bez nepřetržitého externího přetěžování chladiče.
Typické aplikace
Tato konfigurace stroje je optimalizována pro velkoobjemové, tenkostěnné{1}}balení potravin, lékařský spotřební materiál a zboží denní spotřeby vyžadující tenké stěny.
|
Průmyslový sektor |
End-Příklady produktů |
Typická tloušťka stěny |
Počet dutin |
Cílová doba cyklu |
|
Balení potravin |
Margarínové vany, nádoby na zmrzlinu |
0,38 – 0,50 mm |
4 až 8 dutin |
2,8 – 3,8 sec |
|
Nápoje a mléčné výrobky |
Šálky na kávu, dózy na jogurt (kompatibilní s IML) |
0,40 – 0,55 mm |
8 až 16 dutin |
3,2 – 4,2 sec |
|
Logistika a skladování |
Odklopná víka-Evidenční víka |
0,45 – 0,60 mm |
8 až 16 dutin |
3,0 – 4,0 s |
|
Lékařské jednorázové zboží |
Pipetovací špičky, lahvičky na vzorky |
0,50 – 0,70 mm |
16 až 32 dutin |
4,5 – 6,0 sec |
|
Průmyslové balení |
Tenké-kbelíky / rychlé-krabice na jídlo |
0,65 – 0,85 mm |
2 až 4 dutiny |
5,0 – 7,5 s |
Materiálová kompatibilita
Výroba tenkostěnných nádob{0} vyžaduje termoplasty s vysokým průtokem a předvídatelným smykovým-ředěním. Sestava válce stroje, teplotní zóny a profily šroubů jsou speciálně optimalizovány pro tyto materiály:
Polypropylen (PP):Primární pryskyřice pro nádoby na potraviny. Kompatibilní s náhodnými kopolymery a homopolymery s rychlostmi toku taveniny (MFI) od 30 do 120 g/10 min.
Polystyren (GPPS / HIPS):Používá se pro pevné čiré šálky a příbory. Manipulováno pomocí-bimetalových sudů, které zabraňují oděru od pevných vloček.
Polyethylen s vysokou{0}}hustotou (HDPE):Používá se pro uzávěry, víka a konstrukční nádoby. Teplotní zóny sudu udržují přísnou regulaci ohřevu ve 4–5 stupních pro řízení viskozity taveniny.
Bio-polymery na bázi (směsi PLA / PBAT):K dispozici s vlastní geometrií šroubu a sníženým kompresním poměrem, aby se zabránilo tepelné degradaci během plastifikace.
Jak vybrat / Možnosti konfigurace
Výběr správné kapacity stroje vyžaduje výpočet celkové projektované plochy povrchu, hmotnosti formy a objemové velikosti vstřelu.
Kroky výběru
Vypočítejte upínací sílu: Projektovaná plocha (cm2) x Počet dutin x Tlak v dutině (600–800 bar)=Požadovaná tonáž.
Ověřte velikost střely: Hmotnost střely by měla být mezi 30 % a 70 % celkové kapacity hlavně stroje.
Vyberte rozhraní automatizace: Vyberte Euromap 67 nebo Euromap 73 pro IML nebo High{2}}Speed Take-Off Robot.
Volitelné modulární upgrady
Bimetalický sud & šroub: Nezbytný pro zpracování recyklovaných pryskyřic (rPP/rPET) nebo směsí obsahujících abrazivní přísady nebo pigmenty.
Sestavy vzduchových vypouštěcích ventilů: Integrované dvou{0}}okruhové nebo čtyřokruhové-okruhové pneumatické vyhazovací ventily na statických/pohyblivých deskách pro vysokorychlostní-odpad součásti.
Automatizační protokoly: Standardní rozhraní robotů Euromap 67 nebo Euromap 73 pro bezproblémovou integraci s robotikou IML s bočním vstupem a následnými stohovacími systémy.
Výroba a kontrola kvality
Rámy strojů jsou vyrobeny z -konstrukčních ocelových profilů, aby se zabránilo posunu rozměrů během let vysokofrekvenčního cyklování-.
Výrobní pracovní postup
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Tovární mokrý běh
Integrita obrábění: Hlavní odlitky (desky, základny, čepy) procházejí tepelným žíháním a následným obráběním s jedním -nastavením na 5- CNC portálových frézovacích centrech, aby byla zaručena rovnoběžnost otvorů pro spojovací tyče v rozmezí 0,02 mm.
Testování hydraulického okruhu: Všechna hydraulická potrubí jsou před montáží testována tlakem- při 1,5násobku provozního jmenovitého výkonu po dobu 24 hodin, aby se ověřila nulová vnitřní netěsnost.
Ověření vyrovnání laserem: Paralelnost desky se ověřuje při upínacím zatížení 0 %, 50 % a 100 % pomocí laserového zařízení pro vyrovnání před odhlášením z výroby-.
T
Přizpůsobení a OEM podpora
Poskytujeme přizpůsobené konfigurace strojů, aby odpovídaly konkrétním uspořádáním forem, infrastruktuře automatizace závodu a regionálním energetickým standardům:
Prodloužená{0}}rozteč mezi tyčemi:Vlastní rozměry desky pro velké více{0}}dutinové horké{1}}licí formy nebo odšroubovací desky jádra.
Specializované šroubové profily:Speciální mísící profily pro disperzi předsměsi, nízko{0}}smykové geometrie pro bio-pryskyřice nebo tvrzené povrchové úpravy pro sloučeniny plněné uhličitanem vápenatým-.
Adaptace napájení a napětí:Továrně{0}}konfigurované elektrické skříně vyhovující 200V, 380V, 415V nebo 480V 3fázovým napájecím sítím při 50Hz nebo 60Hz, vyhovující normám CE a UL.
Integrované řídicí jednotky horkých vtoků:Skříňka-integrovala více{1}}zónové moduly pro řízení teploty horkých vtoků, které eliminují samostatné podlahové jednotky a zjednodušují uspořádání kabeláže.
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li obdržet přesný obchodní návrh s přesnými rozměry stroje, odhady doby cyklu a projekcemi návratnosti investic, zahrňte do svého dotazu následující technické vstupy:
Výkresy dílů / 3D CAD soubor:Soubory STEP (.stp) nebo Parasolid (.x_t) podrobně popisují profily tloušťky stěn, struktury žeber a umístění bran.
Údaje o materiálu:Typ polymeru, kvalita a index toku taveniny (MFI) (např. PP Random Copolymer, MFI 70).
Cílová výrobní kapacita:Požadovaný hodinový výkon nebo cílový čas cyklu na díl.
Informace o formě:Počet dutin, celkové rozměry formy (šířka x délka x výška), podrobnosti o systému potrubí horkých vtoků a celková hmotnost formy.
Požadavky na následnou automatizaci:Informace o tom, zda linka bude používat top-vybírače,-automatizaci IML s bočním vstupem, kontrolu optického vidění nebo automatické stohovací jednotky.
FAQ
Otázka: Jak se liší akumulátorové-asistované vstřikování od standardního servo-hydraulického vstřikování?
Odpověď: Standardní servo-hydraulická čerpadla spoléhají na zrychlení motoru, aby zajistily průtok oleje, přičemž dosažení nejvyšší rychlosti trvá až 100–200 milisekund. Akumulátory skladují hydraulický olej pod vysokým-tlakem dusíku předem. Když se ventil otevře, olej se okamžitě vypustí a dosáhne maximální rychlosti až 800 mm/s za méně než 20 milisekund-, což je zásadní pro vyplnění tenkých stěn, než plast zmrzne.
Otázka: Jakou dobu cyklu mohu očekávat u 0,45 mm nástěnné 500 ml nádoby?
Odpověď: U 4-dutinové formy používající PP s vysokým průtokem (MFI větší nebo rovno 60) a přiměřené chlazení formy (chlazená voda na 8–10 stupňů) se celková doba cyklu obvykle pohybuje mezi 3,0 a 3,6 sekundy. Skutečný čas závisí na konstrukci chladicího kanálu formy (jako jsou konformní chladicí vložky) a rychlosti automatického odstraňování.
Otázka: Je tento stroj kompatibilní s postranními-systémy IML (In-Mold Labeling)?
A: Ano. Upínací jednotka obsahuje montážní vzory na stacionární desce pro rámy robotů s bočním{1}}vstupem. Integrovaná rozhraní Euromap 67 a Euromap 73 jsou předem-propojena tak, aby koordinovala bezpečnostní blokování, signály polohy válce a hlavní-povely pro tažení mezi strojem a automatizačním systémem IML.
Otázka: Jak je řízeno opotřebení tiskové desky za nepřetržitého-rychlostního provozu?
Odpověď: Pohybující se deska klouže po těžkých-lineárních vodicích kolejnicích, nikoli přímo po spojovacích tyčích. Tato konstrukce izoluje spojovací tyče od podpírání hmotnosti desky, zabraňuje poškrábání pouzdra spojovací tyče, zachovává konzistentní rovnoběžnost desek a prodlužuje životnost více-dutinových forem.
Populární Tagy: vysokorychlostní vstřikovací stroj pro tenkostěnné nádoby, Čína vysokorychlostní vstřikovací stroj pro výrobce tenkostěnných nádob, dodavatelé, továrna