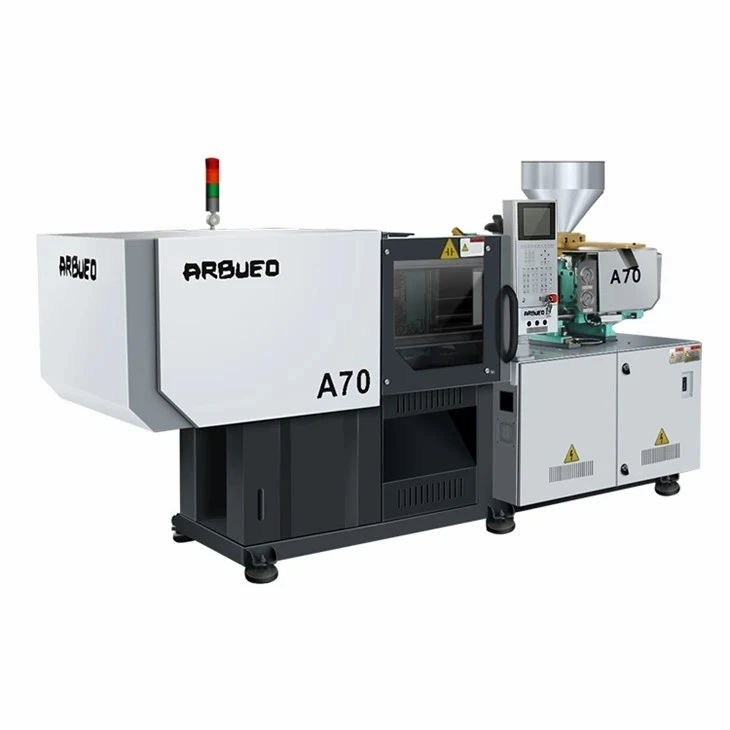
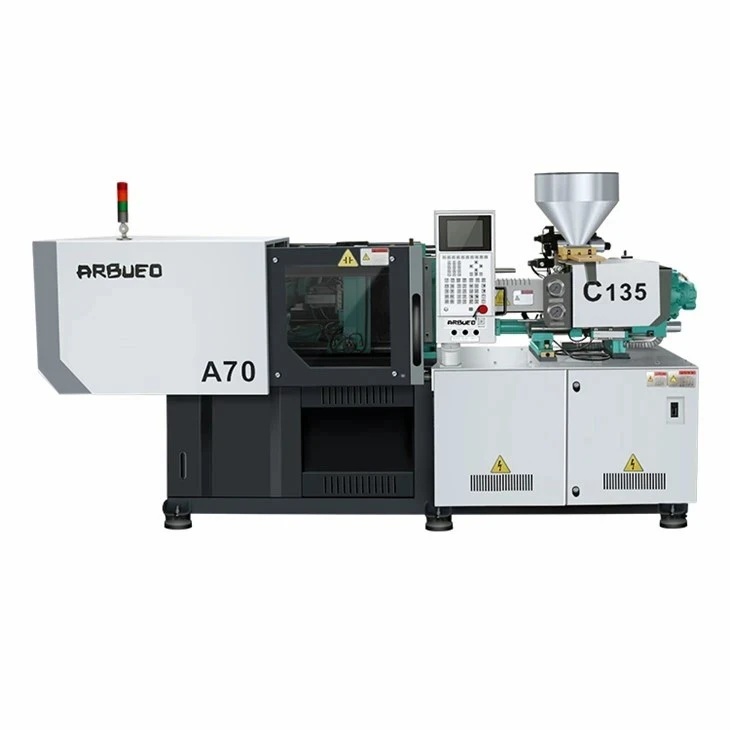
Vysokorychlostní-vstřikovací stroj pro-vysokocyklovou výrobu
Tento vysokorychlostní{0}}vstřikovací stroj je zkonstruován speciálně pro rychlý-cyklus a velkoobjemovou{2}}výrobu tenkostěnných{3}}plastových součástí. Tato platforma, navržená pro náročné aplikace, jako je balení potravin, lékařský spotřební materiál, optické komponenty a precizní elektronika, kombinuje jedno-válcové/dvouválcové-vysokotlaké vstřikovací jednotky-s vysoce-pevnou upínací konstrukcí.
Díky integraci servosystému s uzavřenou{0}}smyčkou, zrychlení dusíkového akumulátoru a nezávislých paralelních hydraulických okruhů dosahuje tato řada vstřikovacích rychlostí až 800 mm/s a doby suchého cyklu pod 1,5 sekundy. Stroj eliminuje tepelný drift a vychylování desky při nepřetržitém nepřetržitém těžkém-provozu 24/7 a poskytuje opakovatelnost v rámci +-0.1% odchylky-k-výstřelu.
Klíčové specifikace
Níže uvedené technické parametry představují standardní konfigurace naší vysokorychlostní{0}}výrobní linky. K dispozici jsou přizpůsobené šnekové poměry a vstřikovací jednotky na základě kavitace formy a chování toku pryskyřice.
|
Parametr |
Jednotka |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
Upínací síla |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
Světlost spojovací tyče (V x V) |
mm |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Rozměry desky (V x V) |
mm |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Max. Tah otevření formy |
mm |
500 |
600 |
750 |
880 |
|
Průměr šroubu |
mm |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Vstřikovací tlak (max.) |
bar |
2,300 |
2,200 |
2,100 |
2,000 |
|
Max. Rychlost vstřikování |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Míra plastifikace (PS) |
g/s |
45 |
72 |
115 |
180 |
|
Síla / zdvih vyhazovače |
kN / mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Doba suchého cyklu (Euromapa) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Systémový tlak |
bar |
175 |
175 |
175 |
175 |
Klíčové vlastnosti
Systém servo vstřikování-s vysokou odezvou:Využívá servopohony s nízkou -setrvačností spojené s proporcionálními směrovými ventily s vysokým-průtokem, které dosahují maximální rychlosti vstřikování za méně než 25 milisekund.
Asistence pro akumulaci dusíku:Integrované hydraulické akumulátory poskytují okamžitý hydraulický průtok během fáze plnění a zabraňují zamrzání taveniny v ultra-tenkých částech stěny (tloušťka stěny až 0,35 mm).
Paralelní pohyb (současné akce):Nezávislé hydraulické okruhy umožňují současné otevírání formy, plastifikaci a vyhazování, čímž zkracují celkové doby cyklu o 15 % až 30 %.
Konstrukce desky s vysokou-pevností-:Optimalizovaná konstrukce desky pomocí analýzy konečných prvků (FEA) minimalizuje průhyb při plné upínací síle, zajišťuje rovnoměrné rozložení napětí formy a prodlužuje životnost formy.
Uzavřená-regulace tlaku a rychlosti smyčky:Digitální lineární optické kodéry a zpětnovazební smyčky snímačů udržují-regulaci tlaku a polohy v reálném čase a potlačují záblesky a krátké záběry.
Energeticky-účinné napájení serva společné sběrnice:Technologie elektro-hydraulických servopohonů snižuje spotřebu energie o 30 % až 50 % ve srovnání s tradičními-systémy čerpadel s proměnným objemem.
Pracovní princip a konfigurace stroje
Vysokorychlostní{0}}tvarování tenkých stěn-vyžaduje rychlé plnění, než tavenina polymeru dosáhne teploty skelného přechodu v tenkých dutinách.
Operační kroky pracovního postupu
Plastifikování: Polymerní pryskyřice vstupuje přes násypku a válec, kde prochází vysokorychlostní{0}}plastifikací smykem.
Zvýšení tlaku: Aktivují se hydraulické akumulátory, aby poskytly okamžité zrychlení vstřikování.
Cavity Injection: Vysokorychlostní{0}}vyplňování probíhá při monitorování lineárního optického kodéru s uzavřenou-smyčkou.
Paralelní operace: Plastifikace a chlazení probíhají současně s otevíráním formy a vyhazováním dílu.
Konfigurace základního systému
Upínací jednotka:
5-bodový dvojitý pákový mechanismus s kalenými ocelovými pouzdry a automatickým centrálním mazáním tukem.
Pohyblivá deska podporovaná lineárními vodicími kolejnicemi pro eliminaci naklánění desky a nižší opotřebení formy.
Citlivý nízkotlaký-obvod ochrany forem, který detekuje-nevysunuté díly před zablokováním.
Vstřikovací jednotka:
Jednoválcová nebo vyvážená dvouválcová vstřikovací struktura minimalizující vratnou setrvačnost hmoty.
Nitridovaný nebo bimetalový válec a šnek (konkrétně v poměru 22:1 až 24:1 L/D) určený pro vysokosmykové míchání a rychlou plastifikaci.
Keramické topné pásy s více{0}}zónovými teplotními moduly PID, které zachovávají přesnost sudu +-1 stupňů C.
Hydraulika a ovládání:
Vyhrazený vysokorychlostní{0}}řadič (KEBA / Techmation) s dotykovým-rozhraním obrazovky, křivkami-reálného času a datovým rozhraním Industry 4.0 (Euromap 63/77).
Vysokotlaký{0}}systém olejové filtrace (3-mikrometry) s tepelným výměníkem olej-voda pro teplotu oleje.
Technické výhody
Záběr-Konzistence hmotnosti:Přesné servoventily monitorují přechod od vstřikování k přídržnému tlaku během 1 ms a udržují hmotnostní rozptyl pod +-0.1 % napříč více-dutinovými nástroji.
Snížené namáhání lisovacích nástrojů:Tuhost desky zabraňuje vychýlení středu a udržuje rovnoběžné vyrovnání do 0,05 mm i při maximálním upínacím zatížení.
Rychlá odezva hydrauliky:Proporcionální ventily s vysokou{0}}dynamickou odezvou zkracují zpoždění hydraulického signálu a umožňují okamžité zrychlení z 0 na 800 mm/s.
Prodloužená životnost oleje a komponentů:Plynulé zpomalovací algoritmy zabraňují hydraulickým rázovým vlnám, snižují špičkové teploty oleje a zachovávají integritu těsnění během dlouhých nepřetržitých jízd.
Typické aplikace
|
Kategorie aplikace |
Cílové komponenty |
Typická tloušťka stěny |
Doba reprezentativního cyklu |
|
Balení potravin a nápojů |
Tenkostěnné{0}}nádoby na mléčné výrobky, IML vany na zmrzlinu, kelímky na nápoje, víčka{1}}zřejmá porušení |
0,35 mm - 0.80 mm |
2.0 s - 4.5 s |
|
Lékařský spotřební materiál |
Jednorázové špičky pipet, Petriho misky, odstředivky, barely injekčních stříkaček |
0,40 mm - 1.00 mm |
3.5 s - 6.5 s |
|
Elektronika a přesné díly |
Vnitřní rámečky mobilních telefonů, mikro-konektory, kryty klávesnice, přihrádky na SIM karty |
0,50 mm - 1.20 mm |
4.0 s - 8.0 s |
|
Logistika a spotřební zboží |
Rychlé-uzávěry, tenké-stěnné úložné boxy, jednorázové příbory |
0,50 mm - 1.50 mm |
3.0 s - 7.0 s |
Materiálová kompatibilita
Standardní a volitelné geometrie šroubů umožňují použití širokého spektra termoplastických pryskyřic:
Polypropylen (PP):Pryskyřice s vysokou rychlostí toku taveniny (MFR 30 - 100) pro tenkostěnné obaly a nádoby.
Polystyren (GPPS / HIPS):Křišťálově čisté příbory, Petriho misky a pevné obalové krabice.
Polyethylen (HDPE / LLDPE):Nápojové uzávěry, uzávěry a flexibilní tenkostěnné-vany.
Polykarbonát (PC) a ABS:Vysoce přesná elektronická pouzdra a čiré optické komponenty.
Polyethylentereftalát (PET):Vyhrazená nastavení vysokorychlostního vstřikování předlisku (vyžaduje se volitelná konfigurace motoru s vysokým točivým momentem -).
Jak vybrat a nakonfigurovat možnosti
Výběr správné velikosti stroje vyžaduje vyvážení hmotnosti broku, rychlosti vstřikování a upínací síly s parametry konstrukce formy:
Pokyny pro velikost
Výpočet upínací síly: Výpočet projektované plochy součásti včetně kanálů vodicích lišt. Vynásobte požadovaným tlakem v dutině (obvykle 500 - 800 bar pro tenkostěnný PP/PS).
Vstřikovací kapacita a délka toku: Ověřte poměr délky toku k tloušťce (poměr L/T). Pokud L/T > 150:1, je vyžadována akumulátorová -vysokorychlostní-vstřikovací jednotka.
Rychlost změkčování: Zajistěte, aby šnek mohl obnovit požadovanou hmotu broků v rámci dostupného časového okna chlazení, aniž by došlo k degradaci taveniny.
Modulární konfigurační matice
Hydraulický akumulátor: Standardní nebo rozšířená kapacita pro extrémní poměry L/T.
Šroubové povlaky: Pochromované-pokovené, bimetalické slitiny nebo úpravy karbidu wolframu pro abrazivní sklo-plněné nebo korozivní materiály.
Ovládání ventilových hradel: Integrované pneumatické nebo hydraulické sekvenční ovladače ventilových hradel (4, 8 nebo 16 zón).
Rozhraní automatizace: Rozhraní Euromap 67 / SPI pro roboty s bočním-vstupem, top-vstupní{3}}systémy a automatizaci IML.
Vzduchové foukací jednotky: Více{0}}okruhové vzduchové ejektorové ventily pro rychlé upuštění součásti.
Výroba a kontrola kvality
Každý stroj prochází před uvedením do provozu standardizovanými výrobními a ověřovacími protokoly:
Strukturální integrita a obrábění:Rámy a desky strojů jsou před CNC obráběním odlévány z-vysokopevnostní tvárné litiny (GGG50/QT500) a pnutí-odstraněno tepelným žíháním.
Sledovatelnost komponent:Kritické hydraulické a elektrické komponenty (např. ventily Yuken/Rexroth, servomotory Phase/Novatar, elektroinstalace Schneider, ovladače KEBA) mají plnou sériovou sledovatelnost.
Zarovnání a rovnoběžky:Laserové interferometry ověřují rovnoběžnost desek a vyrovnání spojovacích tyčí za podmínek nulového a maximálního zatížení.
Tovární akceptační test (FAT):Před odesláním probíhá u každé jednotky nepřetržitý 48-hodinový test stability suchého cyklu, po kterém následuje zátěžový test replikující cílové rychlosti vstřikování a provozní tlaky.
Přizpůsobení a podpora OEM
Poskytujeme inženýrská řešení na míru pro sladění rozhraní stroje se stávající automatizací a nástroji v továrně:
Vlastní konfigurace šroubů:Specializované míchací prvky, bariérové šneky a odvětrávané sudy pro specifická aditiva nebo masterbatche.
Úpravy vzoru desky:Ne-standardní vzory otvorů EUROMAP/SPI, vlastní průměry vodicích kroužků a prodloužené vzdálenosti denního světla pro stohovací formy.
Barevné sladění a branding:Zakázkové lakování, klientské značení a specifické konfigurace bezpečnostních dveří.
Balící buňky na klíč:Kompletní integrace včetně návrhu formy, vysokorychlostního robota s bočním{1}}vstupem-, chladiče forem, sušičky pryskyřice a kontrolních systémů po proudu.
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li obdržet podrobný technický návrh a obchodní nabídku, uveďte následující podrobnosti o projektu:
Specifikace dílu:3D CAD soubory (.STEP / .IGES) nebo fyzické výkresy s rozměry, tloušťkou stěny a hmotností součásti.
Typ pryskyřice:Specifická kvalita polymeru, technický list MFR/MFI a jakákoli procenta plniva (např. mastek, skleněné vlákno).
Podrobnosti formy:Počet dutin, rozměry formy (D x Š x V), celková hmotnost formy a typ vtoku (studený vtok nebo systém horkých vtoků).
Cílová doba cyklu a objem:Požadovaný výkon za hodinu/den a cílová doba cyklu.
Pomocné požadavky:Potřeba robotické automatizace, vzduchových ventilů, vytahování jader nebo dodržování požadavků na čisté prostory.
FAQ
Otázka: Jaký je hlavní rozdíl mezi standardním hydraulickým strojem a vysokorychlostním-strojem?
Odpověď: Vysokorychlostní stroje využívají vstřikovací pohyblivé části s nižší- setrvačností, pomocný akumulátor, větší kapacitu čerpadla/servopohonu, proporcionální ventily s vysokou-reakcí a pevné deskové konstrukce k dosažení rychlosti vstřikování až 800 mm/s ve srovnání s 100 - 150 mm/s na standardních strojích.
Otázka: Jak si stroj poradí s tenkostěnnými-části bez vytvoření blesku?
Odpověď: Flash je řízen pomocí servoventilů s vysokou{0}}reakcí, které přepínají z řízení rychlosti na udržování tlaku během 1 milisekundy, v kombinaci s nulovými-deskami flex box, které udržují čela formy rovnoběžné pod upínacím tlakem.
Otázka: Lze tento stroj integrovat se systémy In{0}}Mold Labeling (IML)?
A: Ano. Ovladač je vybaven standardními rozhraními Euromap 67 / Euromap 73 a mapováním signálů I/O potřebným k synchronizaci robotiky IML s vysokorychlostním-bočním{4}}vstupem v rámci oken cyklu do 3 sekund.
Otázka: Jakou údržbu vyžaduje vysokorychlostní přepínací-mechanismus?
A: Upínací jednotka používá automatický systém centrálního mazání se senzory monitorování tlaku. Dokud jsou udržovány doporučené hladiny maziva a olejové filtry jsou vyměňovány každých 4 000 provozních hodin, opotřebení kalených ocelových čepů a pouzder je minimální.
Otázka: Jaké parametry napájení jsou požadovány?
Odpověď: Standardní konfigurace podporují 380V - 415V, 3fázové, 50Hz/60Hz. Vlastní konfigurace transformátorů pro průmyslové sítě 200 V, 220 V nebo 460 V jsou k dispozici na vyžádání.
Populární Tagy: vysokorychlostní vstřikovací stroj pro výrobu s vysokým cyklem, vysokorychlostní vstřikovací stroj v Číně pro výrobce vysokocyklové výroby, dodavatele, továrnu