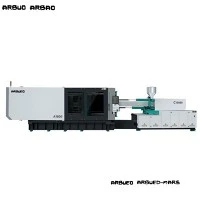
1600tunový vstřikovací stroj
Hydraulický servo vstřikovací lis o kapacitě 1600-tun je navržen pro těžké-náročné, velkoplošné-přesné lisování. Tento stroj, navržený pro střední-až-velké automobilové díly, průmyslové kontejnery, pouzdra strukturálních zařízení a komunální vybavení, vyvažuje vysokou upínací sílu s nízkou provozní spotřebou energie.
Je vybaven -elektro{1}}hydraulickým servopohonem s vysokým točivým momentem a poskytuje přesnou opakovatelnost, zkrácenou dobu cyklů a až 30–60 % úsporu energie ve srovnání s konvenčními-hydraulickými systémy s pevným zdvihem. Je postaven na těžkém-přepínacím upínacím mechanismu a-vysoké tuhosti základny, minimalizuje průhyb desky při plné tonáži, zajišťuje rozměrovou stabilitu dílu a prodlužuje životnost formy.
Klíčové specifikace
Níže jsou uvedeny standardní technické specifikace pro základní konfiguraci. K dispozici jsou standardní úpravy parametrů a vlastní výběr šroubů pro splnění specifických požadavků na hmotnost a tlak střely-.
|
Kategorie parametru |
Položka specifikace |
Metrická jednotka |
Technická hodnota |
|
Upínací jednotka |
Upínací síla |
kN |
16,000 |
|
Otevření mrtvice |
mm |
1,450 |
|
|
Vzdálenost mezi spojovacími tyčemi (V x V) |
mm |
1,550 x 1,450 |
|
|
Max. Výška formy |
mm |
1,500 |
|
|
Min. Výška formy |
mm |
650 |
|
|
Zdvih vyhazovače |
mm |
350 |
|
|
Síla vyhazovače |
kN |
310 |
|
|
Vstřikovací jednotka |
Průměr šroubu (možnosti A / B / C) |
mm |
130 / 140 / 150 |
|
Teoretický objem výstřelu (šroub B) |
cm³ |
8,930 |
|
|
Hmotnost vstřiku (PS, B šroub) |
g |
8,125 |
|
|
Vstřikovací tlak (B šroub) |
MPa |
165 |
|
|
Poměr L/D šroubu |
L/D |
22:1 |
|
|
Max. Rychlost šroubu |
ot./min |
110 |
|
|
Napájení a pohon |
Výkon servomotoru |
kW |
110 + 55 |
|
Topný výkon |
kW |
75 |
|
|
Hydraulický tlak systému |
MPa |
17.5 |
|
|
Generál |
Kapacita olejové nádrže |
L |
2,200 |
|
Celkové rozměry stroje (D x Š x V) |
m |
14.2 x 3.2 x 3.6 |
|
|
Celková hmotnost stroje |
tun |
~98 |
Klíčové vlastnosti
Vysoká{0}}tuhost upínacího rámu
Optimalizovaná konstrukce desky pomocí analýzy konečných prvků (FEA) rozděluje upínací sílu 16 000 kN rovnoměrně po povrchu formy. Tím se zabrání vychýlení středu, sníží se záblesky na součástech s velkou-povrchovou{4}}plochou a prodlouží se integrita těsnění okraje formy.
Servo-hydraulický pohonný systém
Integruje synchronní servomotory s permanentními magnety spárované s vnitřními zubovými čerpadly. Uzavřený-systém řízení tlaku a průtoku reaguje do 40 ms, čímž eliminuje spotřebu energie při nečinnosti během chladicích cyklů a podstatně snižuje nárůst teploty oleje.
Přesná vstřikovací jednotka
Dva vstřikovací válce zajišťují vyvážené rozložení síly podél osy šroubu při vysokotlakém vstřikování-. Lineární vodicí kolejnice podpírají vozík vstřikovací jednotky, snižují mechanickou odolnost a zachovávají axiální vyrovnání.
Dedikovaný průmyslový mikrokontrolér
Obsahuje průmyslové{0}}rozhraní PLC v reálném čase s 15-palcovým barevným dotykovým displejem. Obsahuje programování profilu až pro 10 stupňů vstřikování, 5 stupňů udržovacího tlaku, sledování procesu SPC a paměť pro uložení až 200 nastavení forem.
Pracovní princip a konfigurace stroje
Pohybová sekvence
Uzavření formy: 5-dvojitý přepínací mechanismus posouvá pohyblivou desku pomocí vysokorychlostního-nízkorychlostního-řízení tlaku a plynule přepíná na vysokotlaké blokování tonáže před vstřikováním.
Plastifikace a vstřikování: Hydraulický motor pohání slitinový šnek, aby změkčil pelety surového polymeru. Dva hydraulické válce posouvají šroub dopředu a provádějí vstřikování řízené rychlostí- s následným udržováním tlaku v uzavřeném okruhu-.
Chlazení a zotavení: Zatímco součást chladne ve formě, šroub se otáčí, aby odměřil další dávku. Protitlak je proporcionálně řízen pro optimalizaci hustoty taveniny a odplynění.
Otevírání a vyhazování formy: Po ochlazení otočný mechanismus otevře desku měkkým-zabrzděním. Centrální hydraulický vyhazovací čepový systém se aktivuje, aby se uvolnil lisovaný díl.
Výběr základní komponenty
Hydraulické ovládání: Proporcionální tlakové a průtokové ventily Yuken / Rexroth
Servosystém: Fázové/inovativní servomotory spárované s vysoce{0}}účinnými zubovými čerpadly
Desky a spojovací tyče: Desky z lité oceli (QT500-7); Spojovací tyče z oceli 40Cr s tvrdým chromováním a vysokofrekvenčním indukčním kalením
Elektrotechnika a automatizace: AC stykače Schneider, řídicí jednotky Omron, řídicí rozhraní PLC Mirle nebo Techmation
Lineární převodníky: Snímače polohy Novotechnik / Gefran na upínacích, vstřikovacích a vyhazovacích osách
Technické výhody-specifické pro produkt
Snížené vychýlení desky a zabránění vzplanutí
Velkoformátové výlisky často trpí-prohýbáním středové desky při vysokém upínacím zatížení. Použitím desek s krabicovou-konstrukcí s optimalizovanou orientací napínacích žeber je středová deformace udržována v rozmezí 0,08 mm při plném hydraulickém tlaku 1 600 tun.
Řízení teploty oleje a dlouhověkosti kapaliny
Servosystém s uzavřenou-smyčkou generuje méně tepla než tradiční pevné-čerpadla. Nižší provozní teploty oleje (obvykle udržované pod 45 stupňů) zachovávají hydraulická těsnění, udržují stálou viskozitu kapaliny a zdvojnásobují servisní interval hydraulického oleje.
Možnosti odolnosti proti opotřebení šroubů a hlavně
U směsí plněných skelnými vlákny (např. 30% GF PP nebo PA66) dochází u standardních nitridovaných šroubů k rychlejšímu opotřebení. Nabízíme bubny z bimetalové slitiny se závitovými lopatkami z karbidu wolframu, které zvyšují životnost 3 až 5krát při zpracování brusných pryskyřic.
Typické aplikace
Automobilové díly exteriéru a interiéru
Velká jádra obložení nárazníků, konstrukční podpěry palubní desky, nosiče dveřních panelů, vložky podběhů kol a spodky motoru.
Průmyslové balení a logistika
Přepravní palety z-polyetylenu (HDPE), těžké-skládací přepravky, skladovací tašky a kontejnery na komunální odpad (240 l až 660 l).
Městská a stavební infrastruktura
Velké potrubní tvarovky z PVC/PPR, inspekční komory, drenážní kanály a konstrukční prvky septiku.
Komerční a domácí spotřebiče
Vnější vany a konstrukční základny pro pračky, kryty venkovních jednotek klimatizací a zadní panely televizorů.
Materiálová kompatibilita
|
Typ pryskyřice |
Typické smrštění (%) |
Rozsah teploty tání (stupně) |
Požadavek na konfiguraci stroje |
|
Polypropylen (PP) |
1.0 – 2.5% |
200-260 stupňů |
Standardní šroubový profil; okruhy forem s vysokou chladicí kapacitou. |
|
Polyethylen s vysokou{0}}hustotou (HDPE) |
1.5 – 3.0% |
190-240 stupňů |
Možnost šroubu s vysokým plastifikačním momentem; přesné ovládání protitlaku. |
|
ABS / PC + ABS slitina |
0.4 – 0.7% |
230-270 stupňů |
Funkce dekomprese, aby se zabránilo slintání; přesný vícestupňový{0} přítlak. |
|
Polyamid (PA6 / PA66 + GF) |
0.3 – 1.2% |
260-310 stupňů |
Bimetalový šroub a hlaveň-odolné proti opotřebení; keramické topné pásy. |
Jak vybrat / Možnosti konfigurace na
Výběr správné specifikace závisí na rozměrech součásti, viskozitě pryskyřice a konstrukci formy:
Výpočet upínací tonáže
Vypočítejte část projektovanou plochu (včetně vodicích lišt) a vynásobte ji faktorem tlaku v dutině materiálu:
Požadovaná tonáž (kN)=Projektovaná plocha (cm²) x Faktor materiálu (3,5 – 6,5 kN/cm²)
Výběr vstřikovací jednotky a šroubu
A Šroub (130 mm): Poskytuje vyšší vstřikovací tlak (až 190 MPa). Ideální pro tenkostěnné-technické plasty nebo díly s dlouhým tokem-.
B Šroub (140 mm): Standardní vyvážená varianta. Optimalizuje vstřikovací objem a tlak pro běžné polyolefiny (PP/PE).
C Šroub (150 mm): Maximalizuje objem střely (až 10 200 cm³). Doporučeno pro tlustostěnné průmyslové díly vyžadující velký objem materiálu při mírném vstřikovacím tlaku.
Volitelné funkce
Víceokruhové hydraulické tahové jednotky jádra (až 4 ventily)
Sekvenční ovládání vstřikování ventilu (vzduchové nebo hydraulické ovládání)
Akumulátorové-vysokorychlostní{1}}vstřikování (pro tenkostěnné-balení)
Magnetické upínací systémy pro rychlou výměnu nástrojů
Výroba a kontrola kvality
Infrastruktura těžkého obrábění
Všechny rámy strojů procházejí po svařování žíháním pro odstranění pnutí-, aby se eliminovalo vnitřní pnutí materiálu. Přesné vyvrtávání otvorů pro kolíky a vodítek spojovacích tyčí se provádí na velkých podlahových - CNC horizontálních vyvrtávacích frézách, aby byla zaručena přísná rovnoběžnost.
[Svařování rámu a namáhání-Reliéfní žíhání]
↓
[Podlahový{0}}typ CNC Horizontální vyvrtávání a frézování]
↓
[Laser Tracker Parallelism Alignment]
↓
[Suchý cyklus a plný{0}}Test hydraulického tlaku v tonáži]
Inspekční kritéria
Paralelnost desky: Kontrolováno pomocí nástrojů pro optické laserové zarovnání; udržována v rozmezí 0,15 mm po celé ploše desky během pohybu.
Vyrovnání a napnutí spojovacích tyčí: Elektronické tenzometry měří rovnoměrné rozložení zatížení na všechny čtyři spojovací tyče pod plným zajišťovacím tlakem.
Testování udržování tlaku a těsnosti: Bloky hydraulického potrubí podstupují 24-hodinové vysokotlaké testy pro ověření nulového úniku oleje na hranicích těsnění.
Nepřetržité testování za sucha-: 72-hodinové nepřerušované cyklování nasucho před odesláním k ověření stability ovladače, tepelné rovnováhy oleje a opakovatelnosti mechanického senzoru.
Přizpůsobení a podpora OEM
Poskytujeme technické úpravy na míru, aby odpovídaly konkrétnímu uspořádání závodu a výrobním linkám:
Prodloužené denní světlo a zdvih:Vlastní délky spojovacích tyčí a prodloužené otevírací tahy pro hluboké{0}}tažení dílů nebo stohovacích forem.
Speciální konstrukce šroubů:Speciální geometrie míchací hlavy, bariérové šrouby pro rozptyl barev nebo odvětrávané sudy pro materiály citlivé na vlhkost-.
Normy Euromap / SPI:Integrace robotického rozhraní (Euromap 67 nebo Euromap 12), vzory děr pro šrouby SPI{2}}a standardizovaná jádro-signalizace zatažení.
Úpravy napětí:Integrace transformátoru pro globální elektrické standardy (např. 480V 60Hz Severní Amerika, 380V 50Hz Evropa, 415V Austrálie).
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li získat přesnou obchodní nabídku a list technických specifikací, poskytněte prosím následující podrobnosti o projektu:
Soubory 3D dílů nebo výkresy:STEP/IGES formát s podrobnostmi o rozměrech dílu, tloušťce stěny a hmotnosti.
Specifikace pryskyřice:Druh materiálu, hustota a míra smrštění (např. SABIC PP 575P s 20% mastkovým plnivem).
Rozměry formy:Délka, šířka, výška a celková hmotnost formy. V případě potřeby uveďte základní-požadavky na výběr.
Cílová doba cyklu a roční objem:Požadovaný výrobní výstup, který pomůže vyhodnotit velikost motoru a možnosti plastifikační kapacity.
Napájení závodu:Místní napětí (V), frekvence (Hz) a konfigurace fáze.
FAQ
Otázka: Jaká je typická dodací lhůta pro 1600tunový stroj?
Odpověď: Standardní doba výroby je 60 až 75 dní po odhlášení-technického výkresu a potvrzení zálohy. Specializované úpravy (např. prodloužená vůle spojovací tyče nebo vlastní vstřikovací jednotky) vyžadují 80 až 90 dní.
Otázka: Jak je stroj přepravován do zámořských zařízení?
Odpověď: Vzhledem ke svým rozměrům (~98 tun celkové hmotnosti) je stroj rozebrán na modulární přepravní jednotky: sestava svěrek, vstřikovací základna a hydraulická pohonná jednotka. Doprava je zajišťována pomocí plochých-regálových a otevřených-kontejnerů.
Otázka: Jaké záruční krytí a náhradní díly jsou poskytovány?
Odpověď: Na stroj je zahrnuta 12-měsíční záruka na celý stroj a 24měsíční strukturální záruka na desky a spojovací tyče. Součástí dodávky je standardní sada náhradních dílů (topné pásy, termočlánky, hydraulické těsnicí kroužky a bezdotykové spínače).
Otázka: Může se tento stroj integrovat s průmyslovými automatizačními roboty?
A: Ano. Řídicí systém podporuje standardní rozhraní Euromap 67 a Euromap 12, což umožňuje přímou komunikaci s roboty s horním-vstupem, bočním-vstupem a 6osými kloubovými roboty pro automatizovanou extrakci dílů.
Otázka: Jaké postupy údržby jsou vyžadovány pro hydraulický systém?
Odpověď: Filtrační prvky by měly být zkontrolovány po prvních 500 provozních hodinách a poté vyměněny každých 2 000 hodin. Testování hydraulického oleje by mělo být prováděno každoročně, aby se ověřila čistota (cíl ISO 4406 18/16/13) a výkon kapaliny.
Populární Tagy: 1600 tunový vstřikovací stroj, Čína 1600 tunový výrobci vstřikovacích strojů, dodavatelé, továrna