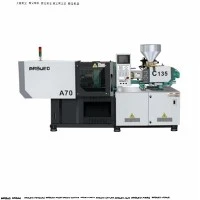
Vysoce přesný vstřikovací stroj pro elektronické součástky
Precizní výroba elektroniky vyžaduje opakovatelnou přesnost výstřelu, nízkou tepelnou degradaci a minimální mechanické vibrace. Tento vysoce-systém pro vstřikování je navržen pro mikro-součástky, konektory s jemným{3}}roztečím, pouzdra relé a tenkostěnná pouzdra snímačů-. Díky kombinaci servo-hydraulické nebo plně{9}}elektrické vstřikovací jednotky s uzavřenou-smyčkou s vysokou odezvou a pevnými upínacími deskami poskytuje stroj opakovatelnost hmotnosti<= 0.15% and shot-to-shot positional accuracy down to +/- 0.01 mm.
Klíčové specifikace
|
Parametr |
30tunový model |
80tunový model |
150tunový model |
Model s nosností 220 tun |
|
Upínací síla |
300 kN |
800 kN |
1 500 kN |
2 200 kN |
|
Vzdálenost-tyčinky (V x V) |
280 x 280 mm |
360 x 360 mm |
470 x 470 mm |
560 x 560 mm |
|
Rozměry desky |
420 x 420 mm |
520 x 520 mm |
680 x 680 mm |
810 x 810 mm |
|
Možnosti průměru šroubu |
14/18/22 mm |
22 / 25 / 28 mm |
28 / 32 / 36 mm |
36 / 40 / 45 mm |
|
Teoretický objem záběru |
11.5 - 28.5 cm³ |
34.2 - 55.4 cm³ |
80.0 - 132.3 cm³ |
173.0 - 270.4 cm³ |
|
Max. Vstřikovací tlak |
2800 bar |
2500 bar |
2 300 bar |
2100 bar |
|
Max. Rychlost vstřikování |
300 - 500 mm/s |
250 - 400 mm/s |
200 - 350 mm/s |
160 - 300 mm/s |
|
Síla / zdvih vyhazovače |
15 kN / 70 mm |
25 kN / 90 mm |
45 kN / 120 mm |
60 kN / 140 mm |
|
Regulace teploty |
4 zóny (+/- 0.5 stupně) |
5 zón (+/- 0.5 stupně) |
5 zón (+/- 0.5 stupně) |
6 zón (+/- 0.5 stupně) |
Klíčové vlastnosti
Vysoko{0}}rychlostní vstřikovací jednotka: Řízení servopohonů s uzavřenou-smyčkou s lineárními optickými kodéry zajišťuje rychlou dobu odezvy (15-25 ms) pro doby plnění tenkých stěn bez zhroucení struktury materiálu.
Ultra{0}}tuhý upínací rám: Desky -optimalizovaného krabicového-typu pro analýzu konečných prvků (FEA) zabraňují ohýbání desky při svíracím zatížení, prodlužují životnost formy a zabraňují mikro-výletům na dělicích čarách.
PID Barrel Temperature Management: Nezávislé teplotní zóny PID vybavené izolovanými polovodičovými - relé udržují stabilitu hlavně v rozsahu +/- 0.5 stupňů a zabraňují tepelnému rozkladu polymerů zpomalujících hoření-.
Servomotory s nízkou setrvačností-: Přímé-servopohony řídí vstřikovací a plastifikační funkce, eliminují hydraulické zpoždění a snižují spotřebu energie o 40 % až 65 % ve srovnání s konvenčními-systémy s pevným objemem.
Integrovaná ochrana proti plísním: Vysoce{0}}citlivá nízkotlaká-ochrana forem detekuje překážky až do 0,05 mm a zabraňuje poškození jemných čepů jádra a břitových destiček v nástrojích s vysokou-dutinou.
Pracovní princip / Konfigurace stroje
Výrobní sekvence integruje tři koordinované subsystémy:Plastifikace, vysokotlaké{0}}vstřikování a paralelní sevření/vysunutí.
Plastifikování a krmení: Polymerové pelety vstupují do sudu z integrované odvlhčovací sušičky. Bariérový šroub se otáčí pod přesným řízením točivého momentu a taví materiál střihem a vedením bez přehřátí citlivých přísad.
Inerciální-volné vstřikování: Dynamický servopohon posouvá šroub a vstřikuje roztavenou pryskyřici do dutiny formy. Zpětná vazba polohy monitorovaná lineárními snímači (rozlišení 0,001 mm) řídí bod přepínání V/P (Velocity to Pressure), aby se eliminovaly propady a vnitřní pnutí.
Držení, chlazení a vysunutí: Snímače s uzavřenou-smyčkou monitorují tlak v dutině během fáze zadržení. Jakmile ztuhne, páčkový nebo hydraulický upínací mechanismus se odemkne a servo-vyhazovací kolíky uvolní díly na integrovaného robota pro výběr-a{4}}položení.
Technické výhody-specifické pro produkt
Mikro{0}}Opakovatelnost výstřelu: Sestava anti-zpětného zpětného ventilu zabraňuje zpětnému toku taveniny během vysokotlakého vstřikování-, čímž se dosahuje konzistence hmoty-k{3}}výstřelu +/- 0.15 % při hmotnosti výstřelu pod 0,5 gramu.
Odolnost proti korozi a opotřebení: Screw barrels undergo bimetallic tungsten carbide coating (HV >= 1000, vůle < 0,02 mm), aby odolala abrazivním skleněným-vláknům vyztuženým pryskyřicím (30-50 % GF) a korozivním bezhalogenovým zpomalovačům hoření.
Synchronizovaný hydraulický/elektrický pohyb: Paralelní pohyb vyhazovače během otevírání formy zkracuje dobu sušení o 0,8-1,5 sekundy na jeden výstřel, což zvyšuje denní výnos při velkoobjemových sériích.
Typické aplikace
Board-to{1}}Board & FPC Connectors
Požadavky: Tloušťka stěny 0,15 mm, tolerance rozteče kolíků pod +/- 0.01 mm, nulový záblesk na kontaktních otvorech kolíků.
Pryskyřice: LCP (Liquid Crystal Polymer), PA9T.
Automobilové kryty senzorů a reléové základny
Požadavky: Vysoká rozměrová stabilita v širokém rozsahu teplot (-40 stupňů až 150 stupňů), těsné tolerance síly vkládání, plynotěsné těsnící plochy.
Pryskyřice: PBT 30% GF, PPS 40% GF, PA66.
Mikro-přepínače a moduly nositelných zařízení
Požadavky: Extrémně malá hmotnost broků (0,1-2,0 g), úzké tolerance profilu vnitřního ozubeného kola, povrchová úprava bez blesku pro mechanický pohyb.
Pryskyřice: POM (acetal), PC, PEEK.
Materiálová kompatibilita
High-Temperature Resins (LCP, PEEK, PPS) --->Vysokoteplotní-ohřev (až 420 stupňů) a bimetalový sud
Glass-Reinforced Polymers (PA66-GF, PBT-GF)--->Sestava šroubu potaženého karbidem wolframu
Corrosive / Flame-Retardant Resins (FR-ABS)--->Pasivovaný nevratný-ventil a nitridovaná ocel
Liquid Crystal Polymer (LCP): Vyžaduje vysokou rychlost vstřikování a úzká teplotní okna (330-380 stupňů). Speciální zpětné ventily zabraňují slintání a tepelné degradaci.
Polybutylen tereftalát (PBT) a polyamidy (PA66 / PA46): Vysoce citlivý na vlhkost a tepelnou historii; zpracovány pomocí nízko{0}}smykových šroubových profilů.
Polypropylen (PP) a Polykarbonát (PC): Vyžaduje přesné řízení přítlaku, aby se zabránilo smršťování, deformaci nebo optickému zkreslení čoček snímače.
Jak vybrat / Možnosti konfigurace
Výpočet upínací síly
Určete projektovanou plochu (A, v cm²) dílů a vodicích lišt a poté vynásobte požadovaným tlakem materiálu (Preq, v barech):
Upínací síla (kN)=(A x Preq) / 100
Konektory LCP / tenké-stěny: Preq cca. 750 - 1000 bar
Obecná elektronika (PC/ABS): Preq cca . 450 - 600 bar
Výběr vstřikovací jednotky
Vyberte průměr šneku, který funguje mezi 20 % a 80 % maximální kapacity výstřelu na cyklus, abyste zabránili nadměrné době setrvání hlavně.
|
Konfigurační balíček |
Ideální aplikace |
Zahrnutý hardware |
|
Elektronika pro tenké-stěny |
Jemné-konektory, držáky SIM karet |
Vysokorychlostní{0}akumulátor, šroub LCP, keramické ohřívače |
|
Abrazivní / Optické |
Sensor housings with >30% GF, optické čočky |
Bimetalová hlaveň (HV1000), optické-řízení serva |
|
Balíček pro čisté prostory |
Lékařská/polo{0}}vodičová elektronika |
Barva-bar-méně/čistý prostor, HEPA filtr ventilátoru, nerezové desky |
Výroba a kontrola kvality
Přesnost obrábění: Rámové konstrukce a desky jsou obráběny na 5-osých CNC obráběcích centrech v klimaticky řízených prostředích, aby byla zachována geometrická rovnoběžnost v rozmezí 0,02 mm/m.
Zarovnání laserového interferometru: Vyrovnání desky, rovnoběžnost-tyčových tyčí a soustřednost šroubů jsou před montáží kalibrovány pomocí laserových interferometrů Renishaw.
Tovární akceptační test (FAT): Each machine undergoes a continuous 48-hour dry run test, followed by a live molding test using a standardized multi-cavity connector tool to verify dimensional stability, weight repeatability (Cpk >= 1.67) a rychlosti cyklu sušení.
Přizpůsobení a podpora OEM
Specializované geometrie šroubů a hlavně: Vlastní poměry L/D (20:1 až 24:1) přizpůsobené pro termosety, LSR (Liquid Silicone Rubber) nebo plněné technické plasty.
Automatizace a integrace periferií: Standardní rozhraní Euromap 63 / SPI / Euromap 73 pro roboty vybírání-a{3}}pokládání, dopravníkové systémy a regulátory teploty forem.
Více{0}}komponentní / vkládací úpravy výlisku: Vertikální upínací konfigurace nebo sekundární horizontální/vertikální vstřikovací jednotky pro zalití rámečků a vložek.
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li obdržet přesnou technickou nabídku a návrh velikosti stroje, poskytněte:
Geometrie součásti / 3D CAD soubor (STEP/IGES): Včetně odchylek tloušťky stěny a kritických rozměrových tolerancí.
Specifikace pryskyřice: Třída polymeru, procento skelných vláken, odolnost proti hoření (např. UL94-V0).
Podrobnosti o formě: Počet dutin, celková hmotnost vstřiku (včetně oběžného systému), rozložení desky a vnější rozměry formy.
Cílový výstup: Požadované metriky doby cyklu a měsíčního objemu.
FAQ
Otázka: Jaké přesnosti polohy dosahuje vstřikovací jednotka?
Odpověď: Lineární snímače na ose vstřikování poskytují zpětnou vazbu polohy s přesností +/- 0.001 mm, což umožňuje dynamické přepínání V/P v rámci +/- 0.01 mm od polohy zdvihu.
Otázka: Jak stroj zvládá-vysokoteplotní pryskyřice, jako je LCP nebo PEEK?
Odpověď: Hlaveň používá vysokoteplotní{0}}keramické topné pásy schopné dosáhnout 420 stupňů v kombinaci s 5-zónovým řízením PID. Konstrukce zpětného ventilu zabraňují tvorbě slin při vysokých procesních teplotách.
Otázka: Jaké intervaly údržby jsou vyžadovány pro bimetalový šroub a hlaveň?
Odpověď: Při nepřetržitém provozu s 30% PBT vyztuženým skleněnými-vlákny si bimetalové sudy udržují provozní tolerance po dobu 18 000 až 24 000 provozních hodin, než vyžadují kontrolu nebo výměnu.
Otázka: Může řídicí systém exportovat procesní data pro sledovatelnost zajištění kvality?
A: Ano. Řídicí jednotka podporuje protokoly Industry 4.0 (Euromap 77 / OPC UA) pro protokolování křivek vstřikovacího tlaku, časů cyklů, teplotních profilů a historie alarmů přímo do softwaru MES.
Populární Tagy: vysoce přesný vstřikovací stroj pro elektronické součástky, Čína vysoce přesný vstřikovací stroj pro výrobce elektronických součástek, dodavatele, továrnu