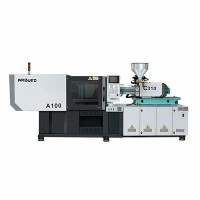
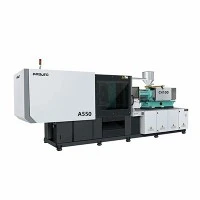
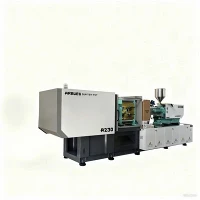
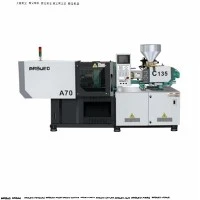
Vysokorychlostní-servo vstřikovací stroj
Tento hydraulický servo-vstřikovací stroj je navržen pro výrobce automobilových komponent Tier 1 a Tier 2, kteří vyžadují přísné rozměrové tolerance, nízké optické zkreslení a opakovatelnou kontrolu hmotnosti dílů. Systém pracuje v rámci upínacích sil od 100 do 2 000 metrických tun a zpracovává technické termoplasty (PA66-GF30, PBT, PC/ABS, PMMA, POM) pro funkční prvky pod kapotou, vnitřní obložení, čočky vnějšího osvětlení a konstrukční součásti.
Integrací přímo{0}}pohonných servo-hydraulických jednotek, lineárních vodicích kolejnic na pohyblivé desce a plastifikačních šroubů s nízkým -třením dosahuje tento stroj tolerance opakovatelnosti hmotnosti střely v rozmezí +/-0,15 %. Regulátor s uzavřenou smyčkou reguluje vstřikovací tlak a polohu šroubu v 1 milisekundových vzorkovacích intervalech, čímž eliminuje záblesky a stopy po propadu na vícedutinových automobilových formách.
Klíčové specifikace
Níže uvedené specifikace odrážejí standardní provozní parametry napříč reprezentativními množstevními třídami.
|
Parametr |
Jednotka |
Třída 250 tun |
Třída 500 tun |
Třída 1 000 tun |
|
Upínací síla |
kN |
2,500 |
5,000 |
10,000 |
|
Vzdálenost-tyčinky (V x V) |
mm |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
Max. Denní světlo |
mm |
1,080 |
1,480 |
2,050 |
|
Tloušťka formy (Min-Max) |
mm |
200-600 |
300-800 |
450-1,100 |
|
Průměr šroubu (šroub B) |
mm |
50 |
70 |
95 |
|
Hmotnost vstřiku (PS) |
g |
440 |
1,220 |
3,150 |
|
Max. Vstřikovací tlak |
bar |
2,050 |
1,920 |
1,780 |
|
Max. Rychlost vstřikování |
mm/s |
160 |
140 |
120 |
|
Zdvih vyhazovače |
mm |
150 |
220 |
300 |
|
Tlak hydraulického systému |
MPa |
17.5 |
17.5 |
17.5 |
|
Výkon motoru čerpadla |
kW |
30 |
52 |
90 |
Klíčové vlastnosti
Pětibodový dvoubodový upínací mechanismus: Tepelně-zpracovaná litinová spojení mají samomazná pouzdra impregnovaná -grafitem-, která zabraňují kontaminaci olejem uvnitř oblasti formy.
Podpora lineárního vedení s-nízkým třením: Pohyblivé desky spočívají spíše na přesných lineárních vodicích lištách než na spojovacích-tyčích, což snižuje naklánění desky při vysokých hmotnostech forem a eliminuje opotřebení pouzder spojovacích- lišt.
Hydraulický pohon s uzavřenou-smyčkou-: Servomotory s vysokou{0}}reakcí, spárované s čerpadly s vnitřním ozubením, regulují průtok oleje na základě potřeby a snižují spotřebu energie při nečinnosti o 40-60 % ve srovnání s čerpadly s pevným objemem.
Více{0}}stupňový regulátor vstřikování a přídržného tlaku: 10-stupňová rychlost vstřikování a 10stupňové křivky udržování tlaku zabraňují koncentraci napětí v oblasti brány v tlustostěnných optických čočkách.
Sestava bi-kovové hlavně a šroubu: Vystýlka válce ze slinutého karbidu wolframu kombinovaná s průběžným svařováním plazmovým -přenosovým obloukem (PTA) na šroubu rukojeti abrazivních polymerů vyztužených skleněnými -vlákny-.
Více{0}}jádrové ovládání stahování: Integrované dvouzónové{0}}hydraulické stahováky jader umožňují složité posouvání automobilových konektorů a krytů HVAC.
Pracovní princip / Konfigurace stroje
Nastavení upínání a formy:Pohybující se deska se pohybuje přes lineární ložiska. Pět-bodové přepínací zámky generující plnou upínací tonáž měřenou přímo pomocí tenzometrů-tyčových tyčí.
Plastifikace:Bi-kovový šroub se otáčí poháněný hydromotorem s vysokým-točivým momentem. Teplotní senzory podél čtyř topných zón regulují teplotu taveniny v rozmezí +/-1,0 °C.
Vstřikovací fáze:Digitální lineární převodník měří polohu vstřiku s rozlišením 0,01 mm. Servočerpadlo upravuje hydraulický tlak až na 2 050 barů, aby vyplnil dutinu formy.
Přepnutí V/P & Pack/Hold:Systém přepíná z řízení rychlosti na tlak na základě polohy dutiny, prahových hodnot hydraulického tlaku nebo signálů externích převodníků.
Chlazení a vypouštění:Zatímco tavenina chladne, šnek se otáčí, aby plastifikoval materiál pro další cyklus. Upínací jednotka se zasune a dynamické hydraulické vyhazovače odeberou hotový díl.
Technické výhody-specifické pro produkt
Zmírnění průhybu desky
Konvenční desky se prohnou pod plným upínacím tlakem, což způsobí vzplanutí ve středu formy a úzké tolerance stěny na okrajích. Tato konstrukce desky využívá optimalizaci analýzy konečných prvků (FEA) k rovnoměrnému rozložení upínací síly na montážní plochu formy, přičemž rovnoběžnost pod zatížením je zachována v rozmezí 0,05 mm v rozpětí 1 000 mm.
Doba odezvy na injekci
Doba odezvy servo-hydraulické soustavy z klidu do maximálního průtoku trvá méně než 35 milisekund. Rychlá akcelerace zabraňuje studeným slimákům a stopám po toku v dílech s dlouhou-délkou toku, jako jsou dveřní panely a držáky nárazníků.
Teplotní stabilita v plastifikačních jednotkách
Moduly regulace teploty PID využívají polovodičová- relé napříč keramickými topnými pásy. Uzavřená-regulace teploty zabraňuje tepelné degradaci-polymerů citlivých na teplo, jako je POM a ABS-zpomalující hoření.
Typické aplikace
Osvětlovací systémy: Tělesa světlometů (PP-TD20), silnostěnné-trubky LED světel (PMMA/PC), rámečky zadních světlometů (ABS).
Vnitřní obložení: Držáky přístrojové desky (PC/ABS), větrací žaluzie (POM), sestavy odkládacích schránek (PP).
Komponenty pod--kapotou: Kryty krytu motoru (PA66-GF30), nádržky brzdové kapaliny (PP), pláště sacího potrubí (PA6-GF30).
Elektrika a konektory: Vícekolíkové konektory automobilové elektroinstalace (PBT-GF15), víka pojistkové skříňky (PA6).
Materiálová kompatibilita
Níže uvedená tabulka uvádí parametry plastifikace pro běžné automobilové pryskyřice pomocí standardních bi-kovových profilů šroubů:
|
Polymer Grade |
Plnivo/přísada |
Teplotní rozsah sudu (°C) |
Specifikace před{0}sušení |
Konfigurace šroubů |
|
PA66 |
30% skleněné vlákno |
270-295 |
80-90 °C / 4 hodiny (odvlhčování) |
Vysoký-Wear Bi-kovový, kontrolní kroužek |
|
PC / ABS |
Nevyplněno / FR |
240-270 |
100-110 °C / 3-4 hodiny |
Nízký-smykový směšovací šroub |
|
PMMA |
Optická třída |
210-240 |
80-90 °C / 4 hodiny |
Povrch-Leštěný průhledný šroub |
|
PBT |
15-30% skleněné vlákno |
240-265 |
120 °C / 3 hod |
Anti-korozivní wolframová povrchová úprava |
|
PP |
Plněno 20% mastkem |
190-230 |
80 °C / 2 hod |
Standardní polyolefinový profil |
Jak vybrat / Možnosti konfigurace
Výběr průměru šroubu
A Šroub: Menší průměr pro tepelně-citlivé materiály nebo malé velikosti broků (kapacita hlavně 10–30 %).
B Šroub: Standardní poměr L/D (20:1 nebo 22:1) pro všeobecné-použití automobilových pryskyřic.
C Šroub: Větší průměr pro velkoobjemové{0}}díly vyžadující maximální kapacitu střely (nad 70 % maximální hmotnosti střely).
Volitelné balíčky
Accumulator-Asisted High-Speed Injection Unit: Zvyšuje rychlost vstřikování až na 400 mm/s pro tenkostěnné konektory a světlovody-.
Sekvenční hydraulické vytahování jádra: Možnost upgradu ze 2 na 6 nezávislých smyček jádra s ventily pro nastavení tlaku.
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >30% obsah skla nebo minerálů.
Rozšíření rozhraní horkých vtoků: Integrované 8 až 32 zónové regulátory teploty horkých vtoků zabudované přímo do hlavní skříně stroje.
Výroba a kontrola kvality
Každý stroj prochází před odesláním strukturovaným testovacím protokolem:
Strukturální úleva od stresu: Litinové rámy procházejí tepelným žíháním a tryskáním, aby se uvolnilo vnitřní pnutí před CNC obráběním.
Testování paralelismu desky: Nástroje pro laserové zarovnání ověřují rovnoběžnost desek při jízdě za sucha-za plného denního světla.
72-hodinový nepřetržitý běh nasucho: Stroj pracuje při maximální přepínací rychlosti po dobu 72 hodin, aby se ověřila integrita hydraulického těsnění, rovnováha teploty oleje a stabilita snímače.
Dynamický test přesnosti vstřikování: Kolísání hmotnosti výstřiku se měří ve 100 po sobě jdoucích cyklech suchého vstřikování{1}} pomocí zkušebních forem z polypropylenu a ABS.
Soulad s bezpečností: Vyrobeno v souladu s normami značky CE (bezpečnostní předpisy EN 201 pro stroje na výrobu plastů a gumy), s dvojitým elektrickým/hydraulickým blokováním na vratech pohonu.
Přizpůsobení a podpora OEM
Integrace automatizace: Rozhraní robotů EUROMAP 63 a EUROMAP 73 umožňují nastavení plug-a{3}}přehrávání pomocí servorobotů s horním-vstupem nebo bočním{5}}vstupem.
Vlastní geometrie šroubů: Možnosti míchací hlavy (míchací prvky Maddock nebo kolíkové{0}}mixéry) přizpůsobené pro disperzi předsměsi a míchání recyklovaného obsahu.
Volty a frekvenční adaptace: Elektrické skříně vyrobené podle regionálních standardů (např. 480V/60Hz pro Severní Ameriku; 400V/50Hz pro Evropu; ovládací panely vyhovující UL/CSA-na vyžádání).
Co by měli kupující poskytnout pro cenovou nabídku
Chcete-li získat přesný technický návrh a analýzu velikosti stroje, odešlete následující technické podrobnosti:
Výkresy dílů:2D/3D CAD soubory (STEP, IGES) s kritickými rozměry a hodnotami tloušťky stěny.
Specifikace materiálu:Značka pryskyřice, jakost a procento plniv (např. skleněné vlákno, minerály, retardéry hoření).
Podrobnosti formy:Rozměry formy (délka x šířka x výška), celková hmotnost, počet dutin a požadavky na horký vtok.
Cílová doba cyklu:Požadovaná výstupní rychlost za hodinu nebo cílová doba cyklu na díl.
Pomocné požadavky:Potřeba integrovaných tahů jádra, ovladačů ventilových šoupátek nebo robotických rozhraní.
Odešlete technická data pro vlastní nabídku
Pošlete své CAD soubory a specifikace forem přímo našemu technickému týmu, abychom do 24 hodin obdrželi předběžný výpočet upínací síly a přizpůsobenou konfiguraci stroje.
FAQ
Otázka: Jakou úroveň konzistence hmotnosti střely tento stroj poskytuje?
Odpověď: Opakovatelnost výstřelu zůstává v rozmezí +/-0,15 % za stabilních okolních podmínek při použití lineárních převodníků s vysokým -rozlišením a ovládání hydraulických ventilů s uzavřenou smyčkou.
Otázka: Může tento stroj pracovat s abrazivními materiály, jako je 40% nylon vyztužený skelnými-vlákny-?
A: Ano. Stroje konfigurované s naším volitelným balíčkem proti opotřebení ze skelných-vlákna obsahují plně slinutý bi-kovový válec a šroub s povlakem z karbidu PTA-, což prodlužuje provozní životnost při vysokém-opotřebení.
Otázka: Jaká rozhraní jsou k dispozici pro robotickou automatizaci?
Odpověď: Stroje obsahují standardní rozhraní EUROMAP 67 pro signály robotů. EUROMAP 73 a přizpůsobená průmyslová rozhraní Ethernet (Profinet, EtherCAT) jsou k dispozici na vyžádání.
Otázka: Jak je řízena teplota hydraulického oleje během nepřetržitého provozu?
Odpověď: Stroj je vybaven plášťovým-a{1}}trubkovým nebo vzduchem chlazeným-výměníkem tepla oleje ve spojení s uzavřeným-cyklem monitorování teploty oleje, který udržuje teplotu hydraulického oleje v rozmezí 40–50 °C během výroby 24/7.
Otázka: Jaká záruka a podpora náhradních dílů je poskytována mezinárodním kupujícím?
Odpověď: Všechny standardní stroje zahrnují 12-měsíční záruku na kompletní systém a 24měsíční strukturální záruku na desky a spojovací tyče. Důležité náhradní díly (ventily, ohřívače, termočlánky, těsnění) doručujeme do 48 hodin prostřednictvím globální expresní logistiky.
Populární Tagy: vysoce přesný vstřikovací stroj pro automobilové díly, Čína vysoce přesný vstřikovací stroj pro výrobce automobilových dílů, dodavatele, továrnu