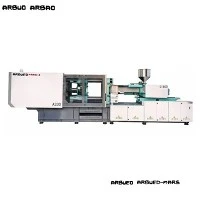
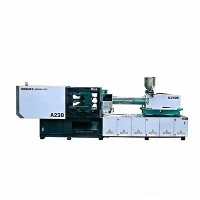
Servo vstřikovací stroj pro vysokocyklovou výrobu
Vysoko{0}}cyklové vstřikování klade značné tepelné a mechanické namáhání na součásti stroje. U standardních hydraulických lisů často dochází k přehřátí kapaliny, vychýlení desky a zpoždění hydraulické odezvy, když jsou nuceny na rychlost suchého cyklu pod 2,0 sekundy.
Tato servo-hydraulická platforma využívá střídavé servopohony s vysokou{1}}reakcí, spárované s vnitřními zubovými čerpadly, optimalizovanou kinematikou upínání a vstřikováním pomocí akumulátoru-. Udržuje rychlost nepřetržitého cyklu až na 1,8 až 3,5 sekundy bez tepelného hydraulického selhání. Tento stroj, navržený pro více-dutinové formy, snižuje náklady na jednotkovou výrobu ve velkoobjemových-sériích a zároveň snižuje spotřebu energie o 30 % až 60 % ve srovnání s tradičními-hydraulickými systémy s pevným objemem.
Klíčové specifikace
Níže uvedené hodnoty odrážejí standardní výrobní konfigurace napříč-řadou produktů s vysokým cyklem.
|
Specifikace |
Jednotka |
Specifikace Rozsah / Hodnota |
|
Upínací síla |
kN / americká tuna |
1,000 - 6,500 kN (112 - 730 amerických tun) |
|
Vůle-tyče (V x V) |
mm |
410 x 410 až 920 x 920 |
|
Rozměry desky (V x V) |
mm |
610 x 610 až 1 380 x 1 380 |
|
Vystřelovací zdvih / síla |
mm/kN |
100 - 220 mm / 35 - 160 kN |
|
Možnosti průměru šroubu |
mm |
28 až 90 (dostupné poměry šroubů A/B/C) |
|
Poměr L/D vstřikování |
L/D |
20:{1}}:1 (závisí-na aplikaci) |
|
Max. Rychlost vstřikování |
mm/s |
300 - 800 (s asistencí-akumulátoru) |
|
Vstřikovací tlak |
bar |
1,600 - 2,400 |
|
Doba suchého cyklu (Euromap 6) |
sek |
1.4 - 2.8 |
|
Systémový tlak |
bar |
17,5 MPa (175 barů) |
|
Systém pohonu čerpadla |
Typ |
Servomotor fáze/inovace + zubové čerpadlo Sumitomo/Eckerle |
|
Řídicí systém |
Ovladač |
Rakousko KEBA Touchscreen / Techmation |
Klíčové vlastnosti
Akumulátor-Jednotka asistovaného vstřikování:Akumulátory dusíku poskytují vysoké špičkové průtoky během fáze plnění a umožňují rychlost vstřikování až 800 mm/s pro tenkostěnné-části bez přetížení hlavních hydraulických čerpadel.
Pět{0}}dvojitá{1}}kinematika upínání:Počítačem-optimalizovaná geometrie kolébky zajišťuje rychlý pohyb desky během otevírání a zavírání a mění se na dodávání vysoké síly, když se forma dotýká.
Vyvážená vstřikovací struktura se dvěma-válci:Dva paralelní vstřikovací válce udržují axiální vyrovnání během vysokotlakého vstřikování-, čímž zabraňují vychýlení šroubu a nerovnoměrnému opotřebení válce.
Servosystém s uzavřenou-smyčkou:Rotační enkodéry s vysokým{0}}rozlišením na servomotorech pracují ve spojení s lineárními převodníky na upínacích, vstřikovacích a vyhazovacích osách, aby byla zachována opakovatelnost polohy v rozmezí +/- 0.1 mm.
Nezávislé ovládání hydraulického okruhu:Samostatné ventilové bloky pro upínání, plastifikaci a funkce vytahování jádra- umožňují současné pohyby stroje a zkracují tak celkovou dobu cyklu.
Konfigurace stroje
Architektura systému
Systém AC Servo Drive pohání interní zubové čerpadlo.
Tlak proudí přes proporcionální ventilový blok do tří hlavních subsystémů:
Upínací jednotka: 5-bodová přepínací, maticová deska pro analýzu konečných prvků (FEA), lineární vodicí kolejnice.
Vstřikovací jednotka: Dvojité paralelní válce, Bi-kovový šroub a hlaveň, servoelektrický plastifikační motor (volitelné).
Akumulační stanice: High{0}}Speed Fill Boost až 800 mm/s.
Podrobné subsystémy
Upínací struktura: Desky jsou odlévány pomocí tvárné litiny (QT500-7) a analyzovány pomocí analýzy konečných prvků (FEA), aby se minimalizoval průhyb při plné tonáži. Spínací kolíky běží na samomazných bronzových pouzdrech impregnovaných grafitem, čímž se eliminuje neustálé znečištění povrchů forem mastnotou.
Vstřikovací a plastifikační jednotka: Šnekový profil využívá vysoce -míchací, bariérový- design, aby byla zachována homogenita taveniny při vysokých rychlostech plastifikace. Nitridované nebo bi{3}}kovové sudy (vyložené slitinou PTA) zpracovávají abrazivní přísady, jako jsou skleněné vlákno nebo uhličitan vápenatý.
Hydraulická a pohonná jednotka: Střídavý synchronní servomotor pohání vnitřní zubové čerpadlo. Otáčky motoru se během fáze chlazení a prodlevy dynamicky snižují až k-nule, čímž se snižují teploty oleje a spotřeba chladicí vody až o 40 %.
Technické výhody-specifické pro produkt
Tepelná stabilita při kontinuálních rychlých cyklech
V aplikacích s vysokým{0}}cyklem je degradace oleje v důsledku smyku kapaliny primární příčinou selhání ventilu a posunu polohy. Tento systém využívá předimenzované chladiče oleje v kombinaci s cílenými cestami toku oleje uvnitř hlavního potrubí. Teploty hydraulického oleje zůstávají stabilní mezi 40 stupni a 48 stupni i během nepřetržitého provozu 24 hodin denně 7 dní v týdnu při teplotách okolního prostředí až do 45 stupňů.
Nízká-tuhost desky průhybu
Standardní desky se ohýbají při vysokých upínacích silách, což způsobuje otřesy na tenkostěnných hranách nádob{0}} a předčasné opotřebení čepů jádra formy. Konstrukce skříňového-rámu soustřeďuje upínací sílu přímo do středu formy a udržuje rovnoběžnost desky do 0,08 mm po celém zdvihu, což prodlužuje intervaly údržby formy.
Profily spotřeby energie
Níže je uvedeno srovnání naměřené spotřeby energie během 4,2sekundového cyklu výroby 4dutinových nádob na potraviny:
|
Výkonový stupeň |
Pevný-tlak výtlakového čerpadla |
Vysokocyklový{0}}servolis |
Snížení energie |
|
Upínání / Odepínání |
18,5 kW |
6,2 kW |
66.4% |
|
Vstřikování / držení |
24,0 kW |
14,8 kW |
38.3% |
|
Plastifikování |
15,0 kW |
11,2 kW |
25.3% |
|
Chlazení / volnoběh |
12,0 kW |
0,4 kW |
96.6% |
|
Průměrná celková poptávka |
17,37 kW/h |
8,15 kW/h |
53.0% |
Typické aplikace
Balení a tenkostěnné-nádoby:Jednorázové vany na potraviny, uzávěry na nápoje, kbelíky a sklopné uzávěry vyžadující tloušťku stěny náplně až 0,4 mm a vysoký výstup z více{1}}dutin.
Lékařský spotřební materiál:Injekční válečky, Petriho misky, zkumavky pro odběr krve a špičky pipet lisované podle požadavků ISO třídy 7 nebo 8 pro čisté prostory vyžadující nízko{2}}odplyňovací hydraulické kapaliny a možnosti spojky-bez obsahu{4}}olejů.
Elektrické a technické díly:Přesná pouzdra konektorů, svorkovnice a elektronické kryty, kde je nutné dodržet přísné rozměrové tolerance (+/- 0.02 mm) při velkých sériích.
Materiálová kompatibilita
Vstřikovací jednotka podporuje širokou škálu termoplastických polymerů, pokud je vybavena aplikačními-profily šroubů:
|
Rodina pryskyřice |
Kompatibilita stupňů |
Je vyžadována specifická konfigurace šroubů |
|
PP / PE |
Vysoký MFI (20 - 100 g/10 min) |
Standardní vysoký-profil míchání; rychlý-kontrolní kruhový ventil. |
|
PS/ABS |
Univerzální / Vysoký dopad |
Vysokorychlostní šroub bariéry, který zabraňuje tepelné degradaci. |
|
PET |
Balení a předlisky |
Rozšířený poměr L/D (24:1), pohon s vysokým-točivým momentem, specializovaný letový profil. |
|
PC / PMMA |
Optické a přesné třídy |
Tvrzená bi-kovová hlaveň, širší rozteč letu, nízký-kompresní šroub. |
|
PA66 / PBT (+GF) |
Plněné inženýrské pryskyřice |
Plně tvrzená PTA-svařovaná bi{1}}kovová sestava šroubu a hlavně. |
Možnosti konfigurace a průvodce výběrem
Postup při výběru{0}}po jednotlivých krocích{1}
Krok 1: Vypočítejte upínací sílu
Tonáž=Projektovaná plocha (cm²) x dutiny x vstřikovací faktor
(Faktor: 0.3 - 0.5 kN/cm² pro PE/PP; 0.6 - 0.8 kN/cm² pro PC)
Krok 2: Srovnejte vstřikovací jednotku a rychlost plastifikace
Objem výstřelu=30 % až 70 % maximální kapacity hlavně
Rychlost vstřikování > Požadavky na dobu plnění (<0.5s)
Krok 3: Vyberte volitelné vysoko{1}}cyklické moduly
Servo elektrické změkčování kola
Pomoc při plnění-hydraulického akumulátoru
Vzduchové ventily / tahy jádra
Doporučené konfigurační moduly
Standardní tenký -nástěnný modul: dusíkový akumulátor + prodloužený L/D bi-kovový šroub + vzduchové ventily + ovladač KEBA i3000.
Zdravotnický modul pro čisté prostory: Poniklované-desky + -nezrnný hydraulický olej + uzavřená-smyčka vypouštění vzduchu + servo-elektrický plastifikační motor (eliminuje hydraulický olej v blízkosti oblasti formy).
Engineering Plastic Module: Vysoce{0}}opotřebitelný PTA bi-kovový válec + keramické topné pásy + vysoko-vstřikovací jednotka až do 2 400 barů.
Výroba a kontrola kvality
Stroje jsou postaveny podle procesů řízení kvality ISO 9001 napříč strukturovanými výrobními kroky:
Svařování rámu a odlehčení pnutí:Základny strojů jsou vyrobeny z těžké{0}}konstrukční oceli a procházejí tepelným žíháním, aby se uvolnilo vnitřní pnutí před obráběním, čímž se zabrání deformaci rámu při-dlouhodobém provozu.
Přesné obrábění:Desky a upínací rámy jsou obráběny na víceosých CNC portálových centrech v jediném nastavení, aby byly zachovány kritické tolerance otvorů a rovinnost montážního povrchu.
Proplachování hydraulického systému:Všechny rozdělovací bloky a hydraulická vedení procházejí před instalací ventilu vysokorychlostním{0}}proplachováním podle norem čistoty ISO 4406 (třída 16/14/11), což snižuje předčasné opotřebení součástí.
Načíst a spustit-Při testování:Každý stroj prochází minimálně 72{1}}hodinovým nepřetržitým provozem-v testu pod plným hydraulickým tlakem, včetně termovizních skenů elektrických panelů a vysokotlakých kontrol těsnosti.
Přizpůsobení a podpora OEM
Stroje lze přizpůsobit konkrétním továrním nastavením automatizace a požadavkům na nástroje:
Zakázková šroubová a sudová metalurgie:Specifické slitiny a povlaky pro zpracování korozivních (PVC/PVDF) nebo vysoce abrazivních materiálů (až 50 % skelných-vláken).
Možnosti integrace automatizace:Rozhraní Euromap 67 nebo Euromap 73 pro roboty s bočním-vstupem, sběrače vtoků s horním-vtokem a následné balicí linky.
Expanze hydraulického jádra:Konfigurovatelné ventilové bloky pro až 4stupňové sekvence vytažení a odšroubování jádra ovládané přímo přes hlavní rozhraní dotykové obrazovky.
Vlastní možnosti napětí:Elektrické skříně konfigurované na 220 V, 380 V, 415 V, 460 V nebo 480 V (3-fázové, 50/60 Hz) podle regionálních specifikací závodu.
Technické informace požadované pro cenovou nabídku
Chcete-li obdržet přesnou technickou nabídku a zprávu o velikosti stroje, poskytněte prosím následující podrobnosti o projektu:
Informace o díle:Výkres součásti/3D krokový soubor, třída materiálu (MFI/MFR, pokud je k dispozici), rozměry tloušťky stěny a cílová hmotnost součásti.
Specifikace formy:Rozměry formy (šířka x výška x tloušťka), hmotnost, počet dutin a detaily systému horkých vtoků.
Cíl produkce:Požadovaná doba cyklu, denní objem výstupu nebo požadovaná integrace automatizace/robotiky.
Kontext elektráren a inženýrských sítí:Dostupné primární napájecí napětí/frekvence a parametry přívodu chladicí vody.
FAQ
Otázka: Jakých časů sušení dosahuje tento vysoko{0}}cyklový stroj?
Odpověď: V závislosti na upínací tonáži a délce zdvihu se časy suchého cyklu pohybují mezi 1,4 sekundy pro modely 1 000 kN a 2,8 sekundy pro modely 6 500 kN (počítáno podle norem Euromap 6).
Otázka: Jak si stojí servohydraulický systém ve srovnání s plně -elektrickým lisem pro-vysokocyklové aplikace?
Odpověď: Všechny-elektrické lisy nabízejí vysokou přesnost a nižší hlučnost, ale mají výrazně vyšší investiční náklady a zvýšené náklady na opravy kuličkových šroubů při extrémním trvalém zatížení. Vysoko-cyklové servohydraulické stroje poskytují 90 % až 95 % energetické účinnosti a přesnosti všech-elektrických lisů při nižších počátečních nákladech na vybavení a s nižšími dlouhodobými-náklady na mechanickou údržbu.
Otázka: Dokáže tento stroj zpracovat biologicky odbouratelné pryskyřice, jako je PLA?
A: Ano. Zpracování PLA nebo PHA vyžaduje nízký-profil střižného šroubu a přesné teplotní zónování válce, aby se zabránilo degradaci polymeru. Během technického dotazu specifikujte požadavky PLA, abyste zajistili, že je namontován vhodný profil šroubu.
Otázka: Jaké standardy rozhraní jsou poskytovány pro připojení robota?
Odpověď: Stroje jsou standardně dodávány s rozhraními robotů Euromap 67. Na přání lze osadit rozhraní Euromap 73 nebo vlastní rozhraní SPI.
Otázka: Jaká je standardní záruka a dostupnost náhradních dílů?
Odpověď: Standardní dodávka zahrnuje 12-měsíční záruku na kompletní stroj a 24měsíční strukturální záruku na desky a spojovací tyče. Náhradní hydraulické komponenty, ventily a elektrické komponenty využívají mezinárodně dostupné značky (např. Rexroth, Yuken, Schneider, KEBA) pro místní zdroje.
Populární Tagy: servo vstřikovací stroj pro vysokocyklovou výrobu, Čína servo vstřikovací stroj pro vysokocyklové výrobní výrobce, dodavatele, továrnu