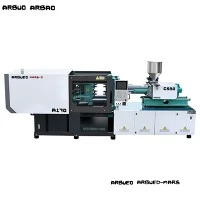
Klíčové technické parametry vstřikovacího stroje slouží jako základní metriky pro hodnocení výkonu zařízení a jeho souladu s požadavky výroby; přímo určují kapacitu zpracování, přesnost lisování a efektivitu výroby a zároveň slouží jako klíčový základ pro výběr zařízení a uvedení do provozu.
Upínací sílaje kritický parametr, měřený v kilonewtonech (KN); jeho funkcí je bezpečně uzamknout formu během vstřikování, čímž působí proti roztahovacím silám formy-a zabraňuje přetečení materiálu. Správný výběr vyžaduje pečlivé sladění konkrétního produktu a formy; nedostatečná upínací síla může snadno vést k třepení, zatímco nadměrná síla má za následek zvýšenou spotřebu energie a rychlejší opotřebení zařízení.
Teoretická váha střely(jednotka: g/cm³) označuje maximální množství roztaveného materiálu, které lze vstřikovat najednou, určuje maximální velikost a hmotnost zpracovatelných produktů. Výběr by měl být 1,1-1,3násobek hmotnosti produktu; nedostatečná hmotnost broku způsobí nedostatek materiálu, zatímco nadměrná hmotnost broku pravděpodobně způsobí plýtvání surovinou a rozklad taveniny.
Vstřikovací tlak(jednotka: MPa) má rozsah 100-250 MPa (až více než 300 MPa u přesných modelů). Slouží k překonání průtokového odporu roztaveného materiálu a zajištění úplného vyplnění formy, zvláště vhodné pro tenkostěnné a přesné výrobky. Příliš nízký tlak je náchylný k nedostatku materiálu, zatímco příliš vysoký tlak zvýší vnitřní napětí a poškodí zařízení, obvykle umístěné v segmentech.
Rychlost vstřikování(jednotka: mm/s) určuje rychlost plnění taveniny, ovlivňující kvalitu a účinnost produktu. Vysoká rychlost je vhodná pro tenkostěnné-a složité produkty, ale příliš vysoká rychlost je náchylná k tvorbě bublin; nízká rychlost je vhodná pro tlustostěnné-výrobky, ale příliš nízká rychlost je náchylná k nedostatku materiálu, obvykle se používá „pomalé-rychlé-pomalé“ segmentové řízení.
Zdvih otevření formy a tloušťka formyjsou klíčové parametry pro přizpůsobení formy. Zdvih formy musí splňovat požadavky na výšku formy a vyhazování produktu a tloušťka formy musí být v povoleném rozsahu zařízení; jinak nelze provést běžné upnutí formy a výrobu. Parametry formy musí být při výběru předem potvrzeny.
Opakovatelnost(obvykle menší nebo rovno ±0,1 %, až ±0,05 % u špičkových- modelů) měří konzistenci dávkového lisování, přímo ovlivňuje míru kvalifikace produktu, a je klíčem pro výběr v přesných oborech, jako je elektronika a lékařská péče.
Kromě toho parametry, jako je zpětný tlak a rychlost šneku, také ovlivňují kvalitu lisování a je třeba je upravit na základě parametrů jádra. Při výběru a uvádění do provozu mohou komplexně sladěné produkty, plasty a formy plně ovlivnit výkon zařízení.